Пусконаладка и ввод в эксплуатацию
Пусконаладка и ввод в эксплуатацию: наладка контроллеров и приводов, проверка цепей безопасности, комплексное опробование под нагрузкой
Электромонтаж завершён, шкафы управления установлены, кабели проложены, программное обеспечение написано. На этом этапе объект автоматизации — набор дорогостоящего, но ещё не работающего оборудования. Именно пусконаладочные работы (ПНР) превращают этот комплекс в единую, отлаженную и функционирующую систему, готовую к выполнению технологических задач.
Пусконаладка — это финальный и один из самых ответственных этапов инжинирингового цикла. От его качества зависят стабильность, безопасность и эффективность всей автоматизированной системы управления технологическим процессом (АСУ ТП). Некачественно выполненная пусконаладка неизбежно приводит к сбоям в работе, простоям и даже аварийным ситуациям, устранение которых обходится несоизмеримо дороже, чем своевременное привлечение квалифицированных наладчиков.
Пусконаладка — это не «докрутить провод к клемме», а перевод проектной документации в работающую систему. Исход работы решают не бренды оборудования, а знание нормативов: от маркировки цепей по ГОСТ 2.710-81 до норм испытания изоляции и категорий безопасности PL d / SIL 2.
Контекст и задача
Проблема: смонтированная система внешне «почти работает» — осталось подать напряжение и нажать «Пуск». На практике каждый этап ПНР выявляет десятки несоответствий: от неправильно подключённых фаз до скрытых дефектов изоляции, от ошибок в логике контроллера до ложных срабатываний защиты при первом КЗ. Без профессиональной наладки эти дефекты проявляются уже в эксплуатации — простоями и аварийными ситуациями.
Технологическая задача
Превратить проектные решения в работающую систему: обеспечить корректное взаимодействие контроллеров, приводов, датчиков, цепей безопасности и верхнего уровня АСУ ТП. Проверить работу оборудования во всех режимах — от холостого хода до комплексного опробования под нагрузкой, с выводом на проектный технологический режим.
Инженерная задача
Выполнить полный цикл ПНР: входной контроль и проверку электромонтажа, испытания изоляции по нормам ПУЭ, наладку контроллеров и приводов, конфигурирование терминалов РЗА, проверку цепей безопасности категории PL d / SIL 2, функциональные проверки с имитацией аварийных ситуаций, виброконтроль и оформление полного комплекта исполнительной документации.
Цель проекта: обеспечить стабильную, безопасную и эффективную работу автоматизированной системы, предотвратить аварийные ситуации в первые недели эксплуатации и создать документальную базу для дальнейшего обслуживания и расследования инцидентов.
Структура пусконаладочных работ
Пусконаладочные работы — это структурированный процесс, который можно разделить на несколько ключевых направлений. Каждое из них обязательно для успешного ввода АСУ ТП в эксплуатацию.
Полный цикл ПНР включает:
- Проверка электромонтажных работ — аудит качества монтажа и его соответствия проекту.
- Индивидуальные испытания оборудования — покомпонентная проверка и настройка всех элементов: датчиков, исполнительных механизмов, контроллеров, приводов.
- Наладка программного обеспечения — загрузка и отладка алгоритмов управления и противоаварийных защит программируемых логических контроллеров (ПЛК).
- Настройка верхнего уровня — конфигурирование, проверка и внедрение SCADA-систем и человеко-машинного интерфейса (HMI).
- Комплексные испытания — проверка взаимодействия всех элементов системы в различных режимах работы.
- Испытания под нагрузкой — запуск технологического процесса и вывод его на стабильный рабочий режим в реальных условиях.
- Ввод в эксплуатацию — сдача системы заказчику с передачей документации и обучением персонала.
Этапы пусконаладочных работ: пошаговый процесс
- Подготовительный этап. До выезда на объект инженеры тщательно изучают проект: принципиальные схемы, схемы подключений, программы контроллеров, спецификации оборудования, техническое задание. Проверяется соответствие фактически смонтированного оборудования проектной документации. Проводится посещение объекта с целью определения готовности оборудования к пусконаладке, разрабатываются замечания и рекомендации по устранению выявленных недостатков, разрабатывается и согласовывается программа проведения ПНР, формируется план-график выполнения работ.
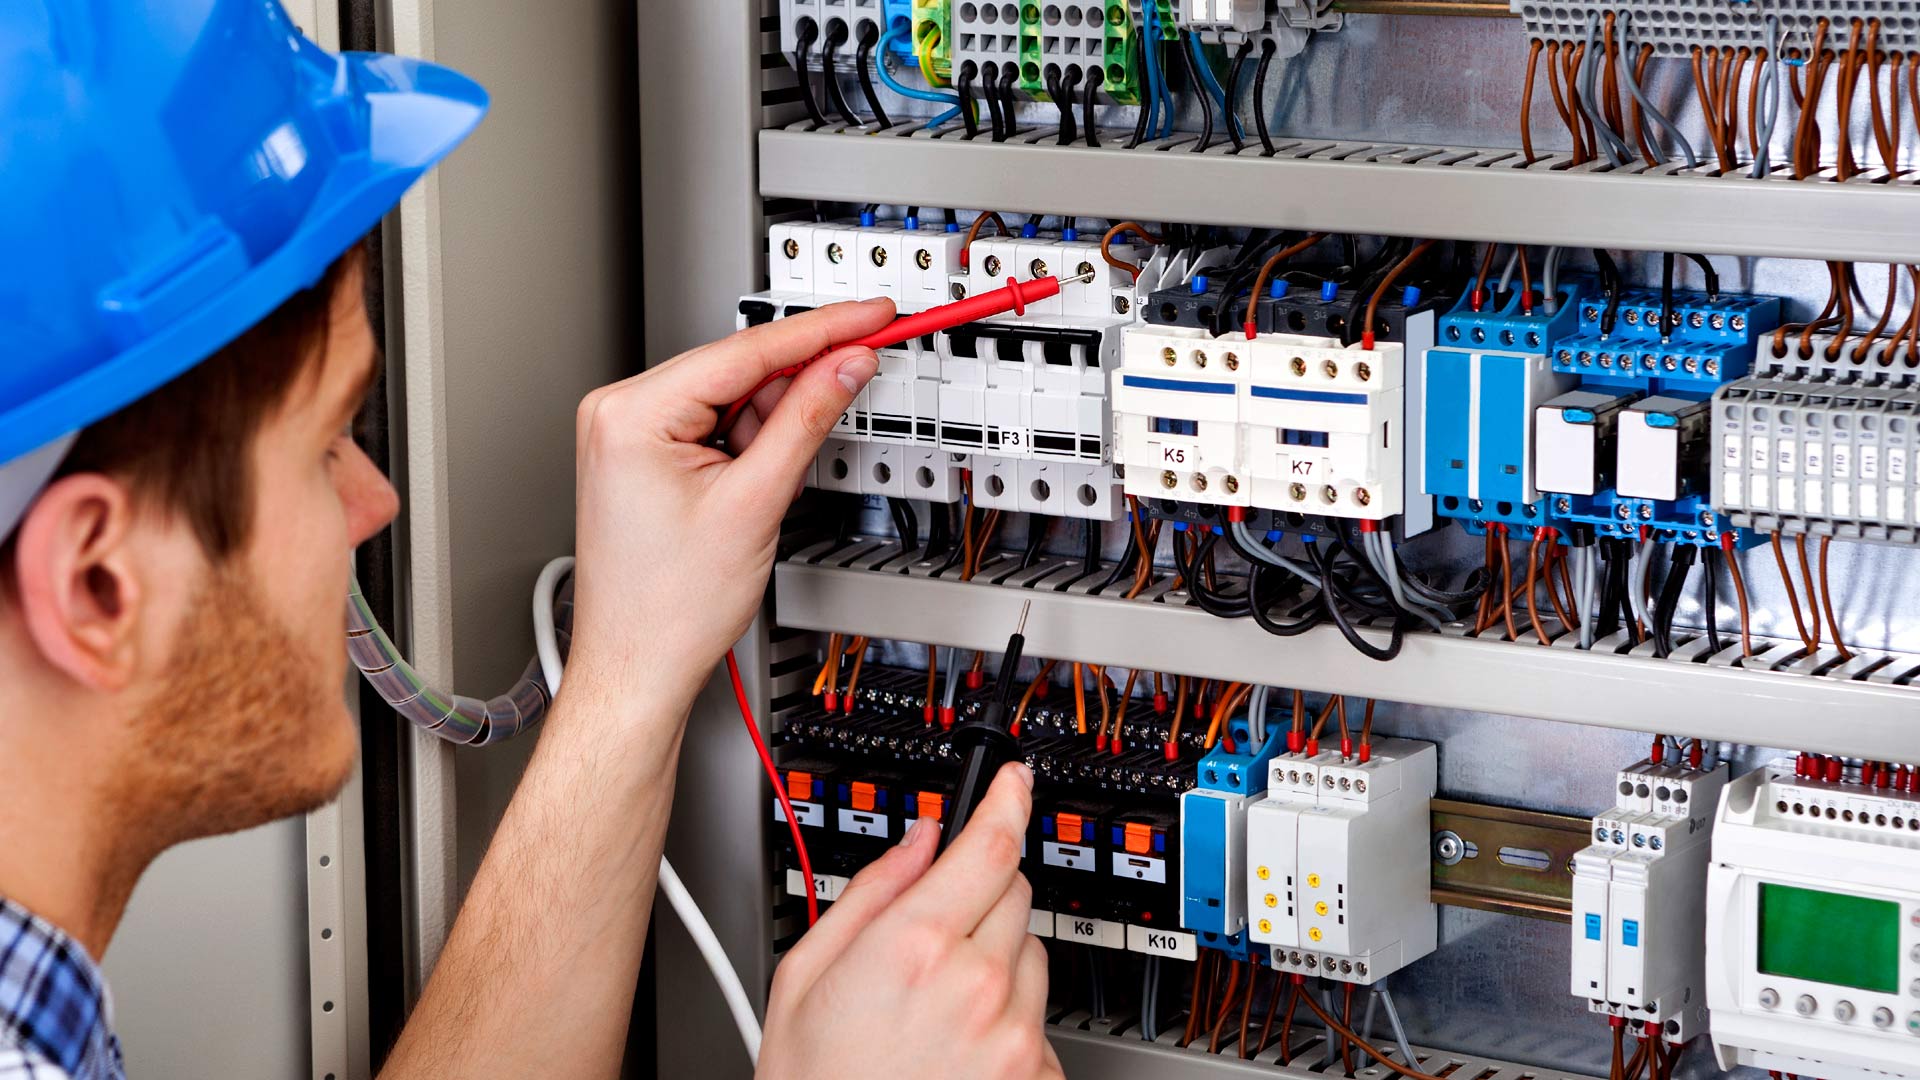
- Автономная (холодная) наладка. Все проверки без подачи напряжения: визуальный осмотр шкафов и кабельных трасс, проверка затяжки клеммных соединений, «прозвонка» кабельных линий на целостность и отсутствие коротких замыканий, проверка правильности фазировки на исполнительных механизмах, настройка концевых выключателей, проверка маркировки цепей по ГОСТ 2.710-81. Перед подачей напряжения выполняются измерения и испытания изоляции по нормам ПУЭ (гл. 1.8), ГОСТ 11828-86, РД 34.45-51.300-97.
- Индивидуальные испытания (под напряжением). Проверка работоспособности каждого элемента системы, калибровка датчиков (настройка диапазонов измерения, проверка точности, масштабирование аналоговых сигналов), настройка исполнительных механизмов (проверка хода, времени срабатывания, соответствия команд и фактических положений), проверка цепей оперативного тока, проверка индикации и сигнализации на панелях оператора.
- Наладка контроллеров. Загрузка пользовательской программы, проверка соответствия аппаратной конфигурации, проверка адресации переменных, тестирование логики, отладка таймеров, счётчиков, ПИД-регуляторов, проверка обмена данными по промышленным сетям (Modbus RTU/TCP, Profinet, Profibus DP, OPC UA).
- Наладка приводов. Ввод паспортных данных двигателя, настройка источников питания, автоматическая идентификация параметров двигателя, настройка заданных скоростей, ускорений и замедлений, настройка ограничения момента и тока, проверка направления вращения, настройка коммуникационных интерфейсов.
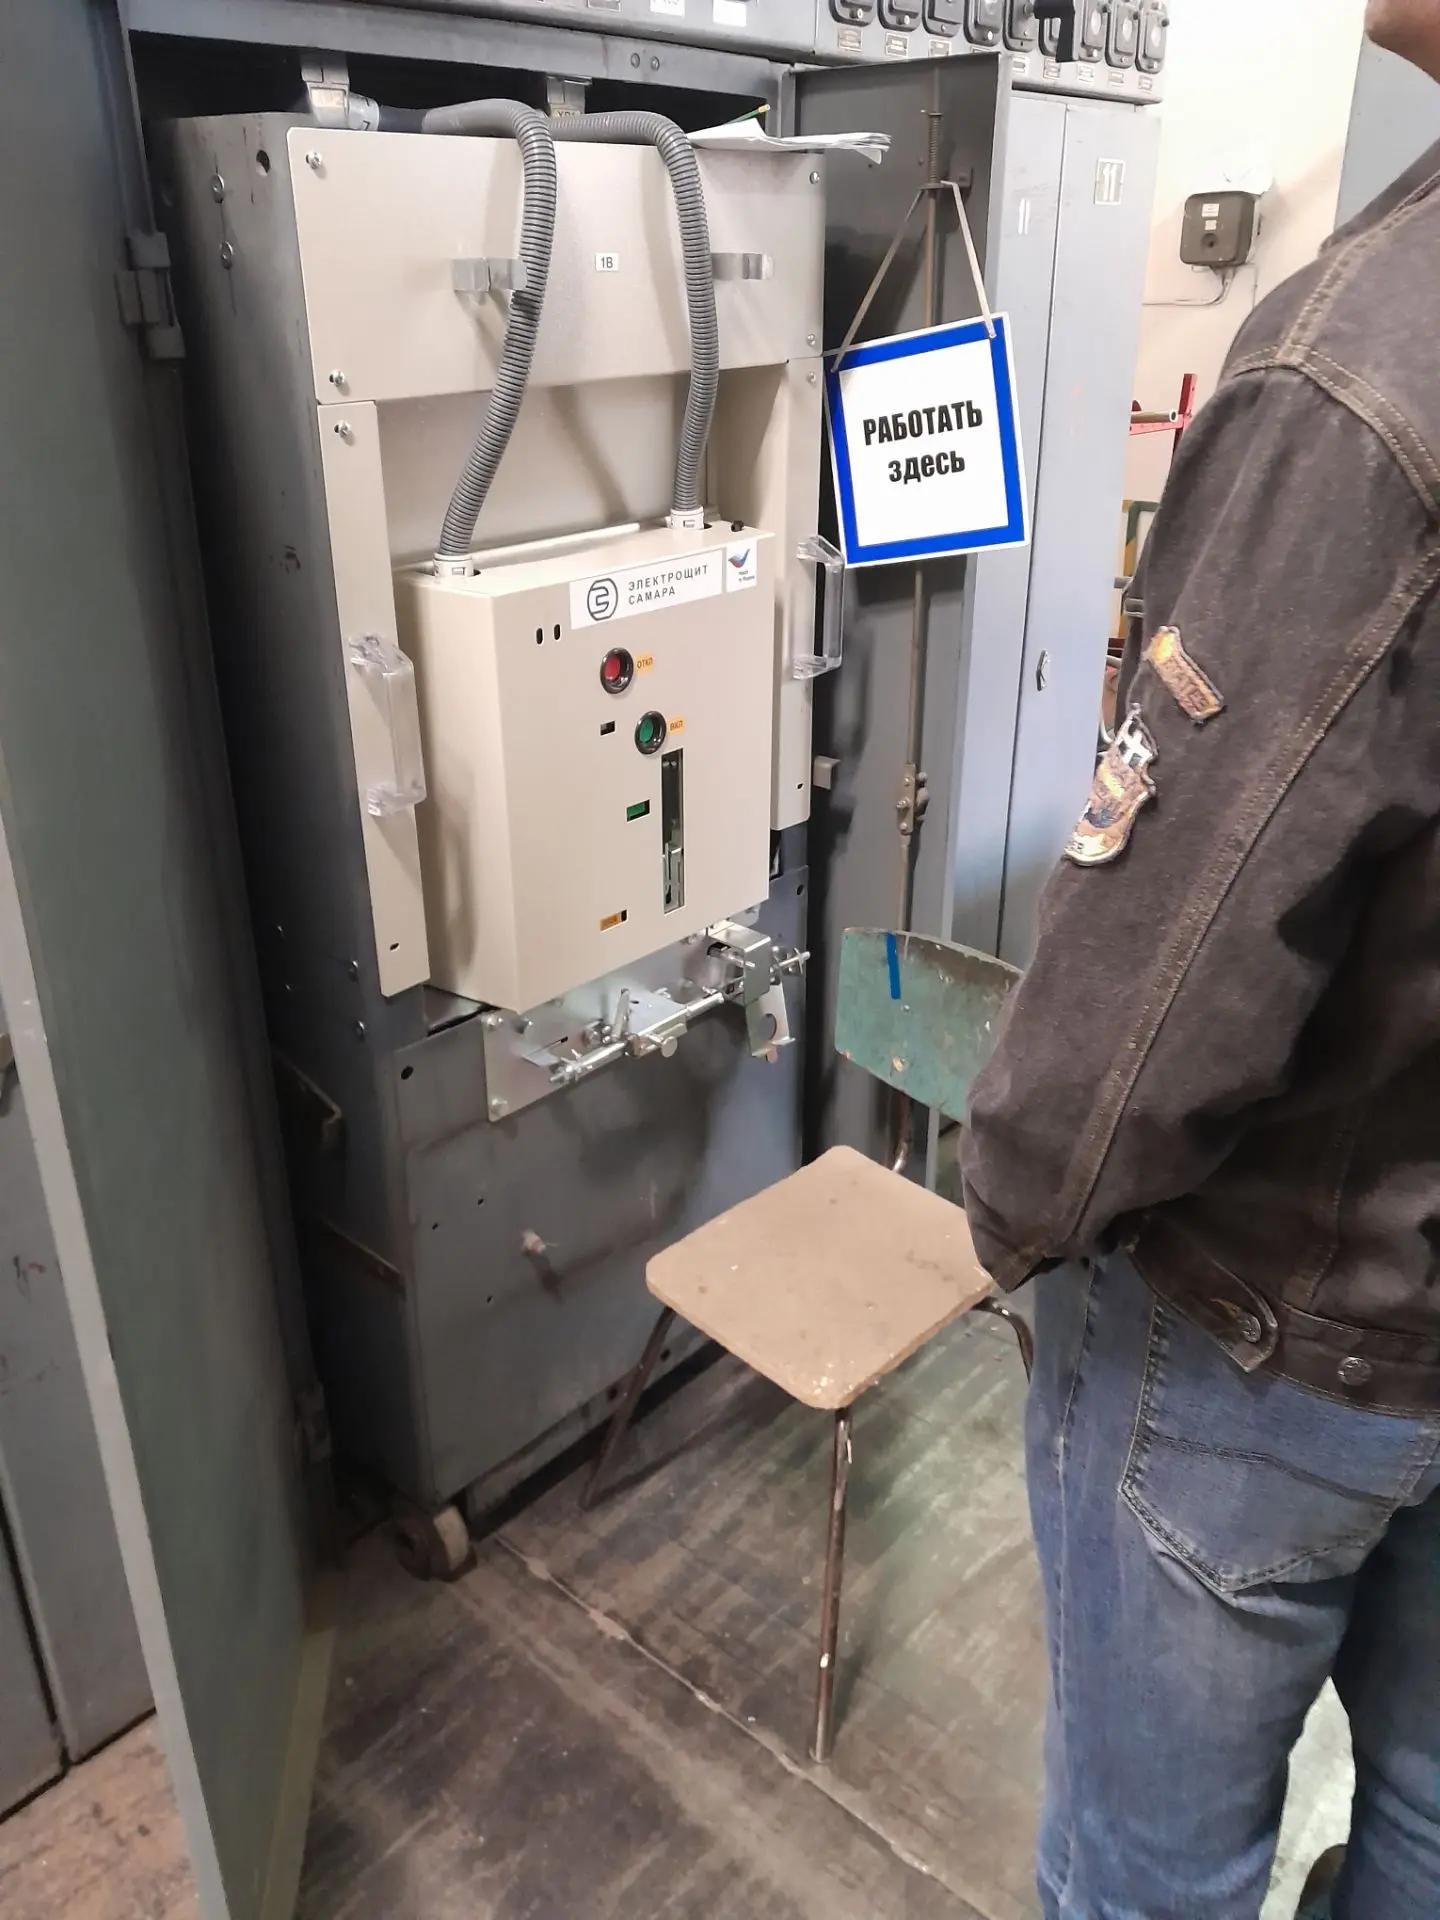
- Проверка цепей безопасности. Имитация срабатывания каждой аварийной кнопки, проверка концевых выключателей ограждений, проверка времени срабатывания, проверка сброса и повторного пуска, проверка реакции на обрыв цепи.
- Функциональные проверки и комплексное опробование. Имитация аварийных ситуаций (АВР, УРОВ, ЛЗШ), опробование на холостом ходу, опробование под нагрузкой, технологическая регулировка, виброконтроль приводов.
- Сдача в эксплуатацию. Демонстрация работы системы заказчику, обучение персонала, передача рекомендаций по эксплуатации, подписание акта о завершении ПНР и вводе системы в промышленную эксплуатацию.
Программа ПНР — это не формальность. На объектах, связанных с государственным финансированием или относящихся к опасным производственным объектам, разработка и согласование программы — обязательный этап. Один из ключевых документов программы — ведомость объёмов работ (ВОР), которая должна быть согласована с заказчиком и содержать точную информацию о перечне, количестве и типе оборудования, а также о конкретных работах, которые планируется провести на каждой единице оборудования.
Нормы испытаний изоляции (по ПУЭ, ГОСТ 11828-86, РД 34.45-51.300-97):
| Объект испытания | Норма сопротивления изоляции | Прибор и условия |
|---|---|---|
| Низковольтные машины (переменного тока) | не менее 1,0 МОм | Мегомметр 1000 В |
| Машины постоянного тока | не менее 0,5 МОм | Мегомметр 1000 В |
| Силовые кабели до 1 кВ | не менее 0,5 МОм | Мегомметр 2,5 кВ, выдержка 1 мин |
| Трансформаторы (коэффициент абсорбции) | Kаб = R60''/R15'' > 1,3 | Мегомметр 2500 В |
| Кабели 10 кВ с бумажной изоляцией | 60 кВ (6Uном) по 5 мин на фазу | Выпрямительная установка |
Важно: коэффициент абсорбции показывает увлажнённость изоляции там, где само сопротивление ещё «в норме». Норма для машин выше 1000 В — не менее 1,3 при 10–30 °C. Увлажнённая изоляция даёт Kаб → 1. Для кабелей с изоляцией из сшитого полиэтилена (СПЭ) постоянное напряжение применять запрещено — только переменное 0,1 Гц (сверхнизкой частоты). Протоколы испытаний — это не бюрократия, а страховка: по ним потом доказывают, что дефект был заводским, а не монтажным.
Наладка контроллеров
Наладка программируемых логических контроллеров (ПЛК) — центральная часть пусконаладочных работ. Контроллер — это мозг системы, и его правильная настройка определяет работоспособность всего комплекса.
Загрузка и отладка программы включает:
- Проверку соответствия аппаратной конфигурации: тип CPU, модули ввода-вывода, сетевые модули.
- Загрузку пользовательской программы и проверку отсутствия ошибок компиляции.
- Проверку адресации переменных: соответствие физических входов/выходов адресам в программе.
- Тестирование логики: пошаговая проверка каждого функционального блока, отладка таймеров, счётчиков, ПИД-регуляторов.
- Проверку обмена данными по промышленным сетям: Modbus RTU/TCP, Profinet, Profibus DP, OPC UA.
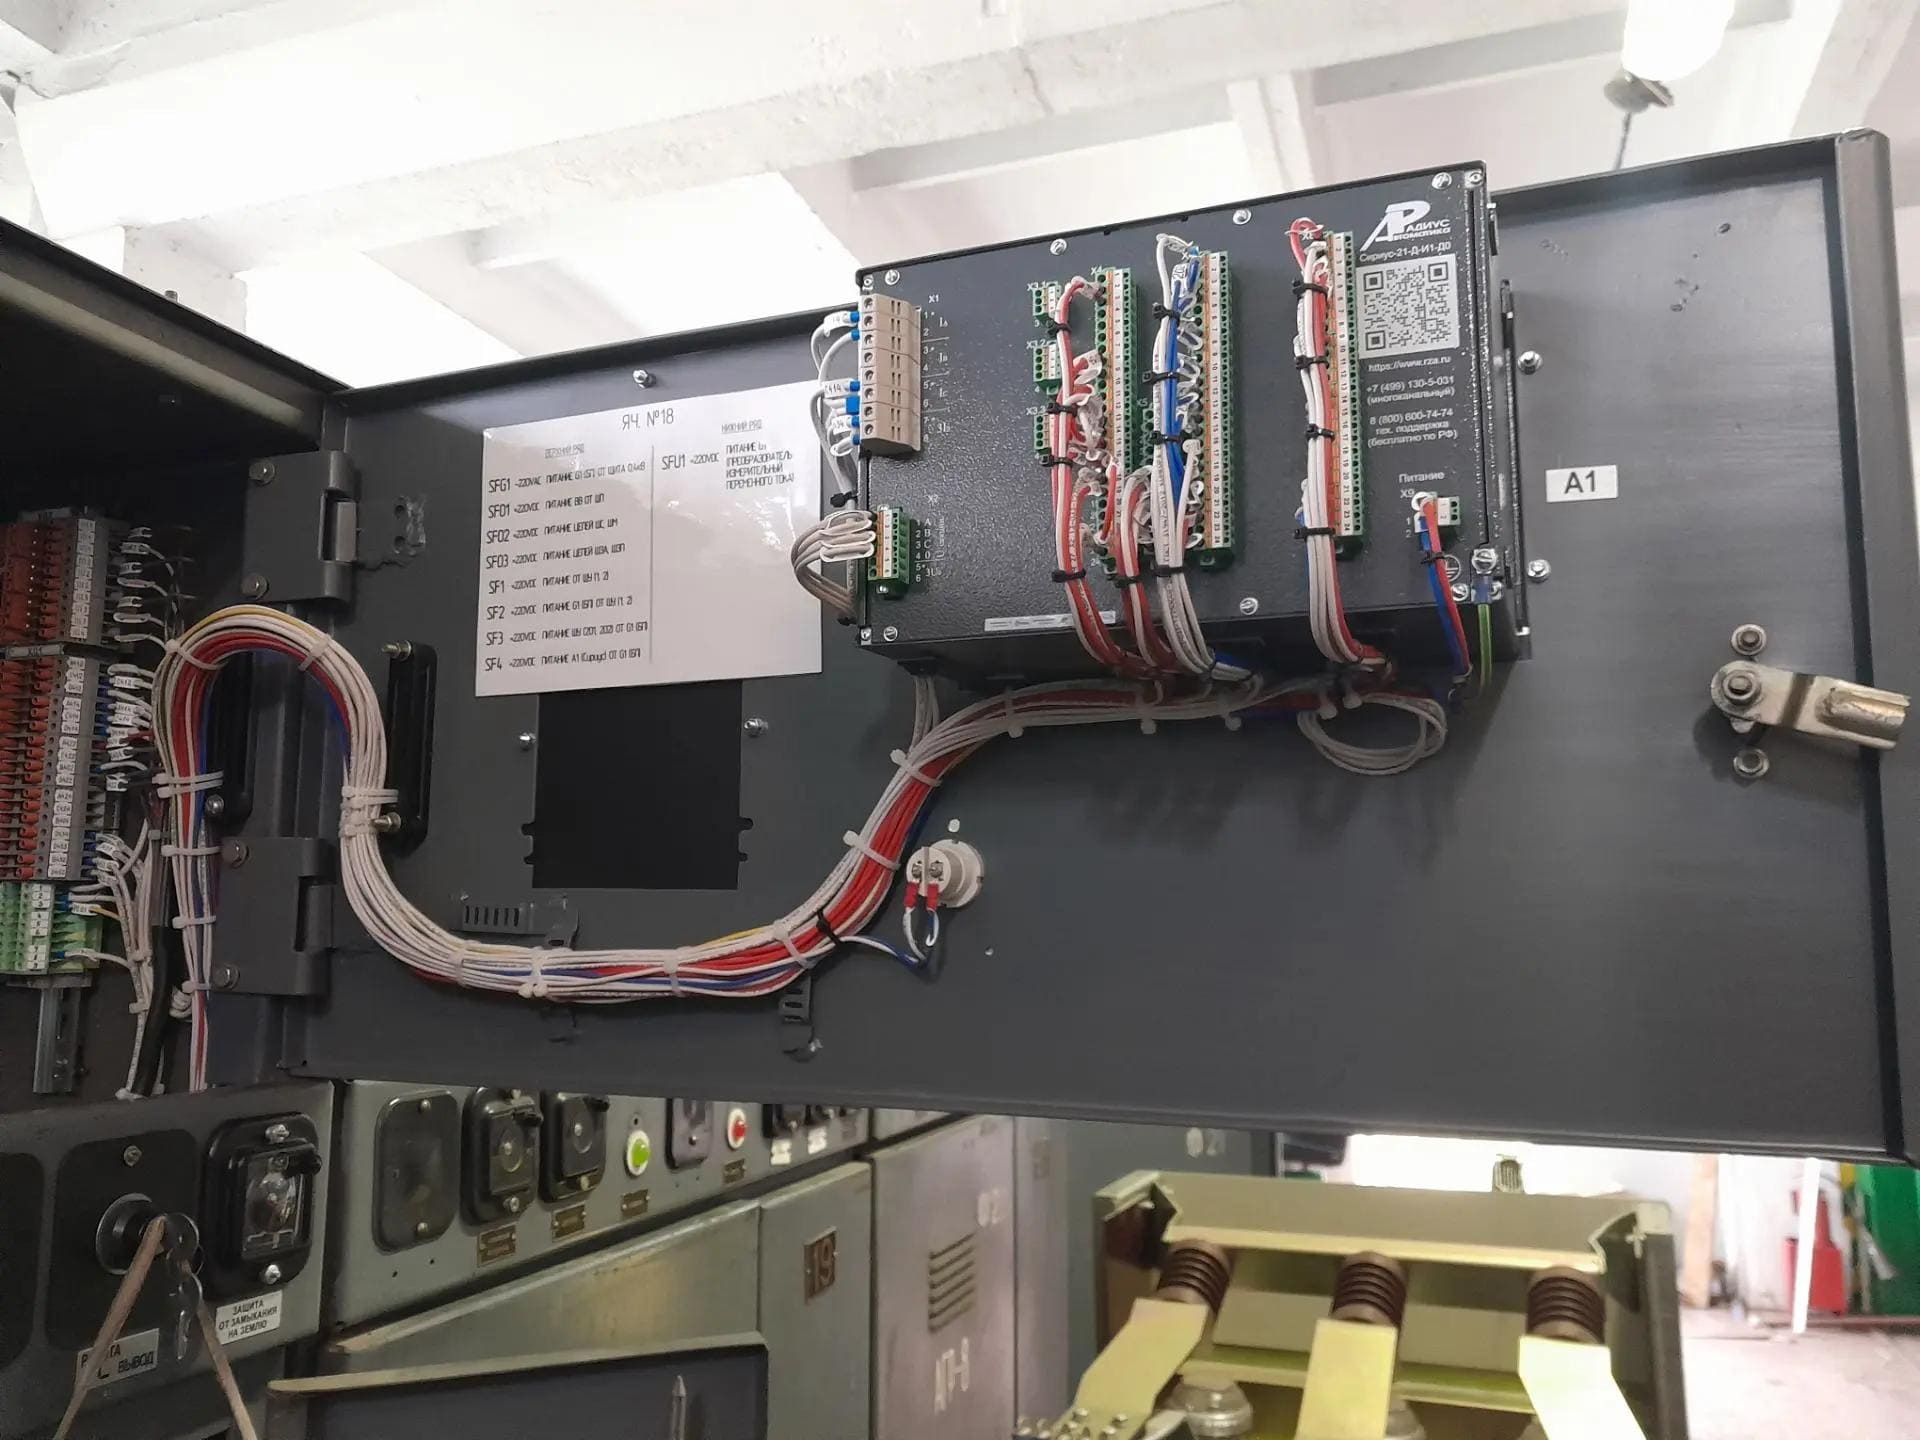
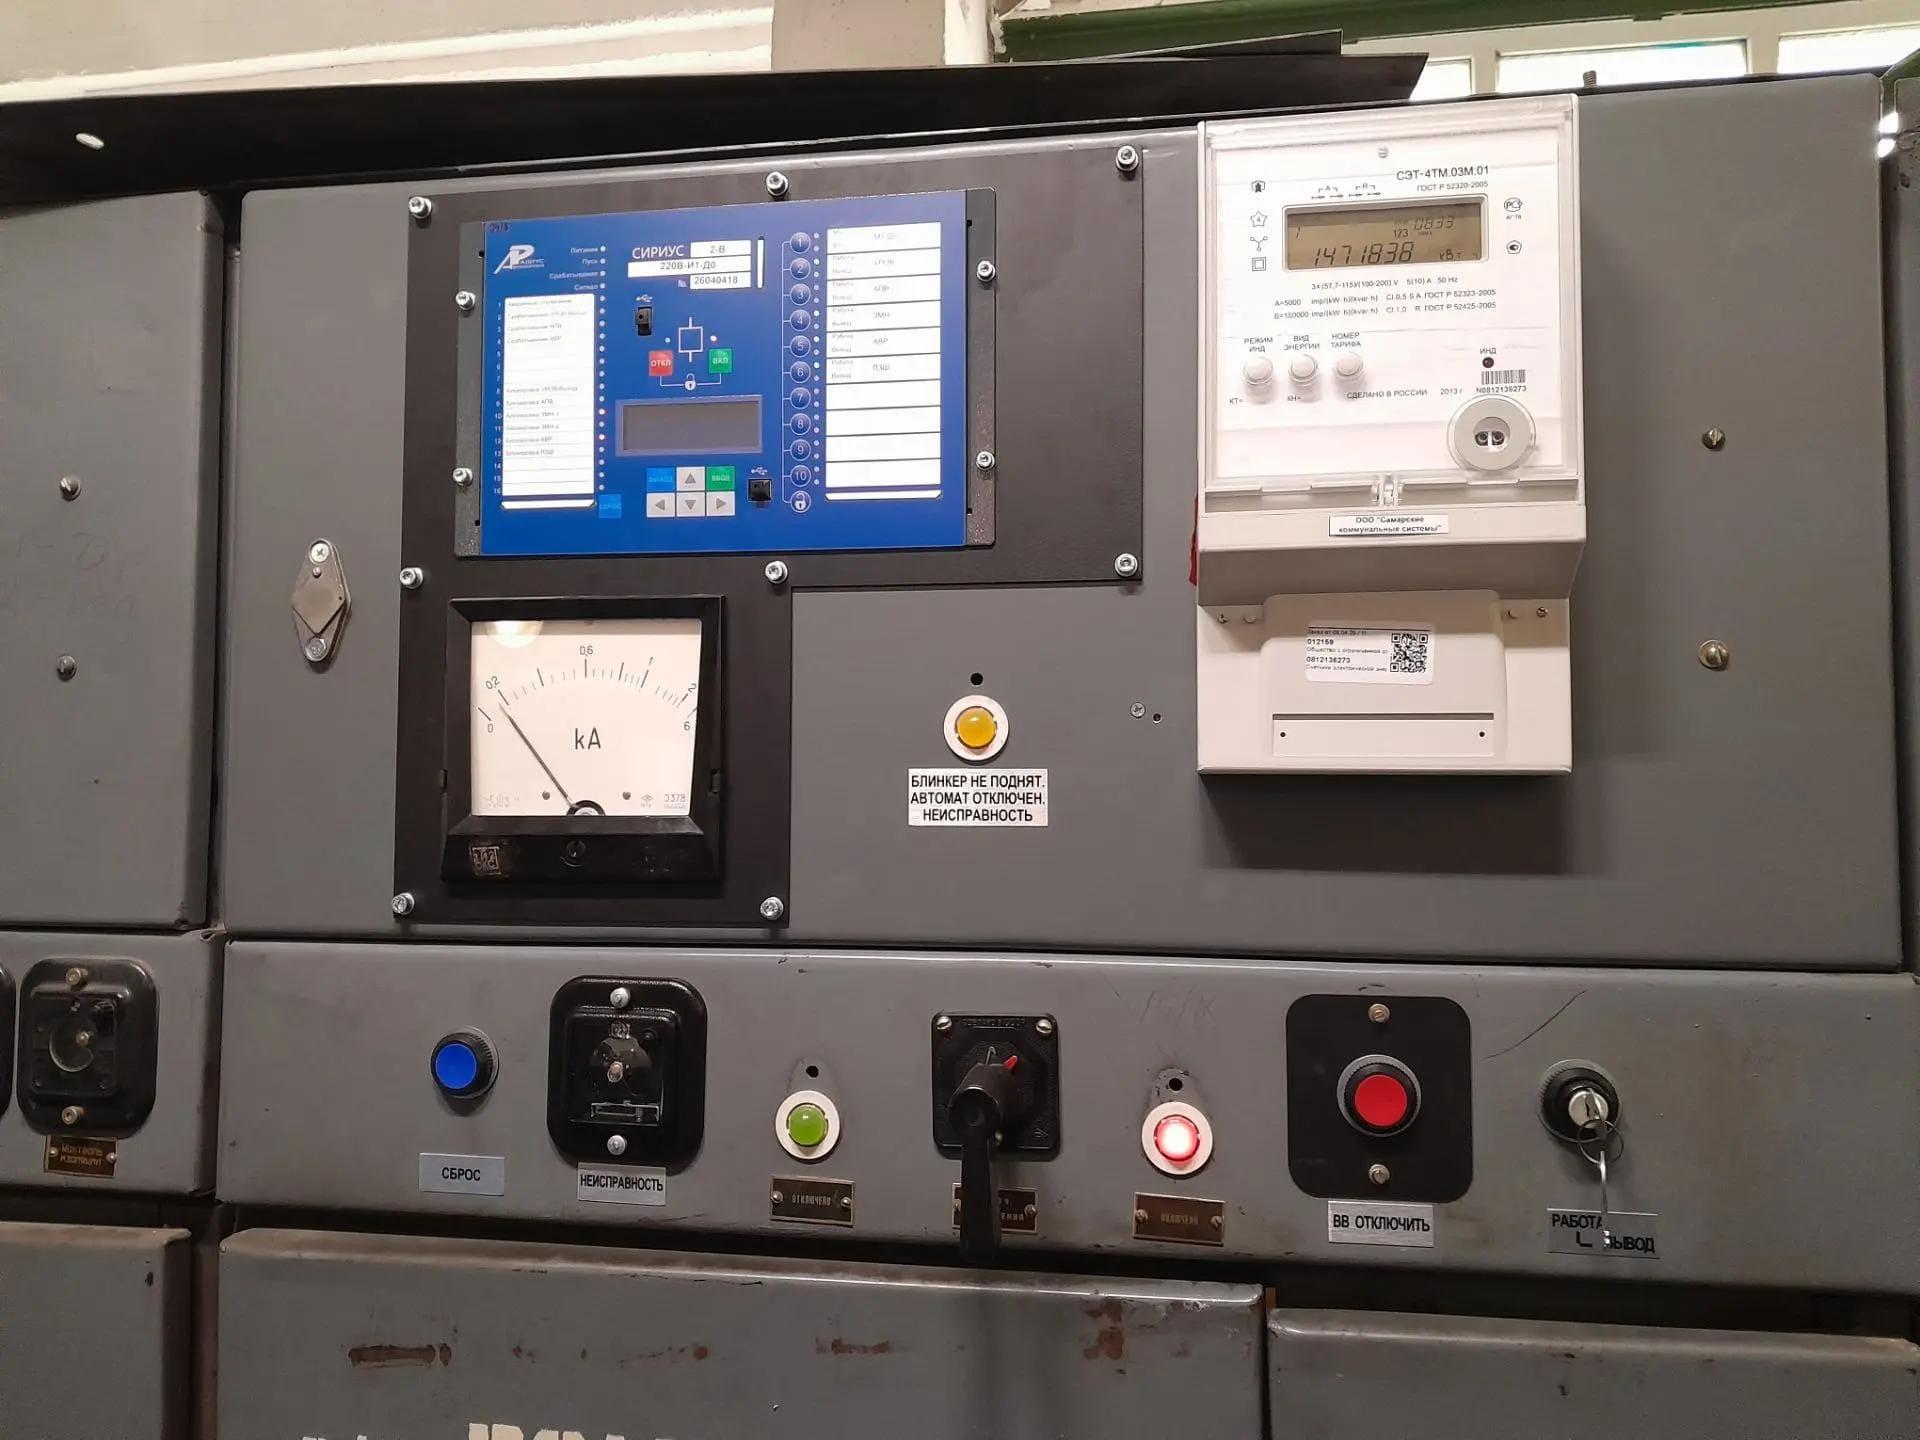
Конфигурирование терминалов РЗА — отдельный шаг. На проекте реконструкции воздуходувной станции ГОКС применены терминалы «Сириус-2-В» и «Сириус-2-Л». Конфигурирование включает таблицы дискретных входов (28 входов, из них задействовано 15), таблицы выходных реле (31 реле, задействовано 8), карты уставок защит. Входы 5 и 7 (АвШП отключён, Ав1ТН отключён) сконфигурированы с активным уровнем 0: логическая «1» появляется при отсутствии напряжения на клемме. Наладчик, не знающий этого, может «поменять логику» и получить ложное срабатывание защиты.
Проверка вторичной нагрузки трансформаторов тока:
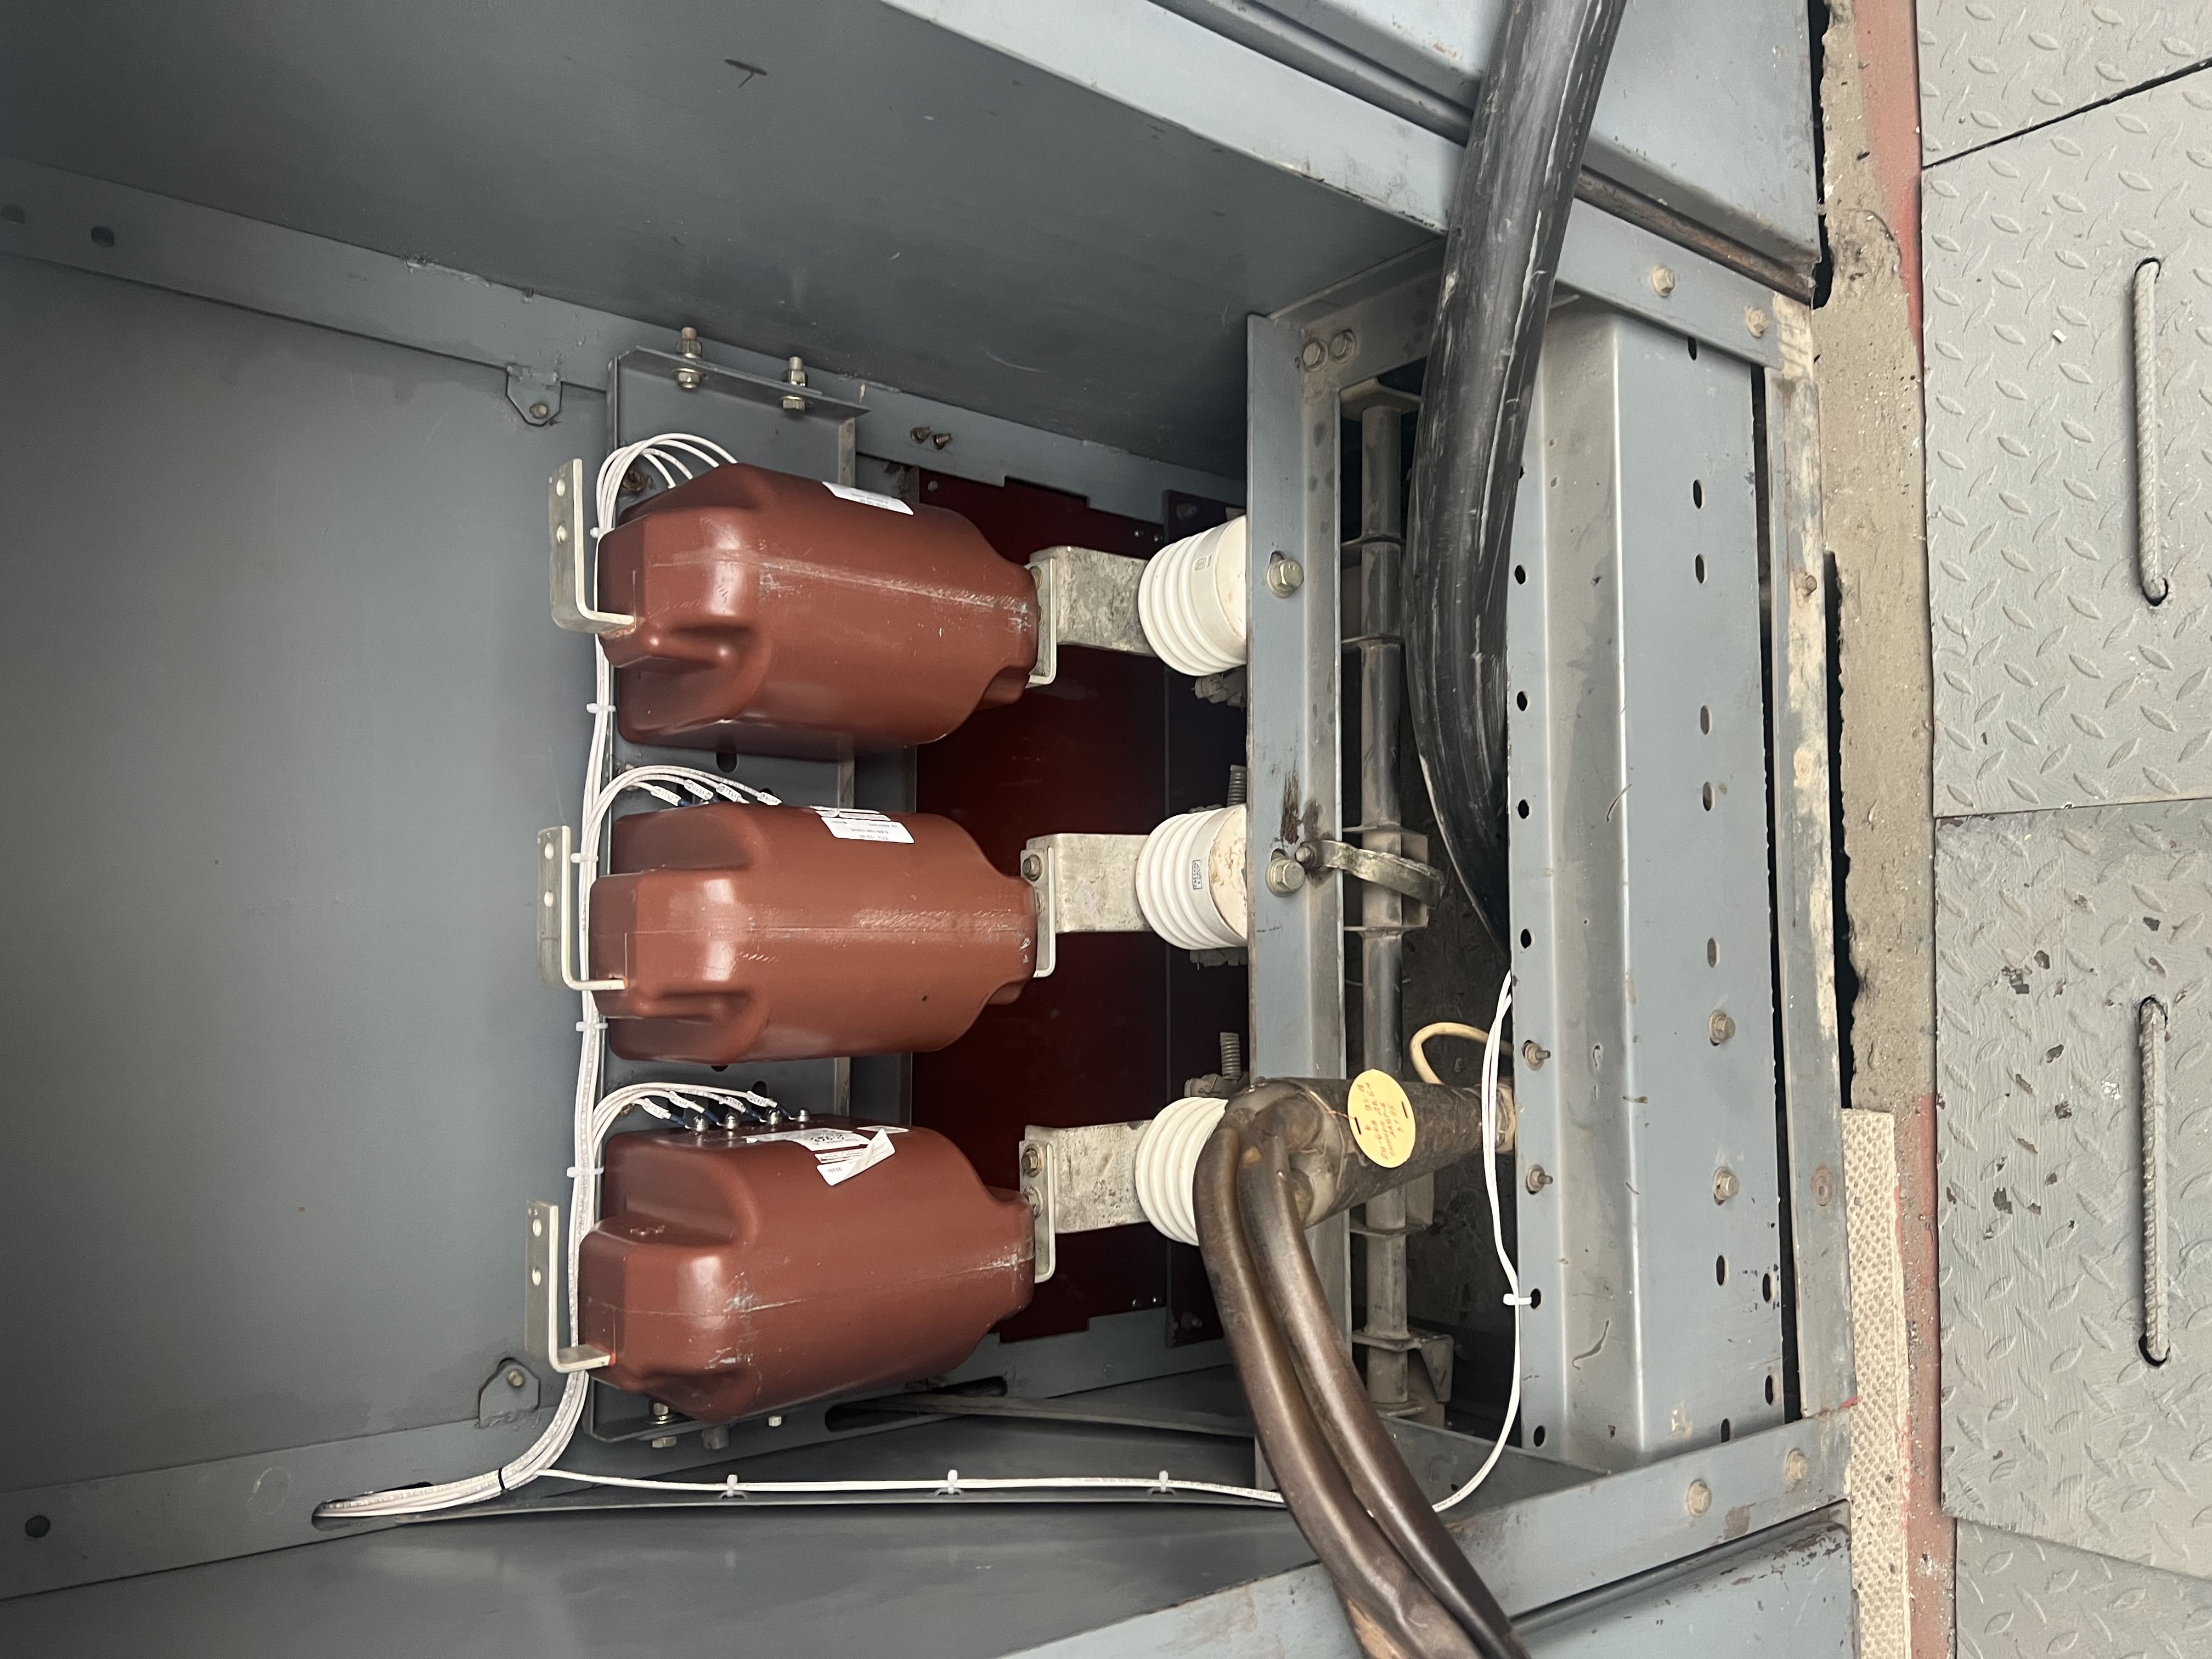
Один из ключевых шагов ПНР РЗА — проверка того, что трансформаторы тока (ТТ) физически способны «прокормить» вторичные цепи. На проекте ГОКС применены ТПОЛ-10-1-3-1500/5 с тремя обмотками: 0,5S/10 ВА, 10Р/30 ВА, 10Р/15 ВА. Ошибка на этом этапе приводит к тому, что защита работает «по краю» — и ложное срабатывание при внешнем коротком замыкании становится лишь вопросом времени.
Ключевое условие проверки: S2факт ≤ S2ном, а также K10(Zфакт) ≥ Kрасч. Для защитных обмоток предельная кратность при номинальной нагрузке должна превышать расчётную, иначе ТТ входит в насыщение при КЗ и защита «слепнет».
Фактическая вторичная нагрузка защитной обмотки 15 ВА составила 3,1 ВА при кабеле 2,5 мм² длиной 10 м. Условие 3,1 ≤ 15 выполняется с запасом. Предельная кратность K10(0,124) ≈ 12,86 превышает расчётную 8,24.
Наладка приводов
Проверка параметров двигателя
Ввод паспортных данных двигателя (номинальная мощность, напряжение, ток, частота, cos φ) в параметры преобразователя. Несоответствие хотя бы одного параметра приводит к неправильной работе алгоритмов векторного управления.
Автоматическая идентификация параметров
Большинство современных преобразователей (Siemens SINAMICS, ОВЕН ПЧВ, Delta VFD) поддерживают режим автонастройки, при котором преобразователь измеряет сопротивление статора, индуктивность и другие параметры. Выполняется с подключённым, но не вращающимся двигателем, а затем — с коротким пробным вращением.
Настройка движения и ограничений
Настройка заданных скоростей, ускорений и замедлений с учётом инерции механизма и ограничений по току. Настройка ограничения момента и тока: защита от перегрузки, ограничение максимального тока при пуске под нагрузкой.
Проверка направления вращения
При неправильном направлении — инверсия в параметрах или перекладка фаз на клеммах двигателя. Проверка коммуникационных интерфейсов: связь с контроллером по Profinet, Profibus DP, Modbus RTU, проверка телеграмм управления и слова состояния.
Пример из практики: на проекте АСУ ТП линии полировки для АО «УАЗ» применены приводы SINAMICS G120C (4 привода в шкафу ШУ-Н2 и 5 — в ШУ-Н3), связанные с главным контроллером Siemens SIMATIC S7-1500 по сети PROFINET. Наладка каждого привода включала автоидентификацию двигателя, настройку параметров движения рольгангов и транспортеров, а также проверку реакции на команды контроллера и команды аварийного останова.
Разделение силовых и слаботочных трасс — критический момент. Силовые трассы 380 В и слаботочные линии PROFINET/PROFIBUS должны прокладываться по разным лоткам или с соблюдением расстояния не менее 300 мм. Редкие сбои связи, которые ищут неделями, почти всегда заканчиваются в месте, где монтажник уплотнил шину и силовой кабель в один лоток.
Виброконтроль приводов — обязательный элемент ПНР. Дефекты подшипников качения составляют около 60% всех дефектов асинхронных двигателей, а 77–92% отказов не связаны с наработкой. Классическая система ППР физически не может поймать большинство отказов. При ПНР виброконтроль включает: измерение общего уровня виброскорости в диапазоне 10–1000 Гц (СКЗ, мм/с); спектральный анализ 0–20 000 Гц с выделением информативных частот дефектов; контроль температуры подшипников после 1 часа работы под нагрузкой; фиксацию точек установки датчиков для повторяемости замеров в будущем.
Проверка цепей безопасности
Цепи безопасности — это тот контур, который должен сработать, когда всё остальное отказало. Их наладка проводится с особой строгостью и по отдельной методике.
Категории безопасности. В современных проектах автоматизации цепи безопасности строятся на специализированных реле безопасности, обеспечивающих заданный уровень надёжности. На проекте УАЗ применены реле PILZ PNOZ s3, обеспечивающие категорию PL d / SIL 2 для цепей аварийного останова.
- PL d (Performance Level по ISO 13849-1) — вероятность опасного отказа от 10⁻⁷ до 10⁻⁶ в час. Требует резервирования, диагностики и контроля накопления отказов.
- SIL 2 (Safety Integrity Level по IEC 61508 / IEC 62061) — вероятность отказа при запросе от 10⁻³ до 10⁻².
Двухканальная схема. Реле безопасности PILZ PNOZ s3 работает по двухканальной схеме: два независимых канала контролируют состояние контактов аварийных кнопок, концевых выключателей ограждений и других устройств безопасности. При срабатывании любого канала реле отключает питание приводов через контакторы. Двухканальная архитектура обеспечивает диагностику: если один канал отказывает, второй продолжает работать, а система сигнализирует неисправность.
Проверка при ПНР включает:
- Имитацию срабатывания каждой аварийной кнопки. Проверка отключения всех приводов, корректной индикации на HMI и записи события в систему.
- Проверку концевых выключателей ограждений. Открытие защитного ограждения должно привести к останову соответствующей зоны линии.
- Проверку времени срабатывания. От момента нажатия аварийной кнопки до полного останова механизма — с замером и фиксацией в протоколе.
- Проверку сброса и повторного пуска. После устранения причины срабатывания сброс блокировки должен требовать осознанного действия оператора (не автоматическое восстановление).
- Проверку реакции на обрыв цепи. При обрыве провода в цепи безопасности система должна уходить в безопасное состояние, а не оставаться под напряжением. Аварийные цепи строятся на нормально-закрытых контактах.
Функциональные проверки: имитация аварийных ситуаций
Проверка АВР (автоматического ввода резерва)
Имитируется потеря питания на вводе №1. Терминал «Сириус-2-В» должен выдать команду на отключение вводного выключателя Q1 и включение секционного выключателя Q12. Контроль: время срабатывания не более 1 секунды, отсутствие ложных срабатываний в нормальном режиме.
Проверка УРОВ (устройства резервирования отказа выключателя)
Имитируется отказ выключателя отходящей линии: команда на отключение подана, но выключатель не отключился. Терминал должен выдать сигнал на отключение вышестоящего выключателя. Контроль — по индикации «Сраб. УРОВ-выход».
Проверка ЛЗШ (логической защиты шин)
Имитируется короткое замыкание на секции шин. Ожидаемый результат: блокировка ЛЗШ на неповреждённой секции, срабатывание защиты на повреждённой. Контроль — по входам 19 и 25 терминала.
Критерий успешной проверки — срабатывание защиты при имитации аварийной ситуации, отсутствие ложных срабатываний при нормальном режиме, корректная работа сигнализации и соответствие времени срабатывания паспортным данным терминала.
Комплексное опробование под нагрузкой
После успешного завершения индивидуальных испытаний и функциональных проверок проводится комплексное опробование — проверка совместной взаимосвязанной работы всего оборудования в предусмотренном проектом технологическом процессе.
Порядок проведения:
- Опробование на холостом ходу. Оборудование запускается по проектной схеме с системой обеспечения управления, но без технологической нагрузки. Проверяется взаимодействие всех подсистем: контроллер — приводы — датчики — HMI — SCADA. Выявляются ошибки взаимодействия, которые не видны при индивидуальной наладке.
- Опробование под нагрузкой. Система переводится на работу с реальным продуктом. Вывод на устойчивый проектный технологический режим обеспечивает выпуск первой партии продукции.
- Технологическая регулировка. Тонкая настройка параметров: корректировка уставок ПИД-регуляторов, подстройка скоростей приводов, оптимизация времени цикла, настройка аварийных и предупредительных уставок.
Что контролируется при комплексном опробовании:
- Стабильность технологических параметров во всех режимах работы.
- Отсутствие ложных срабатываний защит и блокировок.
- Корректность отображения информации на HMI и в SCADA.
- Правильность учёта и архивирования данных.
- Реакция системы на возмущения: скачки нагрузки, отключение питания, изменение параметров продукта.
- Вибрационное состояние приводов после 1 часа работы под нагрузкой.
- Температурный режим шкафов и двигателей.
Типичные проблемы комплексного опробования: перекос фаз при несинхронном выключении рубильников; несоответствие времени срабатывания АВР проектному (если АВР срабатывает дольше 1 секунды, оборудование успевает отключиться от потери питания); насыщение трансформаторов тока (при неправильном расчёте вторичной нагрузки защита «слепнет» при КЗ); помехи в промышленной сети при недостаточном разделении силовых и слаботочных трасс.
Проверка цепей оперативного тока
Питание терминалов, контроллеров и реле — это не просто «подать 220 В». Цепи оперативного тока требуют отдельной проверки.
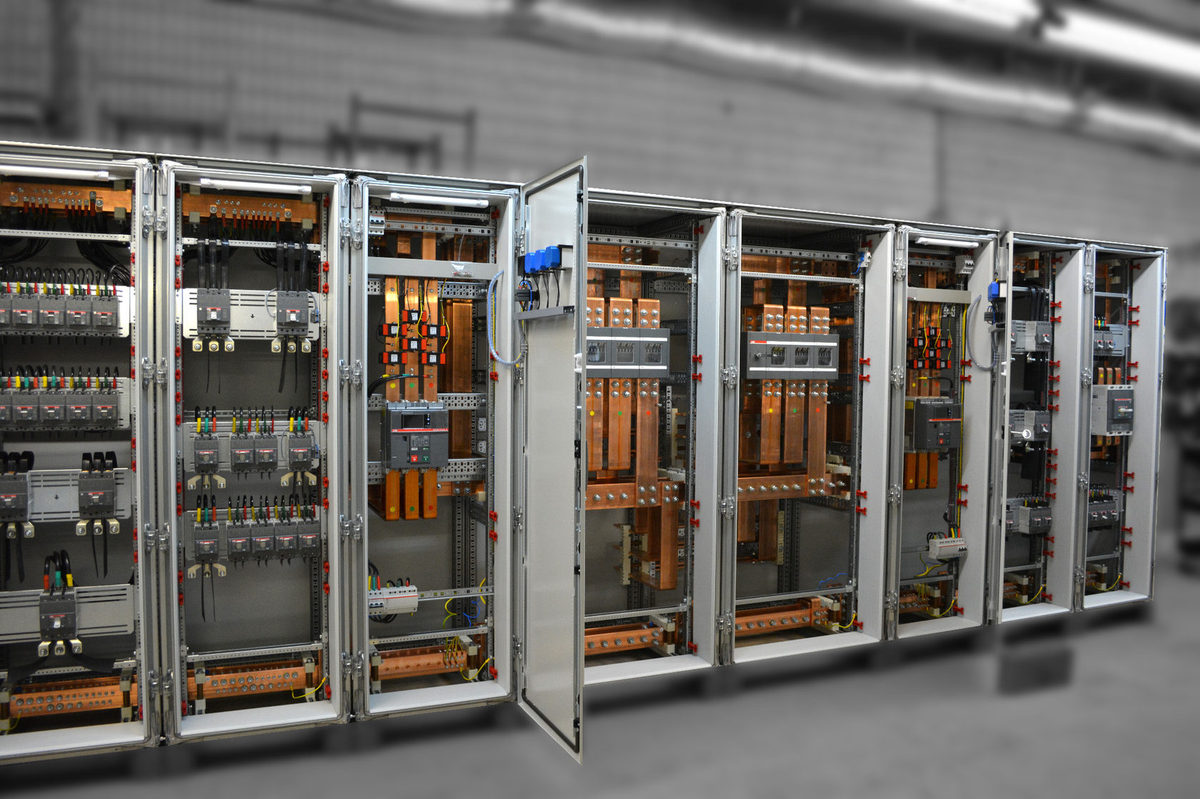
На проекте ГОКС питание терминала «Сириус-2-В» и реле идёт от блока «Орион-БП-5» через автоматические выключатели OptiDin BM63: SF1 (шипка ШУ 01/02), SF2 (питание Орион-БП-5), SF3 (шипка ШУ 201/202), SF4 (питание Сириус), SF5 (шипка EW/УРОВ), SF6 (шипка EWB/ЛЗШ).
При введённых в работу защитах автоматы SF1–SF4 должны быть включены. При отключении любого из них на индикаторе выводится сообщение «Автомат ТН» / «Автомат ШП» / «Автомат откл.» и срабатывает предупредительная сигнализация.
Классический симптом: автомат SF4 (питание Сириус) отключён, терминал индицирует «Автомат откл.», но выключатель остаётся включённым. Наладчик проверяет силовую часть, а причину не находит. Правильный первый шаг — проверить питание терминала и нажать «Сброс» на «Сириус-УВ».
Проверка вторичных цепей ТТ и клеммников
Вторичная обмотка трансформатора тока никогда не должна размыкаться под током — это правило, нарушение которого приводит к пробою изоляции и выходу ТТ из строя.
На проекте ГОКС используются измерительные клеммники X01 и X02 типа WGO 3 (Klemsan, №375692) с переключателем положения «ЗАМКНУТО / РАЗОМКНУТО». Рабочее положение переключателя — ЗАМКНУТО. Разрыв допускается только при демонтаже измерительных приборов и только после установки перемычек IZUK6/2 или IZUK6/3.
Проверка вторичных цепей включает:
- Измерение сопротивления изоляции — Rиз ≥ 1 МОм, мегомметр 1000 В, между жилами и между жилой и землёй.
- Проверку целостности цепи — прозвонка «от ТТ до клеммника терминала».
- Проверку правильности установки перемычек на клеммниках.
- Проверку соответствия положения переключателя «ЗАМКНУТО» на измерительных клеммниках.
Важно: перед измерением сопротивления изоляции все обмотки должны быть заземлены не менее чем на 2 минуты, чтобы снять остаточный ёмкостной заряд. Несоблюдение этого правила — классическая причина «плавающих» показаний мегомметра и неверных протоколов.
Оформление исполнительной документации:
| Документ | Что фиксирует | Кто подписывает |
|---|---|---|
| Акт входного контроля | Комплектность, отсутствие повреждений | Заказчик + подрядчик |
| Протокол проверки ТТ | Сопротивление изоляции, нагрузка, K10 | Наладочная организация |
| Протокол проверки вторичных цепей | Целостность, Rиз, полярность | Наладочная организация |
| Протокол конфигурирования терминалов | Таблицы входов, выходов, уставок | Наладочная организация + заказчик |
| Протокол функциональных проверок | АВР, УРОВ, ЛЗШ, цепи безопасности | Комиссия с представителем Ростехнадзора |
| Протокол испытаний изоляции | Rиз, Kаб, испытания повышенным напряжением | Наладочная организация |
| Акт приёмки в эксплуатацию | Итоговая оценка качества | Приёмочная комиссия |
Каждый протокол — это не формальность ради комиссии, а страховка. При первом же отказе по протоколам будет видно, был ли дефект заводским, монтажным или эксплуатационным. Техническая документация должна быть готова до начала приёмки, иначе объект не вводится в эксплуатацию.
Сдача в эксплуатацию и обучение персонала
После успешных испытаний под нагрузкой проводится демонстрация работы системы представителям заказчика. На этом этапе:
- Проводится инструктаж и обучение оперативного и обслуживающего персонала.
- Передаются рекомендации по эксплуатации оборудования и рациональному режиму работы.
- Разрабатываются и выдаются инструкции для операторов и службы эксплуатации.
- Подписывается акт о завершении пусконаладочных работ и вводе системы в промышленную эксплуатацию.
Обучение персонала — не формальный пункт. Оператор, который не понимает, почему система остановилась и что показывает HMI, будет обращаться в техподдержку по каждому поводу. Качественный инструктаж снижает количество ложных вызовов и повышает автономность эксплуатации.
Опыт СКБ АВТОМАТИКА: два проекта — два подхода
Реконструкция воздуходувной станции ГОКС
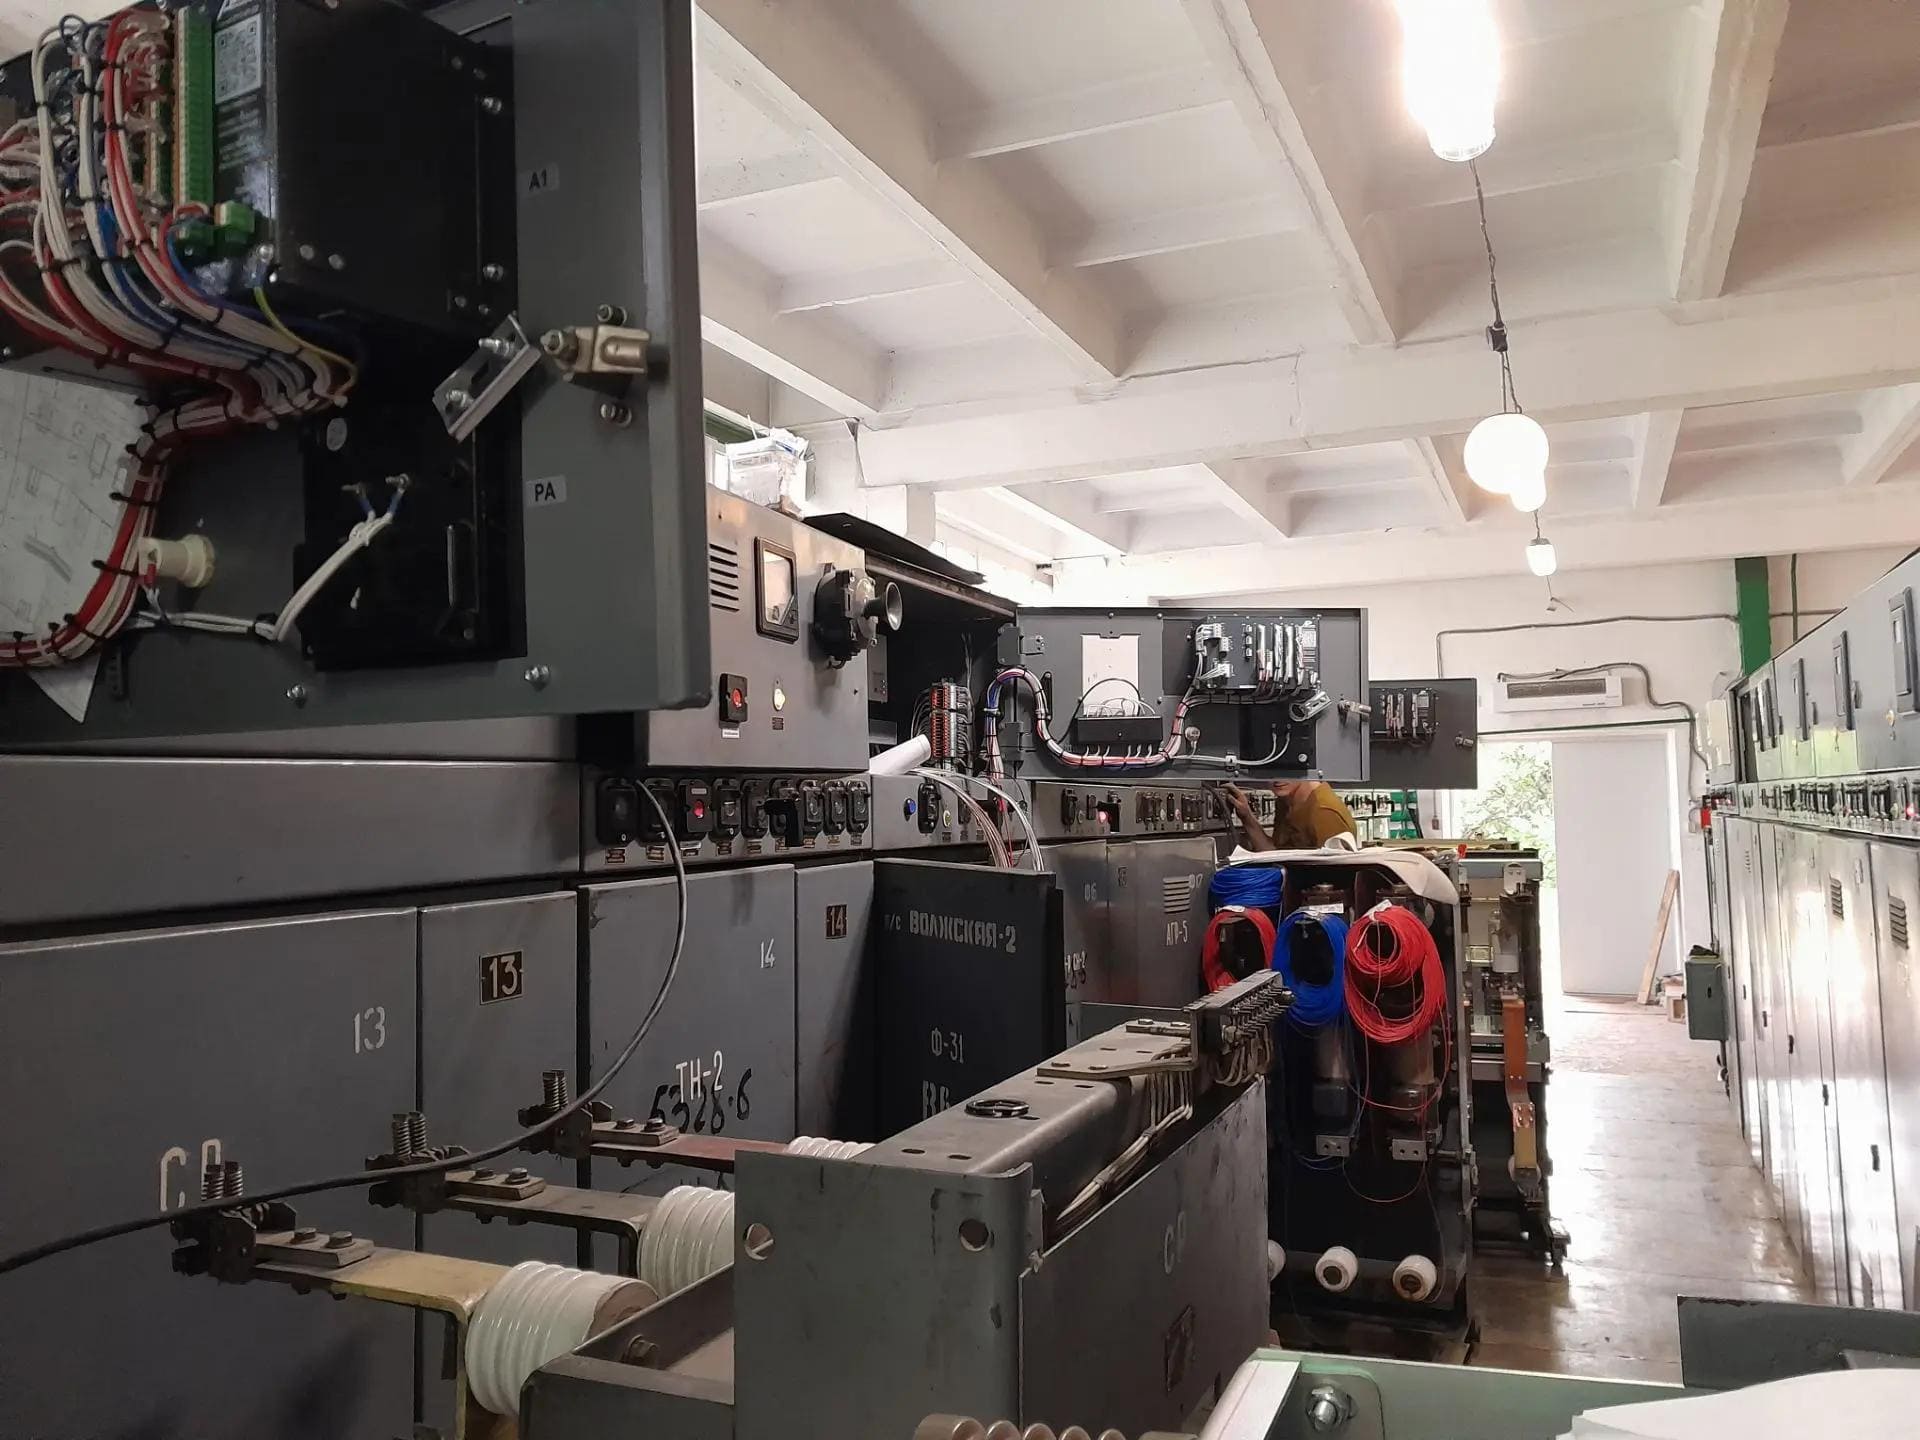
Объект: воздуходувная станция с двумя секциями шин 6 кВ, вводными ячейками №10 и №15, секционным выключателем №12 и отходящими линиями №18. На каждом присоединении — микропроцессорный терминал «Сириус-2-В» или «Сириус-2-Л». Питание оперативных цепей — =220 В от блока «Орион-БП-5».
ПНР включал семь шагов:
- Входной контроль трансформаторов тока (проверка вторичной нагрузки и предельной кратности).
- Проверка вторичных цепей ТТ и клеммников X01/X02.
- Конфигурирование терминалов «Сириус-2-В» (таблицы входов, выходов, уставок).
- Проверка цепей оперативного тока =220 В и переключения автоматов SF1–SF6.
- Функциональные проверки: АВР, УРОВ, ЛЗШ — с имитацией аварийных ситуаций.
- Виброконтроль приводов после 1 часа работы под нагрузкой.
- Оформление исполнительной документации — полный комплект протоколов и актов.
Результат: станция сдана в эксплуатацию с полным комплектом исполнительной документации. При первом же отказе будет видно, был ли дефект заводским, монтажным или эксплуатационным.
АСУ ТП линии полировки АО «УАЗ»
Объект: распределённая система управления технологической линией полировки. Главный шкаф ШУ-Н1 с контроллером Siemens SIMATIC S7-1500 (CPU 1516-3 PN/DP), панелями оператора KTP900 BASIC и TP900 Comfort, коммутатором SCALANCE XB008. Шкафы ШУ-Н2 и ШУ-Н3 управляют приводами рольгангов и транспортеров (4 и 5 приводов SINAMICS G120C), связаны с главным по PROFINET. Отдельно — шкафы распределения 1P40-H1…H3, распределительный шкаф 01P39 и пульт 3BT1, связанный с контроллером по PROFIBUS DP.
ПНР включал: входной контроль шкафов; проверку разделения силовых и слаботочных трасс; испытания изоляции силовых цепей и цепей питания приводов; наладку контроллера S7-1500; наладку приводов SINAMICS G120C; проверку цепей безопасности PL d / SIL 2 с реле PILZ PNOZ s3; виброконтроль приводных двигателей; комплексное опробование линии под нагрузкой и сдачу в эксплуатацию.
Результат: система успешно введена в эксплуатацию. Линия полировки работает в автоматическом режиме, обеспечивая управление приводами рольгангов и транспортеров, сбор дискретных сигналов, работу цепей безопасности категории PL d / SIL 2 и удобный интерфейс оператора на панелях SIMATIC HMI.
Чек-лист пусконаладочных работ
Сводный чек-лист для проверки полноты ПНР:
- Сверка IP и климатического исполнения оборудования с зоной установки.
- Расшифровка марки кабеля на входном контроле.
- Протоколы сопротивления изоляции по классам напряжения с коэффициентом абсорбции.
- Проверка метода испытаний для СПЭ-кабелей (0,1 Гц, а не DC).
- Проверка разделения силовых и слаботочных трасс.
- Проверка затяжки всех клеммных соединений.
- Проверка целостности кабельных линий (прозвонка).
- Проверка фазировки на исполнительных механизмах.
- Загрузка и отладка программы контроллера.
- Проверка адресации и масштабирования аналоговых сигналов.
- Проверка обмена данными по промышленным сетям.
- Конфигурирование терминалов защиты (таблицы входов, выходов, уставок).
- Проверка вторичной нагрузки ТТ и предельной кратности.
- Проверка цепей оперативного тока и переключения автоматов.
- Проверка цепей безопасности с имитацией аварийных ситуаций.
- Функциональные проверки защит (АВР, УРОВ, ЛЗШ).
- Виброконтроль приводов после работы под нагрузкой.
- Комплексное опробование на холостом ходу.
- Комплексное опробование под нагрузкой.
- Оформление протоколов и актов в полном объёме.
- Инструктаж и обучение эксплуатационного персонала.
Каждый пункт — это часы или недели простоя, которых не будет. Профессиональная пусконаладка гарантирует, что система работает в соответствии с проектом, обеспечивает безопасность персонала и оборудования, предотвращает аварийные ситуации в первые недели эксплуатации, создаёт документальную базу для дальнейшего обслуживания и сокращает время вывода системы на проектную мощность.
Пусконаладка и ввод в эксплуатацию — это этап, на котором проектная документация превращается в работающую систему, а набор оборудования — в функционирующий технологический комплекс. Исход пусконаладки решают не бренды контроллеров и приводов, а дисциплина проверки: корректный расчёт вторичной нагрузки ТТ, проверка каждого клеммника, конфигурирование входов с учётом активного уровня, имитация аварийных ситуаций, виброконтроль и полное оформление документации.
Стандарты и нормативы — это не бюрократия, а инженерный язык, на котором проект разговаривает с монтажником, наладчиком и эксплуатацией. Знание этого языка — разница между системой, которая работает годами без отказов, и системой, которая останавливается каждый месяц по «непонятным» причинам.
ООО «СКБ АВТОМАТИКА» выполняет полный комплекс пусконаладочных работ — от проверки монтажа и испытаний изоляции до наладки контроллеров, приводов и цепей безопасности, комплексного опробования под нагрузкой и передачи системы в эксплуатацию. Опыт работы с ведущими промышленными предприятиями — АвтоВАЗ, УАЗ, ГАЗ, Акрон, Август — и знание нормативной базы (ПУЭ, ГОСТ, ЕСКД) обеспечивают качество и надёжность результата.
СКБ АВТОМАТИКА — от инженерной идеи до работающего решения.
Ключевые компетенции, продемонстрированные в проектах ПНР:
Наладка контроллеров и терминалов РЗА
Загрузка и отладка программ ПЛК, проверка адресации и масштабирования сигналов, конфигурирование микропроцессорных терминалов «Сириус» с учётом активного уровня входов и карт уставок защит.
Наладка приводов
Ввод паспортных данных двигателей, автоидентификация параметров, настройка скоростей, ускорений и ограничений, проверка направления вращения и коммуникационных интерфейсов (Profinet, Profibus DP, Modbus RTU).
Проверка цепей безопасности
Работа с реле безопасности PILZ PNOZ s3 категории PL d / SIL 2, проверка двухканальной схемы, имитация аварийных остановов, контроль времени срабатывания и реакции на обрыв цепи.
Комплексное опробование и документация
Испытания изоляции по нормам ПУЭ, функциональные проверки АВР, УРОВ, ЛЗШ, опробование на холостом ходу и под нагрузкой, виброконтроль, оформление полного комплекта протоколов и актов, обучение персонала.
Проекты
Кристаллизатор для очистки воды
Разработка полного комплекта конструкторской документации для ключевого узла инновационной установки — кристаллизатора, предназначенного для переработки отходов алюминиевого производства в ценный коагулянт (сульфат алюминия).
Технология не имеет аналогов и решает значительную экологическую проблему, предлагая экономически выгодное решение.
Кристаллизатор является ключевым элементом технологии, обеспечивающим процесс преобразования отходов в коагулянт.
Подробнее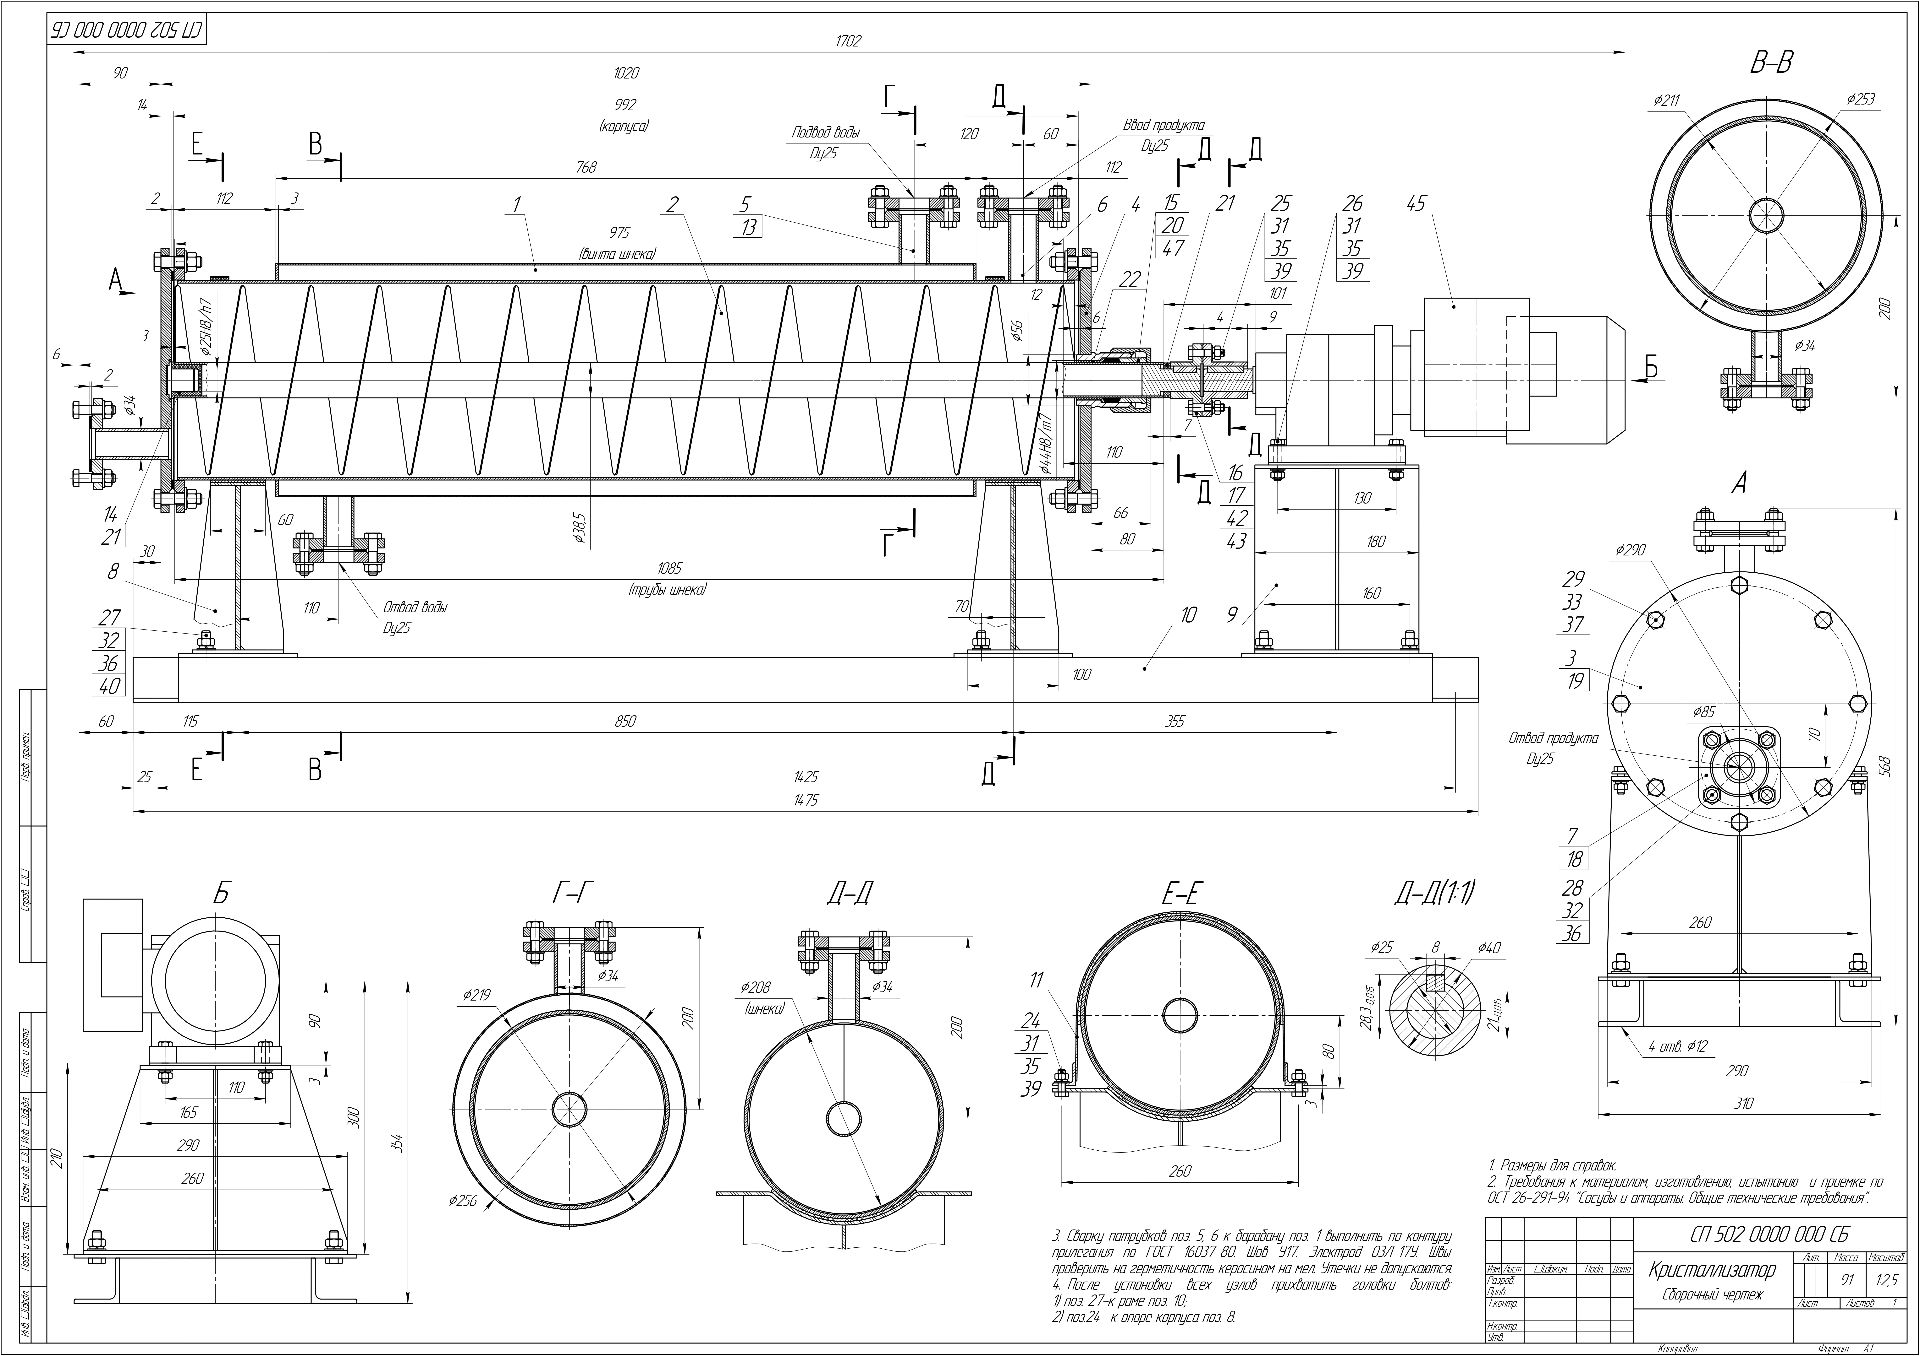
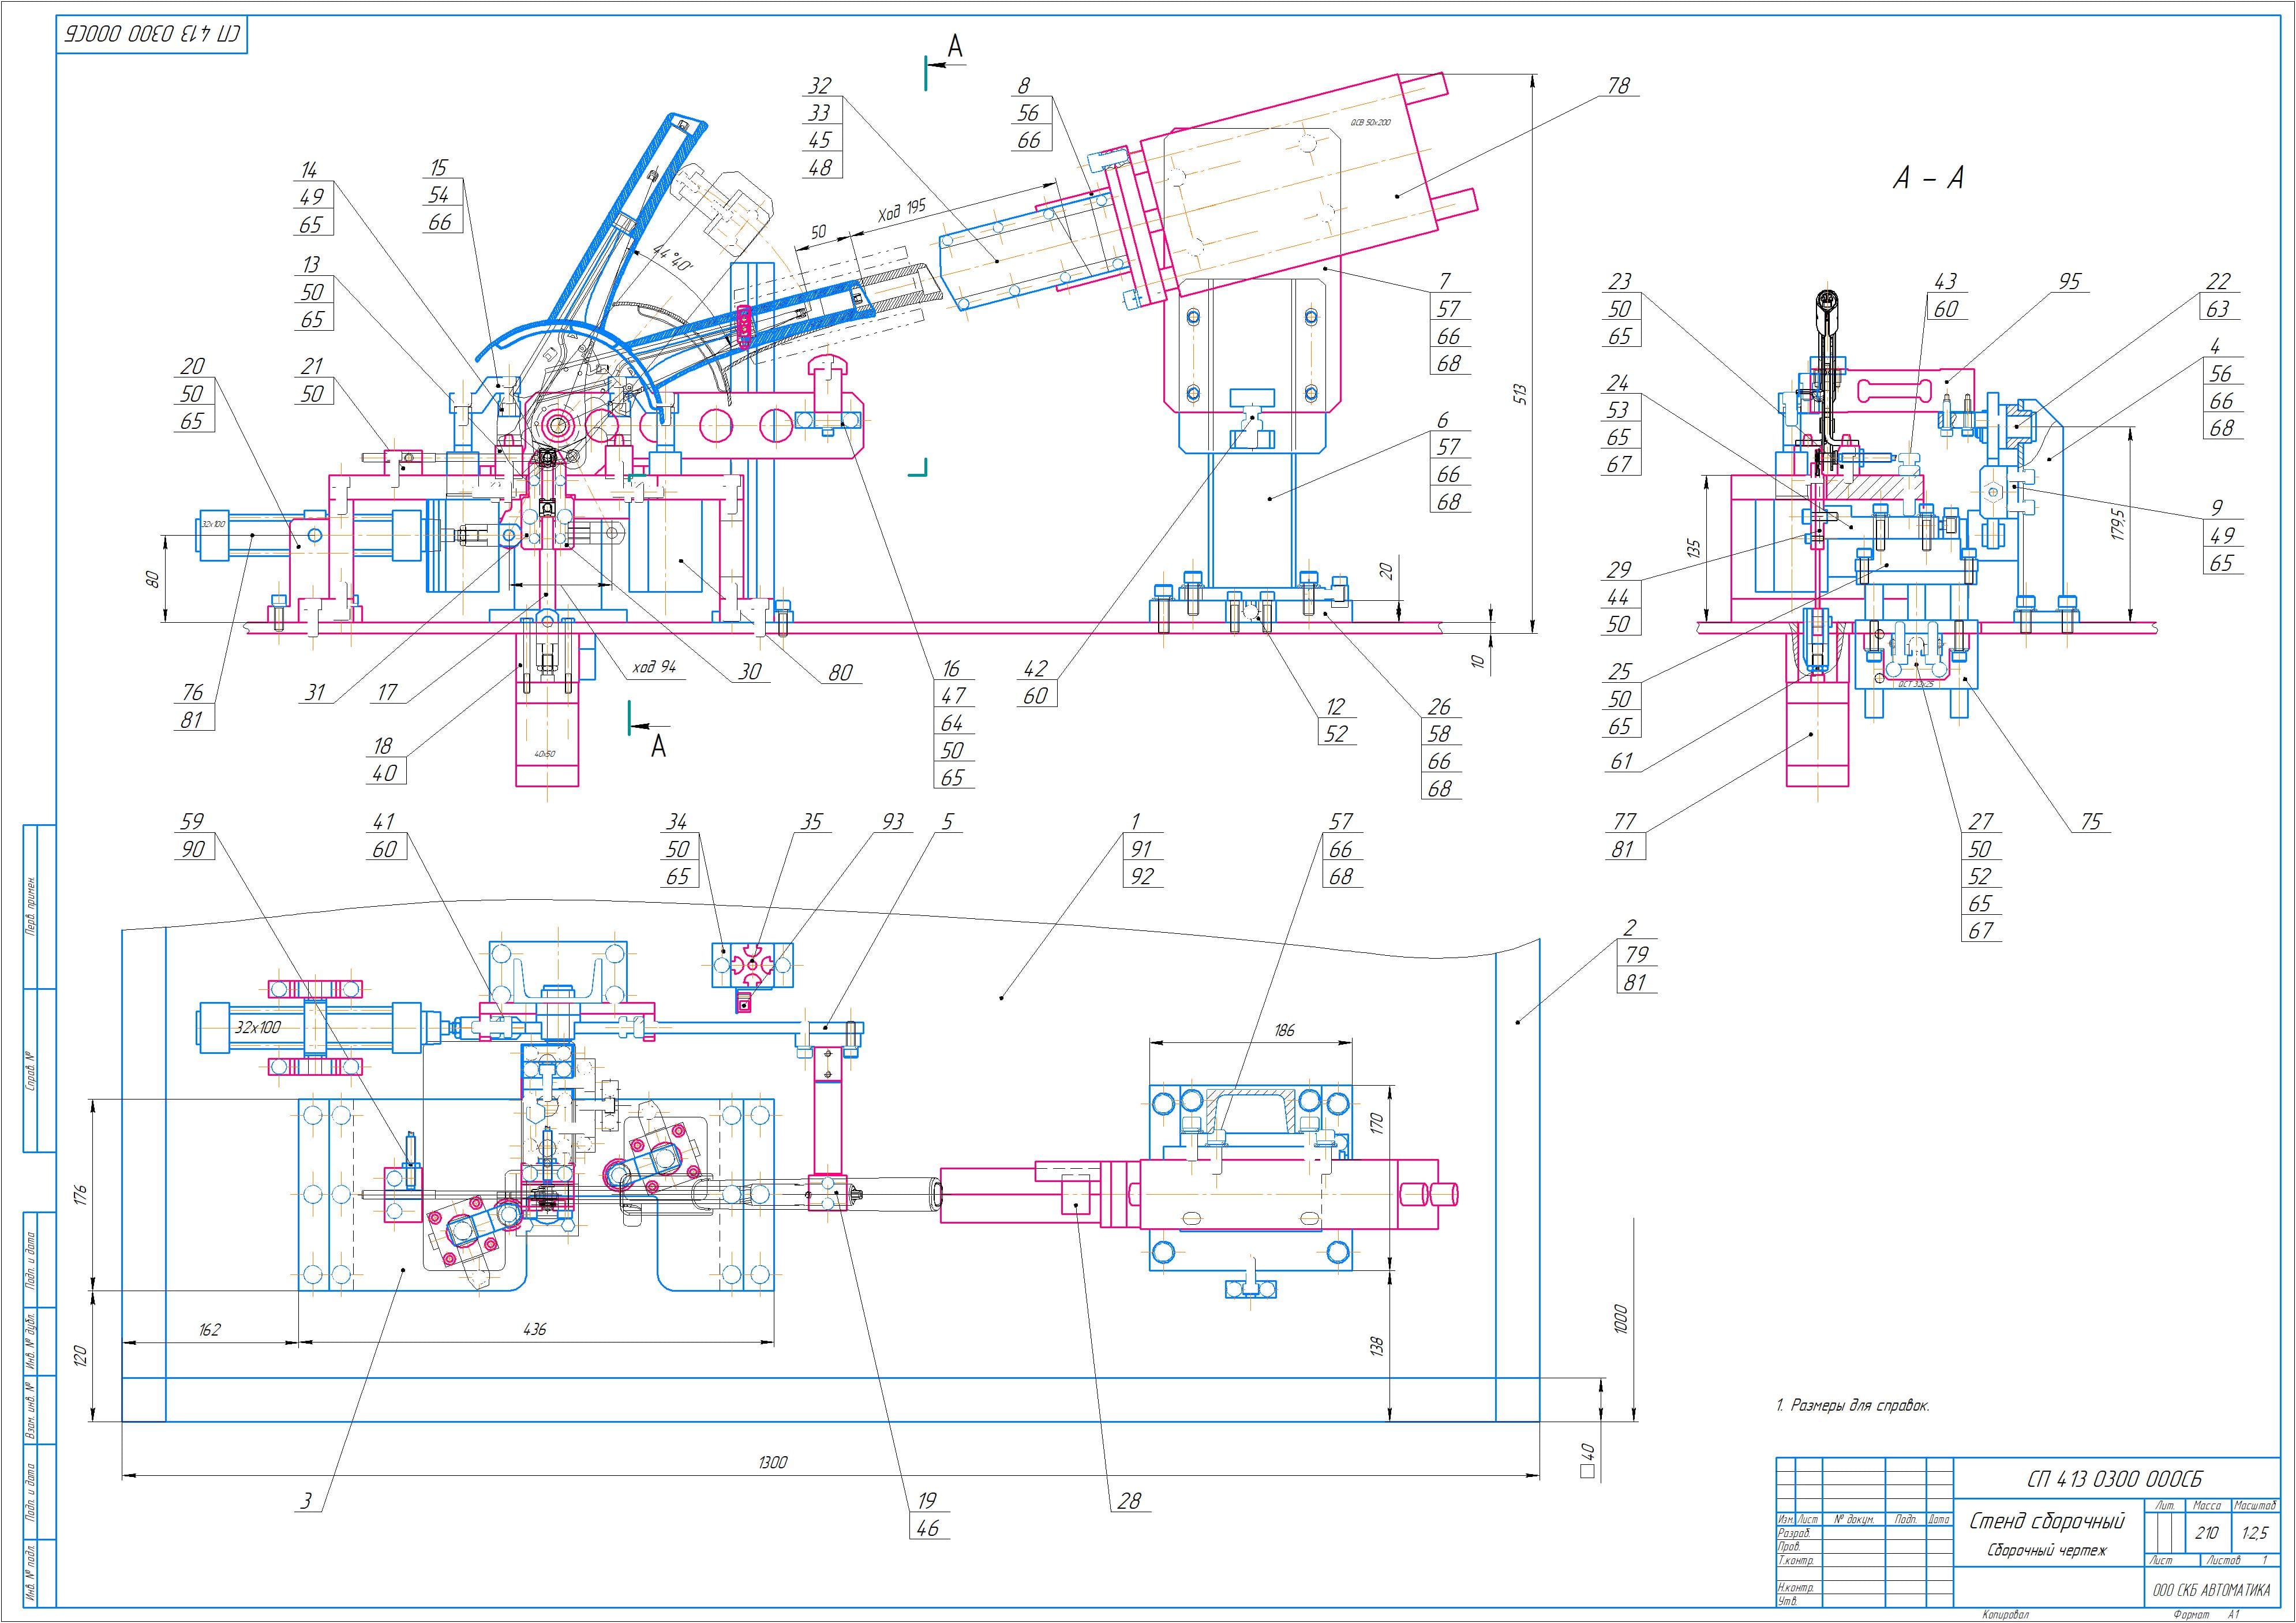
Стенд проверки ручного тормоза
Разработка полного комплекта конструкторской документации для стенда проверки ручных тормозов автомобилей, способного обеспечить объективный контроль ключевых параметров изделия, а также повышение эффективности производственного процесса.
Крупнейший российский производитель автомобилей, завод АвтоВАЗ, столкнулся с необходимостью модернизации участка контроля сборки ручных тормозов.
Разработка подобного стенда и его конструкторской документации представляет собой важный вклад в развитие отечественного автомобилестроения, повышение конкурентоспособности продукции и обеспечение безопасности дорожного движения.
ПодробнееНаши клиенты

Обсудить проект
Заполните форму, чтобы наш специалист связался с Вами и подробно проконсультировал