Модернизация технологического оборудования
Модернизация оборудования: реконструкция действующих узлов и станций без остановки производства
Промышленное оборудование стареет двояко. Физический износ проявляется в износе деталей, усталости металла, деградации изоляции и постепенном снижении точности. Моральное устаревание — более коварная проблема: станок внешне ещё исправен, но его характеристики перестают отвечать возросшим требованиям к производительности, точности, энергоэффективности и уровню автоматизации. И если физический износ можно отложить своевременным обслуживанием, то моральное отставание со временем только растёт.
На большинстве действующих предприятий России парк оборудования формировался в разные эпохи, и значительная его часть эксплуатируется за пределами расчётного ресурса. Замена всего парка на новый требует колоссальных капитальных вложений и, что не менее критично, длительной остановки производства. Для многих предприятий — особенно непрерывных производств, коммунальной инфраструктуры, энергетики — остановка на недели или месяцы попросту невозможна.
Модернизация действующих узлов и станций без остановки производства стала одним из самых востребованных направлений инжиниринга. Это не ремонт и не полная замена — это целенаправленная реконструкция, при которой морально устаревшее оборудование заменяется на современное с сохранением посадочных мест, габаритов и интерфейсов подключения. Старая несущая база и инфраструктура остаются, а функциональность поднимается на новый уровень.
Контекст и задача
Проблема: оборудование не справляется с возросшими объёмами производства, растут эксплуатационные издержки, учащаются поломки, запчасти для снятого с производства импортного оборудования становятся недоступны. При этом полная замена линии на новую требует длительной остановки производства, что для непрерывных производств, коммунальной инфраструктуры и энергетики недопустимо.
Технологическая задача
Обеспечить замену морально устаревшего оборудования на современное с сохранением посадочных мест, габаритов и интерфейсов подключения. Сохранить несущую базу и инфраструктуру, подняв функциональность на новый уровень — без расширения помещений, пробивки проёмов и реконструкции фундаментов.
Инженерная задача
Выполнить обследование и реверс-инжиниринг, разработать стратегию перехода, выпустить полный комплект рабочей документации, подобрать оборудование под существующие габариты, провести стендовые испытания и выполнить монтаж, интеграцию и пусконаладку в заранее запланированные технологические окна.
Цель проекта: сократить время остановки до часов или дней вместо недель и месяцев, снизить общую стоимость проекта по сравнению с полным обновлением и обеспечить надёжную, безопасную эксплуатацию обновлённого объекта.
Суть подхода: замена с сохранением посадочных мест
Ключевая идея модернизации с сохранением посадочных мест заключается в том, что новое оборудование устанавливается на те же крепёжные точки, в те же габариты и с теми же интерфейсами подключения, что и демонтируемое. Это означает:
- Сохранение габаритов ячеек, шкафов и ниш — не требуется расширение помещений, пробивка проёмов, реконструкция фундаментов.
- Совместимость по присоединительным размерам — фланцы, кабельные вводы, трубные подключения, монтажные рамы остаются на своих местах.
- Минимизация строительно-монтажных работ — основная часть работ приходится на демонтаж старого и монтаж нового оборудования в существующие посадочные места.
- Сохранение смежных подсистем — кабельные трассы, трубопроводы, системы вентиляции и освещения, как правило, не требуют переделки.
Результат — сокращение времени остановки до часов или дней вместо недель и месяцев, а также снижение общей стоимости проекта по сравнению с полным обновлением.
Когда необходима модернизация
Решение о модернизации принимается, когда хотя бы один из следующих факторов становится критическим:
- Снижение производительности. Оборудование не справляется с возросшими объёмами производства, цикл удлиняется, узкое место тормозит всю линию.
- Рост эксплуатационных издержек. Частые поломки, дорогие запчасти (особенно для снятого с производства импортного оборудования), постоянные ремонты и наладки съедают прибыль.
- Несоответствие современным стандартам. Устаревшие системы защиты, контроля и автоматизации не обеспечивают требуемый уровень безопасности и не проходят проверки надзорных органов.
- Недостаточная автоматизация. Преобладание ручного управления снижает стабильность качества, повышает зависимость от квалификации оператора и исключает сбор данных для аналитики.
- Ограничения по запчастям и обслуживанию. Производитель снял оборудование с поддержки, запчасти не поставляются, документация утеряна.
- Энергонеэффективность. Устаревшие приводы, двигатели и системы управления потребляют значительно больше энергии, чем современные аналоги.
Во всех этих случаях полная замена линии на новую — не единственный и часто не лучший вариант. Если механическая база, несущие конструкции и габаритные размеры ещё соответствуют задаче, модернизация с сохранением посадочных мест даёт сопоставимый результат при меньших затратах и минимальном простое.
Виды модернизации оборудования
Техническая модернизация
Обновление электрической части, замена ручных органов управления на автоматические, установка систем ЧПУ, приводов и датчиков. Цель — повысить технические характеристики оборудования, снизить расходы на обслуживание, повысить точность и повторяемость операций.
Программная модернизация
Внедрение или обновление SCADA-систем, программного обеспечения для автоматизации мониторинга технологических процессов, удалённого управления оборудованием. Это упрощает работу операторов, повышает прозрачность процессов и качество продукции.
Ретрофит (адаптация морально устаревшего оборудования)
Доработка действующего оборудования под новые задачи: установка дополнительных датчиков, контроллеров, преобразователей частоты, новых панелей оператора. Механическая база сохраняется, а интеллектуальная начинка обновляется полностью.
Комплексная реконструкция узлов и станций
Масштабный проект, включающий замену основного оборудования, обновление систем управления, релейной защиты, автоматики и интеграцию в существующую АСУ ТП. Именно этот вид модернизации — основной профиль работы ООО «СКБ АВТОМАТИКА».
Стратегии модернизации без остановки производства
Остановка производства — главный страх технического директора при планировании модернизации. Каждые сутки простоя для среднего промышленного предприятия — это потери от сотен тысяч до миллионов рублей. Поэтому выбор стратегии проведения работ не менее важен, чем выбор самого оборудования.
Гибридная интеграция через шлюзы
Новый контроллер или модули ввода-вывода подключаются к существующей сети через промышленные шлюзы (Modbus TCP, Profinet, OPC UA). Старая система продолжает работать, новая наращивается постепенно. Замена отдельных блоков происходит в плановые окна обслуживания. Подход применим, когда протоколы старой и новой систем совместимы через конвертеры и не требуется одновременное переключение всех контуров.
Параллельный запуск
Новая система монтируется в отдельном шкафу параллельно действующей. На время переключения — межсменный интервал, выходной или технологическое окно — сигналы перебрасываются на новый контроллер. Если что-то идёт не по плану, откат на старую систему занимает минуты. Это самая надёжная стратегия с точки зрения рисков, но она требует места для установки резервного оборудования и дублирования кабельных трасс.
Поэтапная замена узлов
Модернизация разбивается на этапы: сначала восстановление документации, затем добавление диагностики, обновление HMI, замена ПЛК, вывод данных в SCADA, доработка алгоритмов. Каждый этап имеет контролируемый результат и не парализует производство. Система разбивается на функциональные зоны, для каждой определяются входные и выходные сигналы, межсистемные зависимости, блокировки и критические режимы.
Использование технологических окон
Даже при максимальной предварительной подготовке некоторые операции можно выполнить только непосредственно на оборудовании: физическое переподключение кабелей, переключение цепей, проверка входов и выходов, перевод управления. Поэтому технологическое окно для модернизации планируется ещё на стадии проектирования. В зависимости от отрасли подходящими окнами могут быть плановое ТО, пересменка, ночная смена, выходной период или заранее согласованный короткий останов отдельного участка.
Этапы проекта модернизации
- Обследование и техническое задание. Фиксация текущей конфигурации оборудования, режимов работы, проблемных узлов, требований по безопасности и критериев приёмки. На этом этапе собираются паспорта оборудования, схемы, состав контроллеров и приводов, описание текущих проблем. Если исходная документация утеряна или неактуальна — проводится реверс-инжиниринг: обследование шкафов, съём схем, таблиц сигналов, версий программ, настроек приводов.
- Разработка стратегии модернизации. Выбор способа перехода: гибридная интеграция, параллельный запуск или поэтапная замена узлов. Определение допустимых окон остановки, критичных узлов и очередности работ. Формирование плана монтажа и пуска без лишней остановки смежных участков.
- Инженерное проектирование. Разработка принципиальных схем, схем подключений, общих видов и развёрток. Подбор нового оборудования, которое вписывается в существующие габариты и посадочные места. Расчёт параметров (трансформаторов тока по условиям термической и динамической стойкости, проверка погрешностей, карты уставок защит). Конфигурирование терминалов и контроллеров под конкретный объект.
- Подготовка и стендовые испытания. Чем больше решений проверено до выезда на объект, тем короче технологическое окно. Сборка шкафов управления, программирование логики, виртуальная пусконаладка на стенде или в среде моделирования. Проверка алгоритмов запуска, блокировок, обработки аварийных состояний, масштабирования аналоговых сигналов и обмена между устройствами. Цель — доставить на предприятие не экспериментальную конфигурацию, а максимально проверенную.
- Монтаж и интеграция. Установка нового оборудования в существующие посадочные места, переключение цепей, подключение кабельных трасс. Работы выполняются в заранее запланированные технологические окна. Если применяется параллельная стратегия — новое оборудование монтируется рядом с действующим без его отключения.
- Пусконаладочные работы. Наладка контроллера, приводов, цепей безопасности, комплексное опробование под нагрузкой. Проверка защит, аварийных блокировок, сигнализации. Проверка интеграции с существующей АСУ ТП и смежными системами.
- Сдача и документация. Передача полного комплекта конструкторской документации, протоколов испытаний, рекомендаций по эксплуатации. Документация разрабатывается в соответствии с ЕСКД и ГОСТ, что обеспечивает юридическую и техническую корректность.
Ключевой принцип: качественная модернизация — это инженерный проект, а не простой демонтаж и монтаж. Каждый этап влияет на итоговый результат и продолжительность простоя, а максимальный объём решений проверяется на стенде до выезда на объект.
Ключевые технические решения при модернизации с сохранением посадочных мест:
- Доработка существующих конструкций. Проект часто предусматривает доработку существующих дверей релейных отсеков, панелей и шкафов с сохранением габаритов. Это позволяет минимизировать объём строительных работ в условиях действующей станции. Новые терминалы и устройства устанавливаются на имеющиеся монтажные панели, при необходимости — с переходными пластинами, повторяющими посадочные размеры демонтируемого оборудования.
- Разделение цепей по функциональному назначению. При модернизации релейных отсеков и шкафов управления цепи разделяются на функциональные группы: измерительные цепи (от трансформаторов тока и напряжения), цепи внутренних соединений (связь между аппаратами внутри отсека), цепи внешних соединений (связь с другими ячейками и общестанционными цепями), дополнительные цепи (связь с системами автоматики и контроля). Это упрощает обслуживание и обеспечивает безопасность при проверках.
- Испытательные блоки для проверки без отключения. Применение испытательных блоков обеспечивает возможность проверки защит и проведения испытаний без отключения первичного оборудования. Это критически важно для действующих станций, где вывод оборудования из работы для тестирования невозможен или ограничен.
- Резервирование питания цепей оперативного тока. Для организации питания отдельных узлов может применяться отдельная модернизация — организация питания от трансформатора собственных нужд через блок АВР. Это обеспечивает резервирование питания цепей оперативного тока и повышает надёжность системы.
- Интеграция в существующую АСУ ТП. Новые устройства должны не просто заменять старые, но и корректно взаимодействовать с существующими системами верхнего уровня. Увязка решений с технологическим разделом (ТХ) и разделом электроснабжения (ЭС) — обязательная часть проекта. Интерфейсы связи (Modbus, Profinet, OPC UA) подбираются с учётом совместимости с действующей инфраструктурой.
Риски модернизации и как их контролировать:
Потеря критичных блокировок
При замене контроллеров важно не просто скопировать программу, а понять, какие защиты реализованы программно, а какие — аппаратно. Аварийные цепи должны строиться на нормально-закрытых контактах: при обрыве провода или отказе реле оборудование уходит в безопасное состояние, а не остаётся под напряжением. При переносе логики на новую платформу часть неявно реализованных защит может быть упущена — это нужно выявлять на этапе стендовых испытаний.
Конфликт протоколов
Без шлюза и плана миграции часть оборудования теряет связь с верхним уровнем. Сетевая архитектура должна проектироваться заранее, с проверкой совместимости протоколов и подготовкой конвертеров.
Устаревшая документация
Если документация неактуальна или отсутствует, ПНР превращается в недели поиска ошибок на работающем производстве. Реверс-инжиниринг и восстановление схем — обязательный подготовительный этап.
Затяжной простой
Главный риск — превышение планового времени остановки. Минимизация достигается за счёт стендовой проверки, параллельного монтажа и чёткого сценария переключения с привязкой операций ко времени.
Опыт СКБ АВТОМАТИКА: реконструкция воздуходувной станции ГОКС
Практический пример, иллюстрирующий подход к модернизации с сохранением посадочных мест — проект реконструкции воздуходувной станции ГОКС для ООО «Самарские коммунальные системы».
Задача: подключить новую одноступенчатую центробежную воздуходувку Next Turbo GTH-T50-XY (производительность 43 000 нм³/ч, электродвигатель 1000 кВт, 6 кВ) взамен демонтируемой воздуходувки Н 750-23-6. Требовалась модернизация в условиях действующей станции с минимизацией строительных работ и сохранением габаритов ячеек КРУ-6 кВ (900 × 570 × 1670 мм по осям).
Решение: разработан полный комплект рабочей документации раздела «Релейная защита и автоматика» для четырёх ячеек КРУ-6 кВ — вводов 1 и 2, секционного выключателя и питания агрегата №6. Применены микропроцессорные терминалы «Сириус» (ЗАО «РАДИУС Автоматика»), обеспечивающие все необходимые виды защит и автоматики при напряжении 3–35 кВ.
Ключевые технические решения проекта: доработка существующих дверей релейных отсеков с сохранением габаритов ячеек; применение трансформаторов тока с тремя обмотками для питания цепей оперативного тока соленоидных приводов выключателей; разделение цепей по функциональному назначению (измерительные, внутренние, внешние и дополнительные — связь с системами ЛСР/ПТУ агрегата); установка испытательных блоков для проверки защит без отключения первичного оборудования; организация питания ячейки секционного выключателя от ТСН через блок АВР; конфигурирование каждого терминала (таблицы дискретных входов, выходных реле, режимов фиксации); расчёт трансформаторов тока по методу Шабада, проверка 10 % погрешности, разработка карты уставок защит.
Проект демонстрирует ключевые компетенции: проектирование РЗА ячеек 6 кВ, разработку принципиальных схем и схем подключений с микропроцессорными терминалами, увязку с технологическим и электротехническим разделами, интеграцию в существующую систему АСУ ТП станции — всё в условиях действующего объекта без полномасштабной остановки.
Преимущества модернизации с сохранением посадочных мест:
Минимальный простой производства
При правильном планировании — от нескольких часов до нескольких суток за весь проект, вместо недель и месяцев.
Снижение капитальных затрат
Не требуется реконструкция зданий, фундаментов, кабельных трасс. Бюджет проекта существенно ниже покупки и установки полностью новой линии.
Сохранение инфраструктуры
Кабельные каналы, трубопроводы, системы вентиляции, заземления, освещения — всё остаётся и продолжает работать.
Постепенное обновление
Модернизацию можно проводить поэтапно, распределяя затраты во времени и не выводя из строя всё производство одновременно.
Сохранение обученности персонала
Базовая логика работы оборудования и интерфейсы остаются узнаваемыми, переобучение персонала проходит быстрее.
Соответствие нормативным требованиям
Проектирование по ГОСТ и ЕСКД обеспечивает юридическую и техническую корректность документации, необходимую для приёмки надзорными органами.
Когда модернизация оправдана, а когда — нет
Модернизация оправдана, если:
- Несущая часть и габариты оборудования соответствуют задаче, а ограничения связаны с электроникой, автоматикой или отдельными узлами.
- Механическая база сохраняет ресурс, а обновить нужно характеристики, функции, безопасность или точность.
- Бюджет ограничен и полная замена невозможна.
- Остановка производства на длительный срок недопустима.
- Требуется импортозамещение — замена снятого с поддержки импортного оборудования на отечественные аналоги.
Полная замена целесообразнее, когда:
- Механическая база не обеспечивает требуемых параметров и не поддаётся модернизации.
- Оборудование морально и физически устарело настолько, что стоимость модернизации сопоставима с покупкой нового.
- Требуется принципиально другая компоновка или производственная площадь, которую невозможно получить в существующих габаритах.
- Частота поломок и стоимость обслуживания делают дальнейшую эксплуатацию экономически нецелесообразной.
Решение принимается после обследования, оценки степени износа, частоты поломок, стратегических целей и экономического расчёта.
Почему СКБ АВТОМАТИКА
ООО «СКБ АВТОМАТИКА» — это команда инженеров, конструкторов и программистов из Тольятти, специализирующаяся на разработке решений для промышленности с 2007 года. За годы работы накоплен обширный опыт реализации проектов по модернизации и созданию сложного оборудования для ведущих предприятий: АвтоВАЗ, УАЗ, ГАЗ, Акрон, Август, Nobel Russ, ЭТМ, Русский свет, Министерство обороны РФ.
Патентованные технологии
Авторские разработки, подтверждённые государственными патентами (патент на изобретение № 2526944 — модульный завод по производству растворобетонных смесей, патент № 135724 — тепловая установка, патент на полезную модель № 200366 — термоэлектрический мат). Это позволяет предлагать не типовые решения, а инновационные подходы, защищённые интеллектуальной собственностью.
Участие авторов в проектах
Основатель компании лично участвует в разработке и реализации. Это означает, что сложные технологические вызовы решаются на уровне экспертизы, а не делегируются на уровень исполнителей.
Проектирование по ГОСТ и ЕСКД
Каждый документ — чертёж, схема, спецификация — разрабатывается в соответствии с нормативными требованиями. Это гарантирует юридическую и техническую корректность, необходимую для согласований и приёмки.
Работа в современных CAD-системах
Обеспечивается высокая точность, цифровая совместимость и возможность быстрого изменения проекта. Полный цикл ведётся от эскизного проекта до готового пакета: 3D-моделирование → рабочие чертежи → комплектация.
Сопровождение на всех этапах
Помогаем при согласованиях, производстве и модернизации, оставаясь партнёром после сдачи проекта.
Сотрудничество с российскими разработчиками
Активная работа с отечественными производителями оборудования и программного обеспечения особенно актуальна в условиях импортозамещения.
Итог: модернизация действующих узлов и станций без остановки производства — это не компромисс между «ничего не делать» и «всё снести и построить заново». Это полноценный инженерный подход, который при грамотном проектировании даёт результат, сопоставимый с полным обновлением, при существенно меньших затратах и минимальном простое.
Сохранение посадочных мест — ключевая технология, позволяющая заменить морально устаревшее оборудование на современное без капитальной реконструкции зданий и инфраструктуры. А поэтапные стратегии проведения работ — гибридная интеграция, параллельный запуск, поузловая миграция — обеспечивают непрерывность производственного процесса. Для российских предприятий, работающих на изношенном парке оборудования в условиях ограниченного бюджета и необходимости импортозамещения, модернизация с сохранением посадочных мест — это стратегически верный выбор.
Ключевые компетенции, продемонстрированные в проектах модернизации:
Обследование и реверс-инжиниринг
Восстановление утраченной документации, съём схем, таблиц сигналов, версий программ и настроек приводов на действующем объекте.
Разработка стратегии перехода
Выбор способа модернизации, определение допустимых окон остановки, критичных узлов и очередности работ с минимизацией простоя.
Проектирование РЗА и АСУ ТП
Принципиальные схемы, схемы подключений, общие виды и развёртки отсеков, конфигурирование терминалов и контроллеров под конкретный объект.
Монтаж, интеграция и пусконаладка
Установка оборудования в существующие посадочные места, переключение цепей, комплексное опробование под нагрузкой и сдача с полным комплектом документации по ЕСКД и ГОСТ.
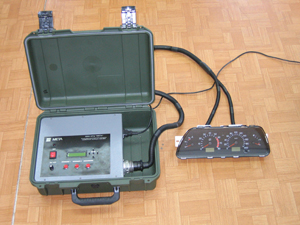
Проекты
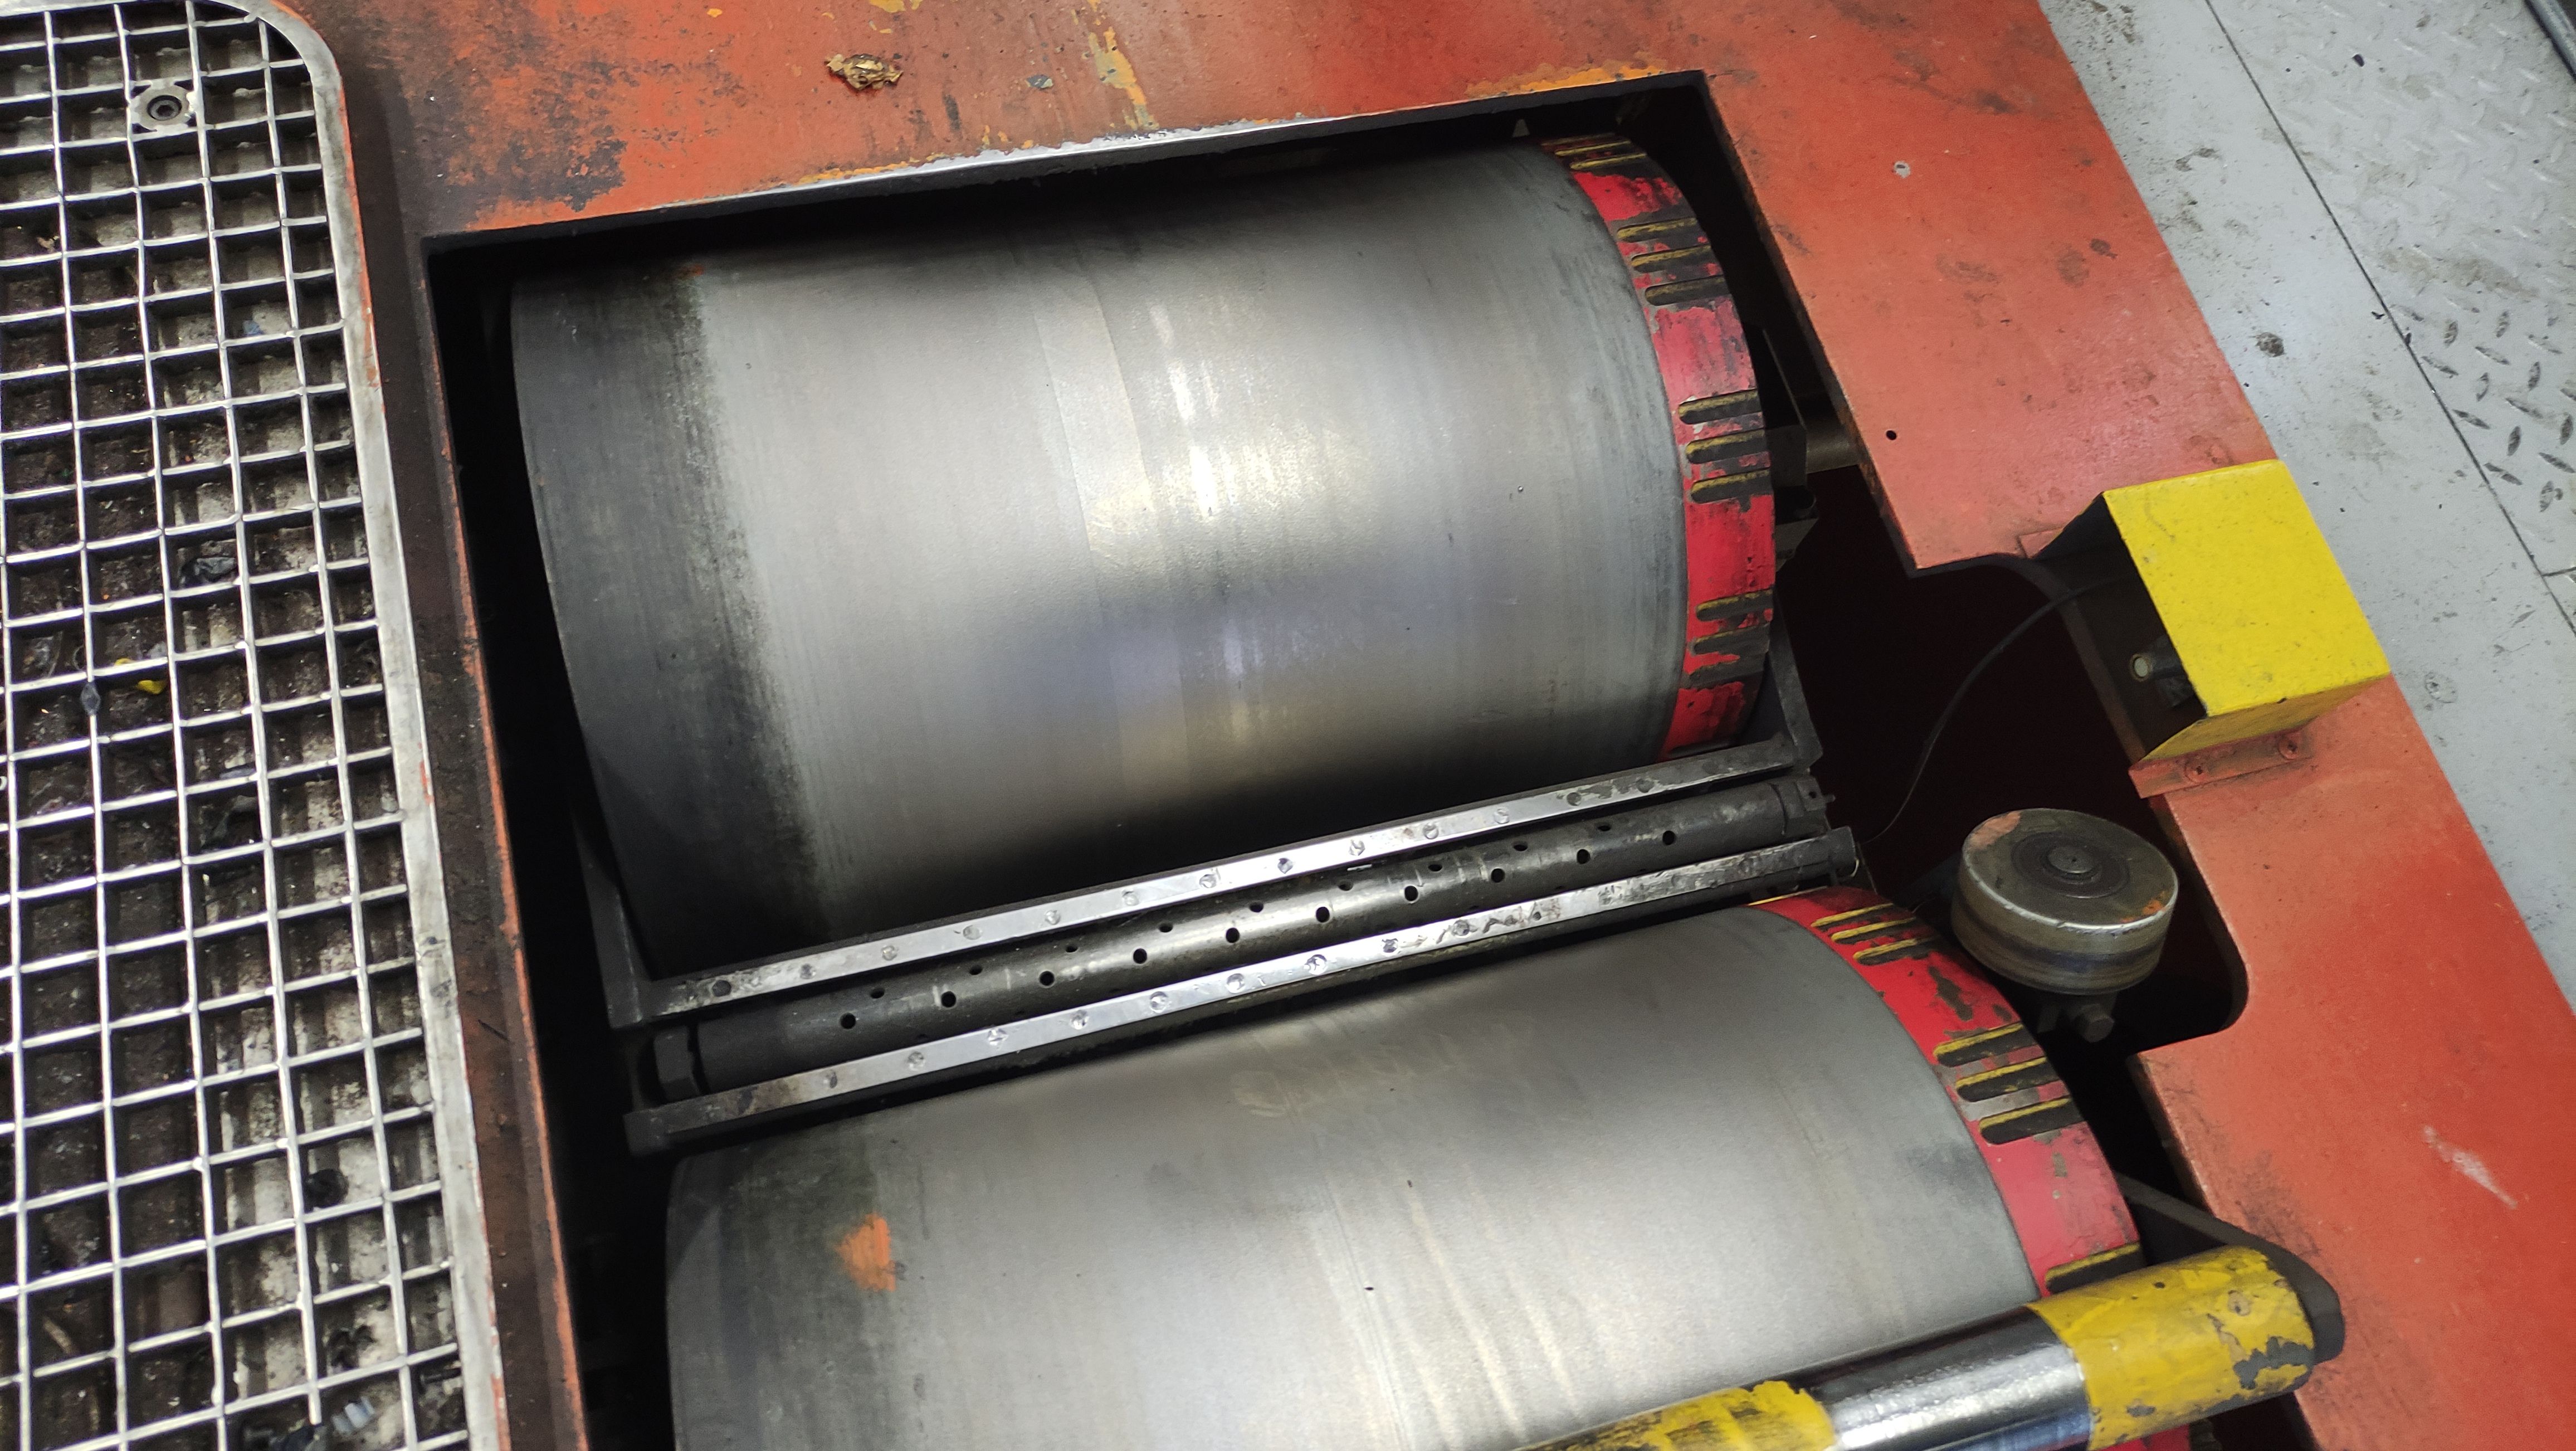
Кристаллизатор для очистки воды
Разработка полного комплекта конструкторской документации для ключевого узла инновационной установки — кристаллизатора, предназначенного для переработки отходов алюминиевого производства в ценный коагулянт (сульфат алюминия).
Технология не имеет аналогов и решает значительную экологическую проблему, предлагая экономически выгодное решение.
Кристаллизатор является ключевым элементом технологии, обеспечивающим процесс преобразования отходов в коагулянт.
Подробнее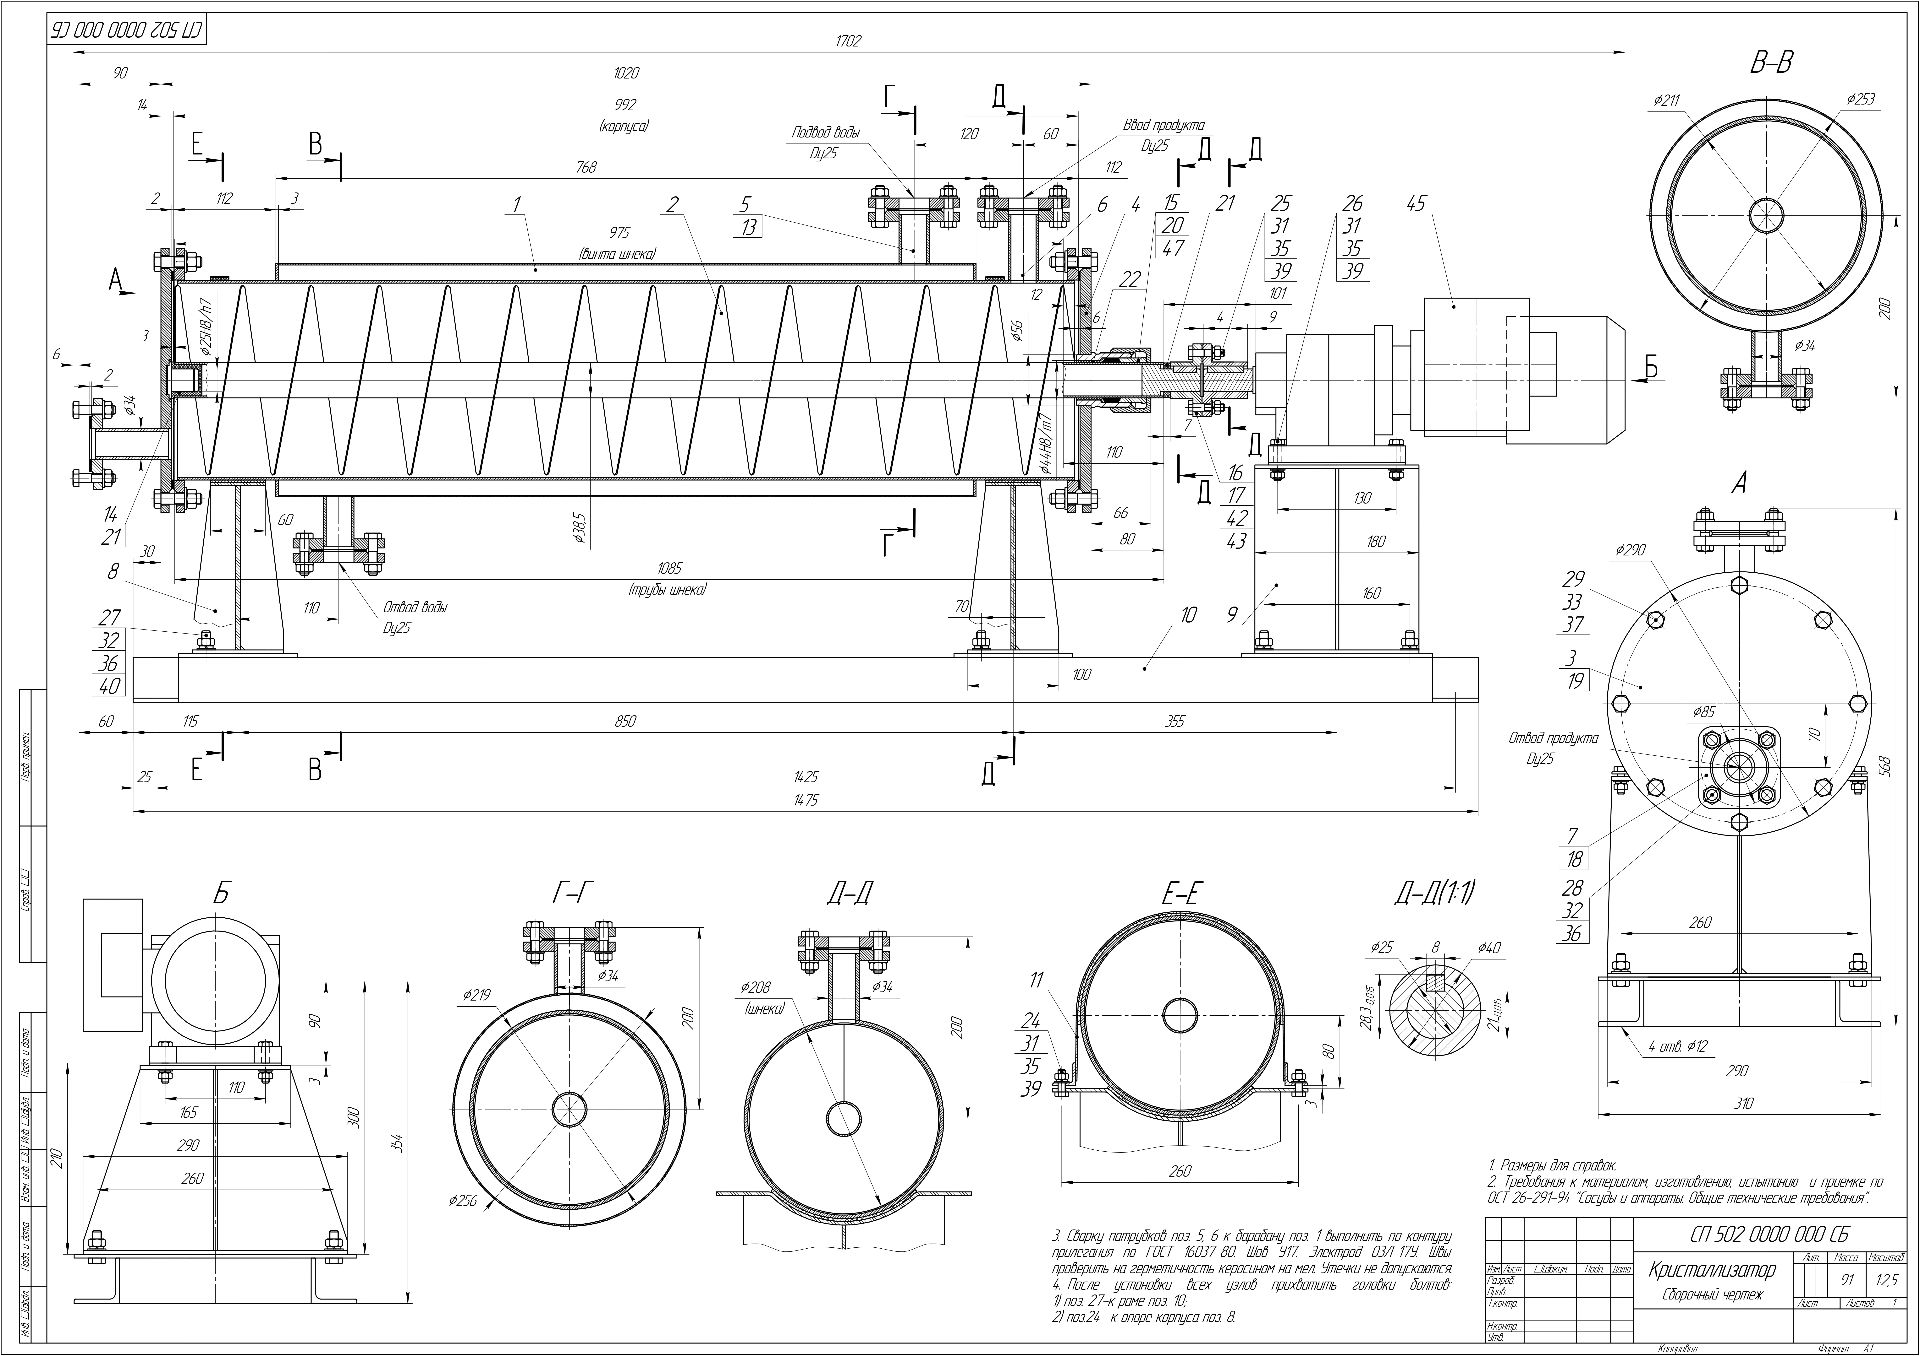
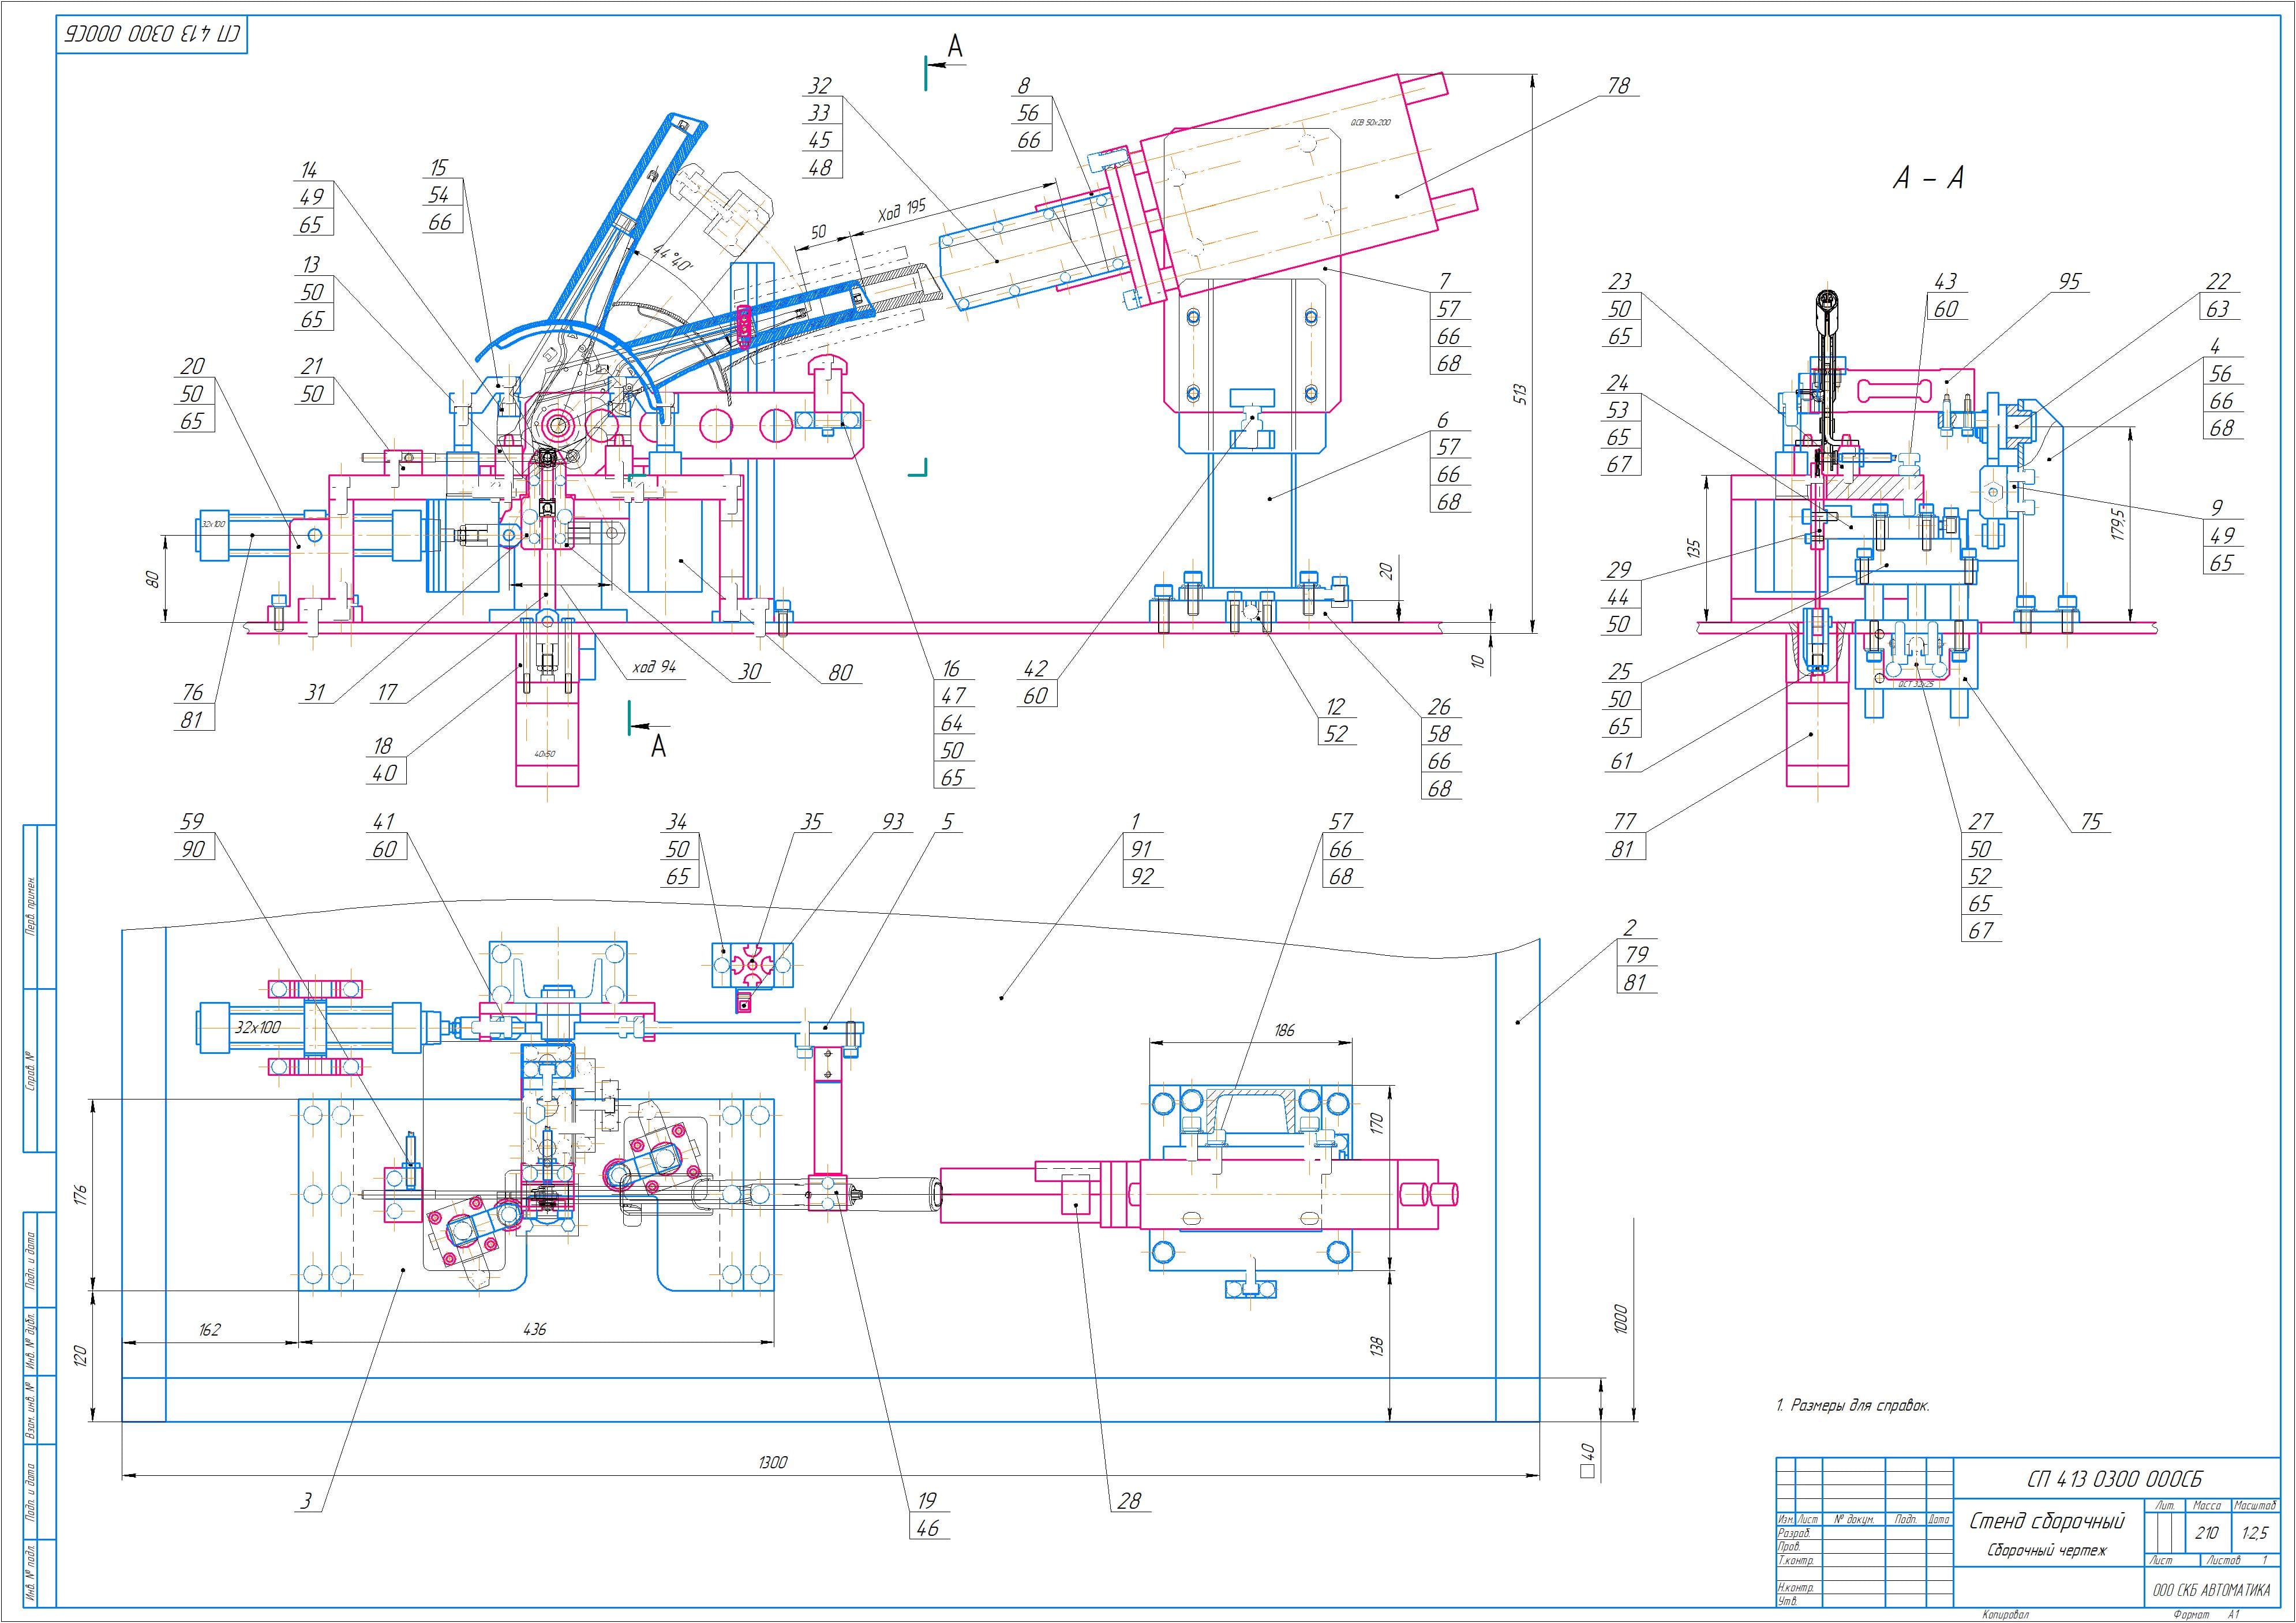
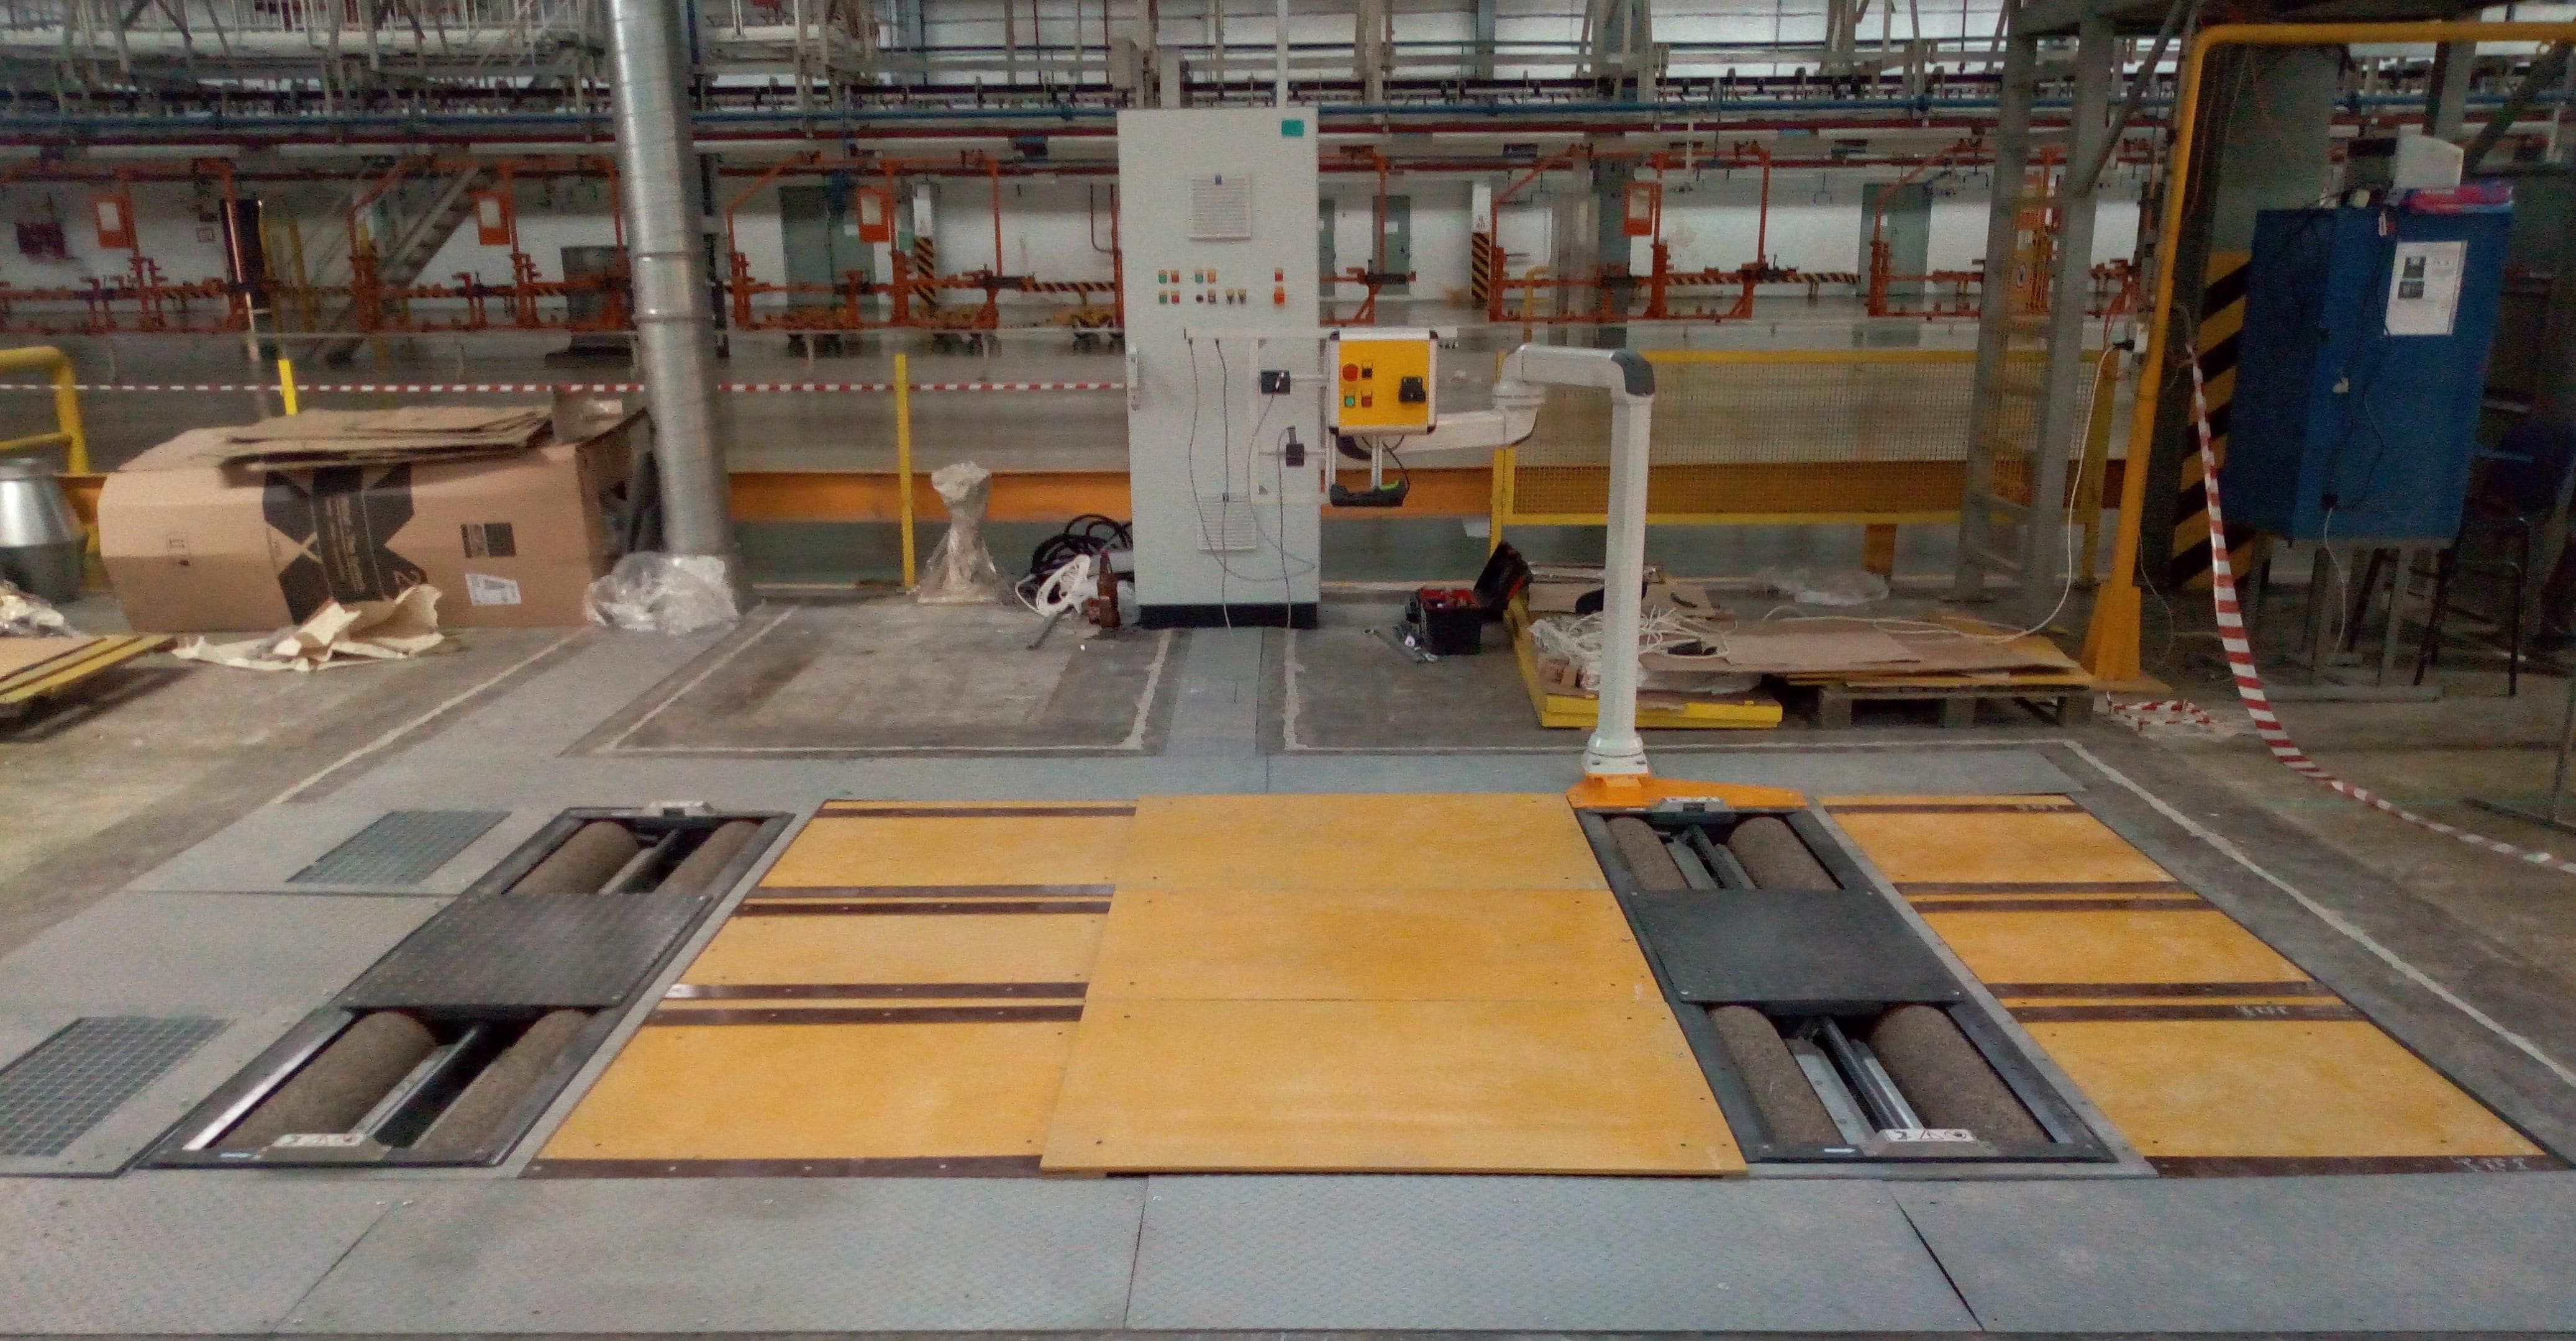
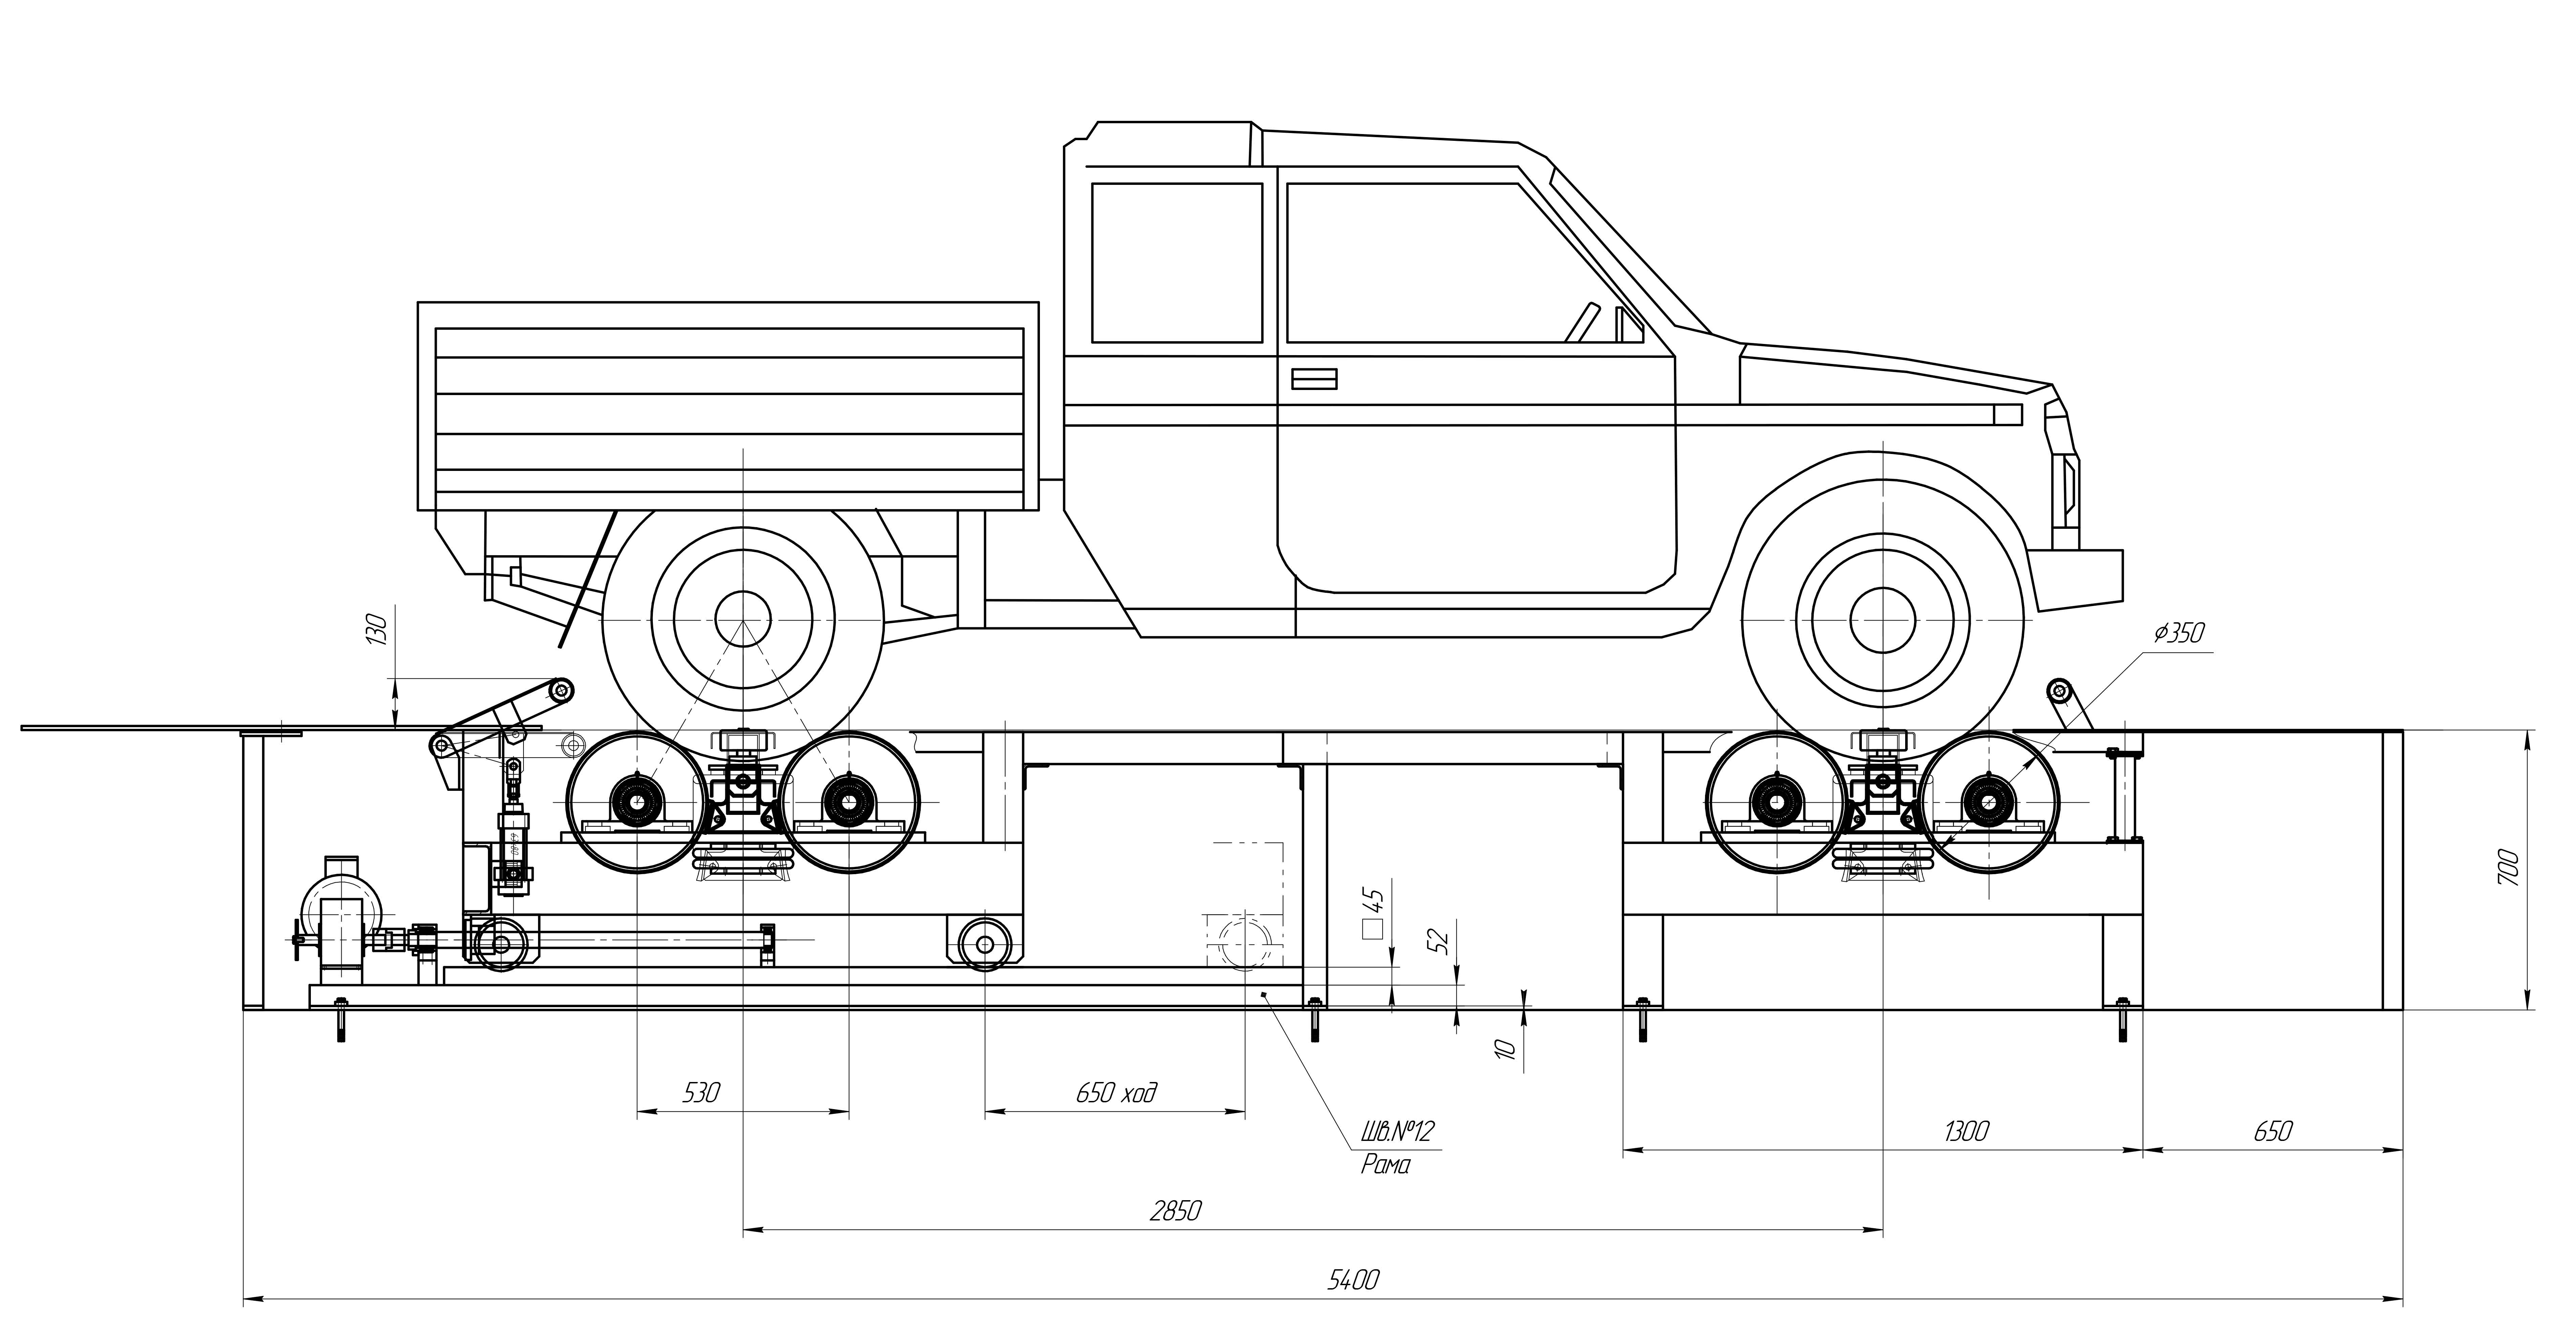
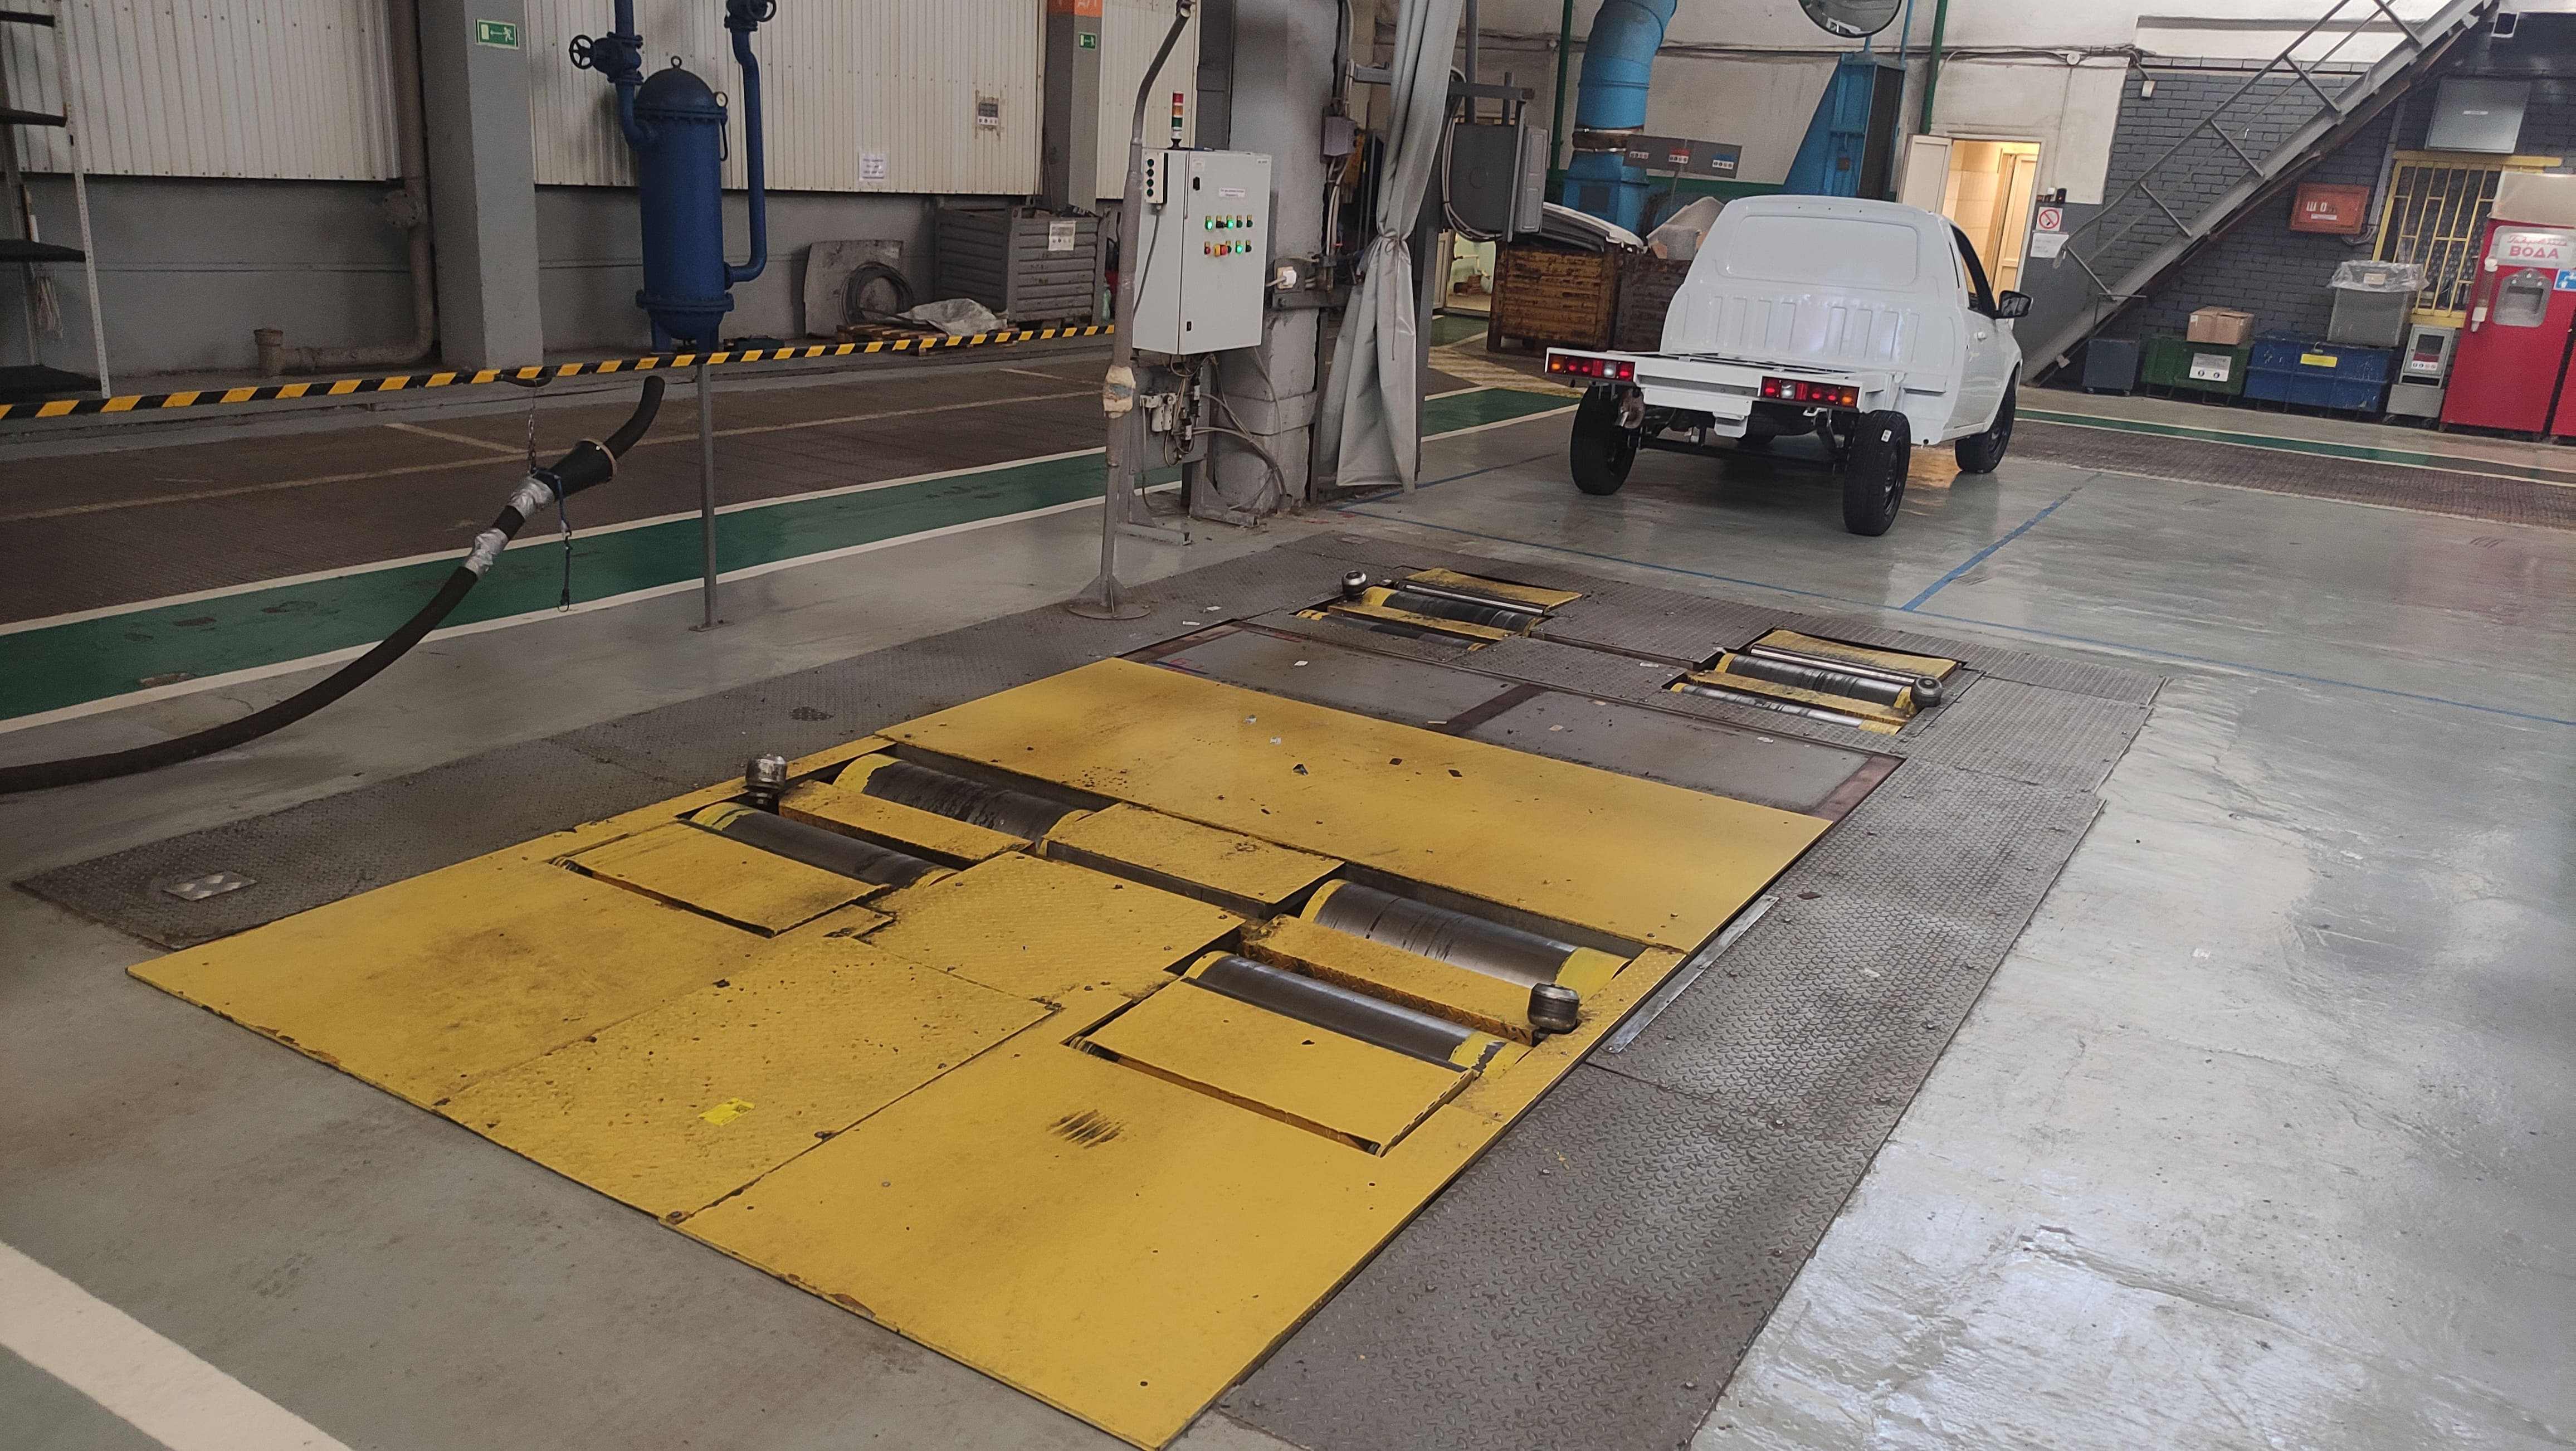
Стенд проверки ручного тормоза
Разработка полного комплекта конструкторской документации для стенда проверки ручных тормозов автомобилей, способного обеспечить объективный контроль ключевых параметров изделия, а также повышение эффективности производственного процесса.
Крупнейший российский производитель автомобилей, завод АвтоВАЗ, столкнулся с необходимостью модернизации участка контроля сборки ручных тормозов.
Разработка подобного стенда и его конструкторской документации представляет собой важный вклад в развитие отечественного автомобилестроения, повышение конкурентоспособности продукции и обеспечение безопасности дорожного движения.
ПодробнееНаши клиенты

Обсудить проект
Заполните форму, чтобы наш специалист связался с Вами и подробно проконсультировал