
АСУ ТП линии полировки АО «УАЗ»
Разработка полного комплекта рабочей документации и выполнение пусконаладочных работ для системы управления технологической линией полировки
Система управления технологической линией полировки для АО «УАЗ».
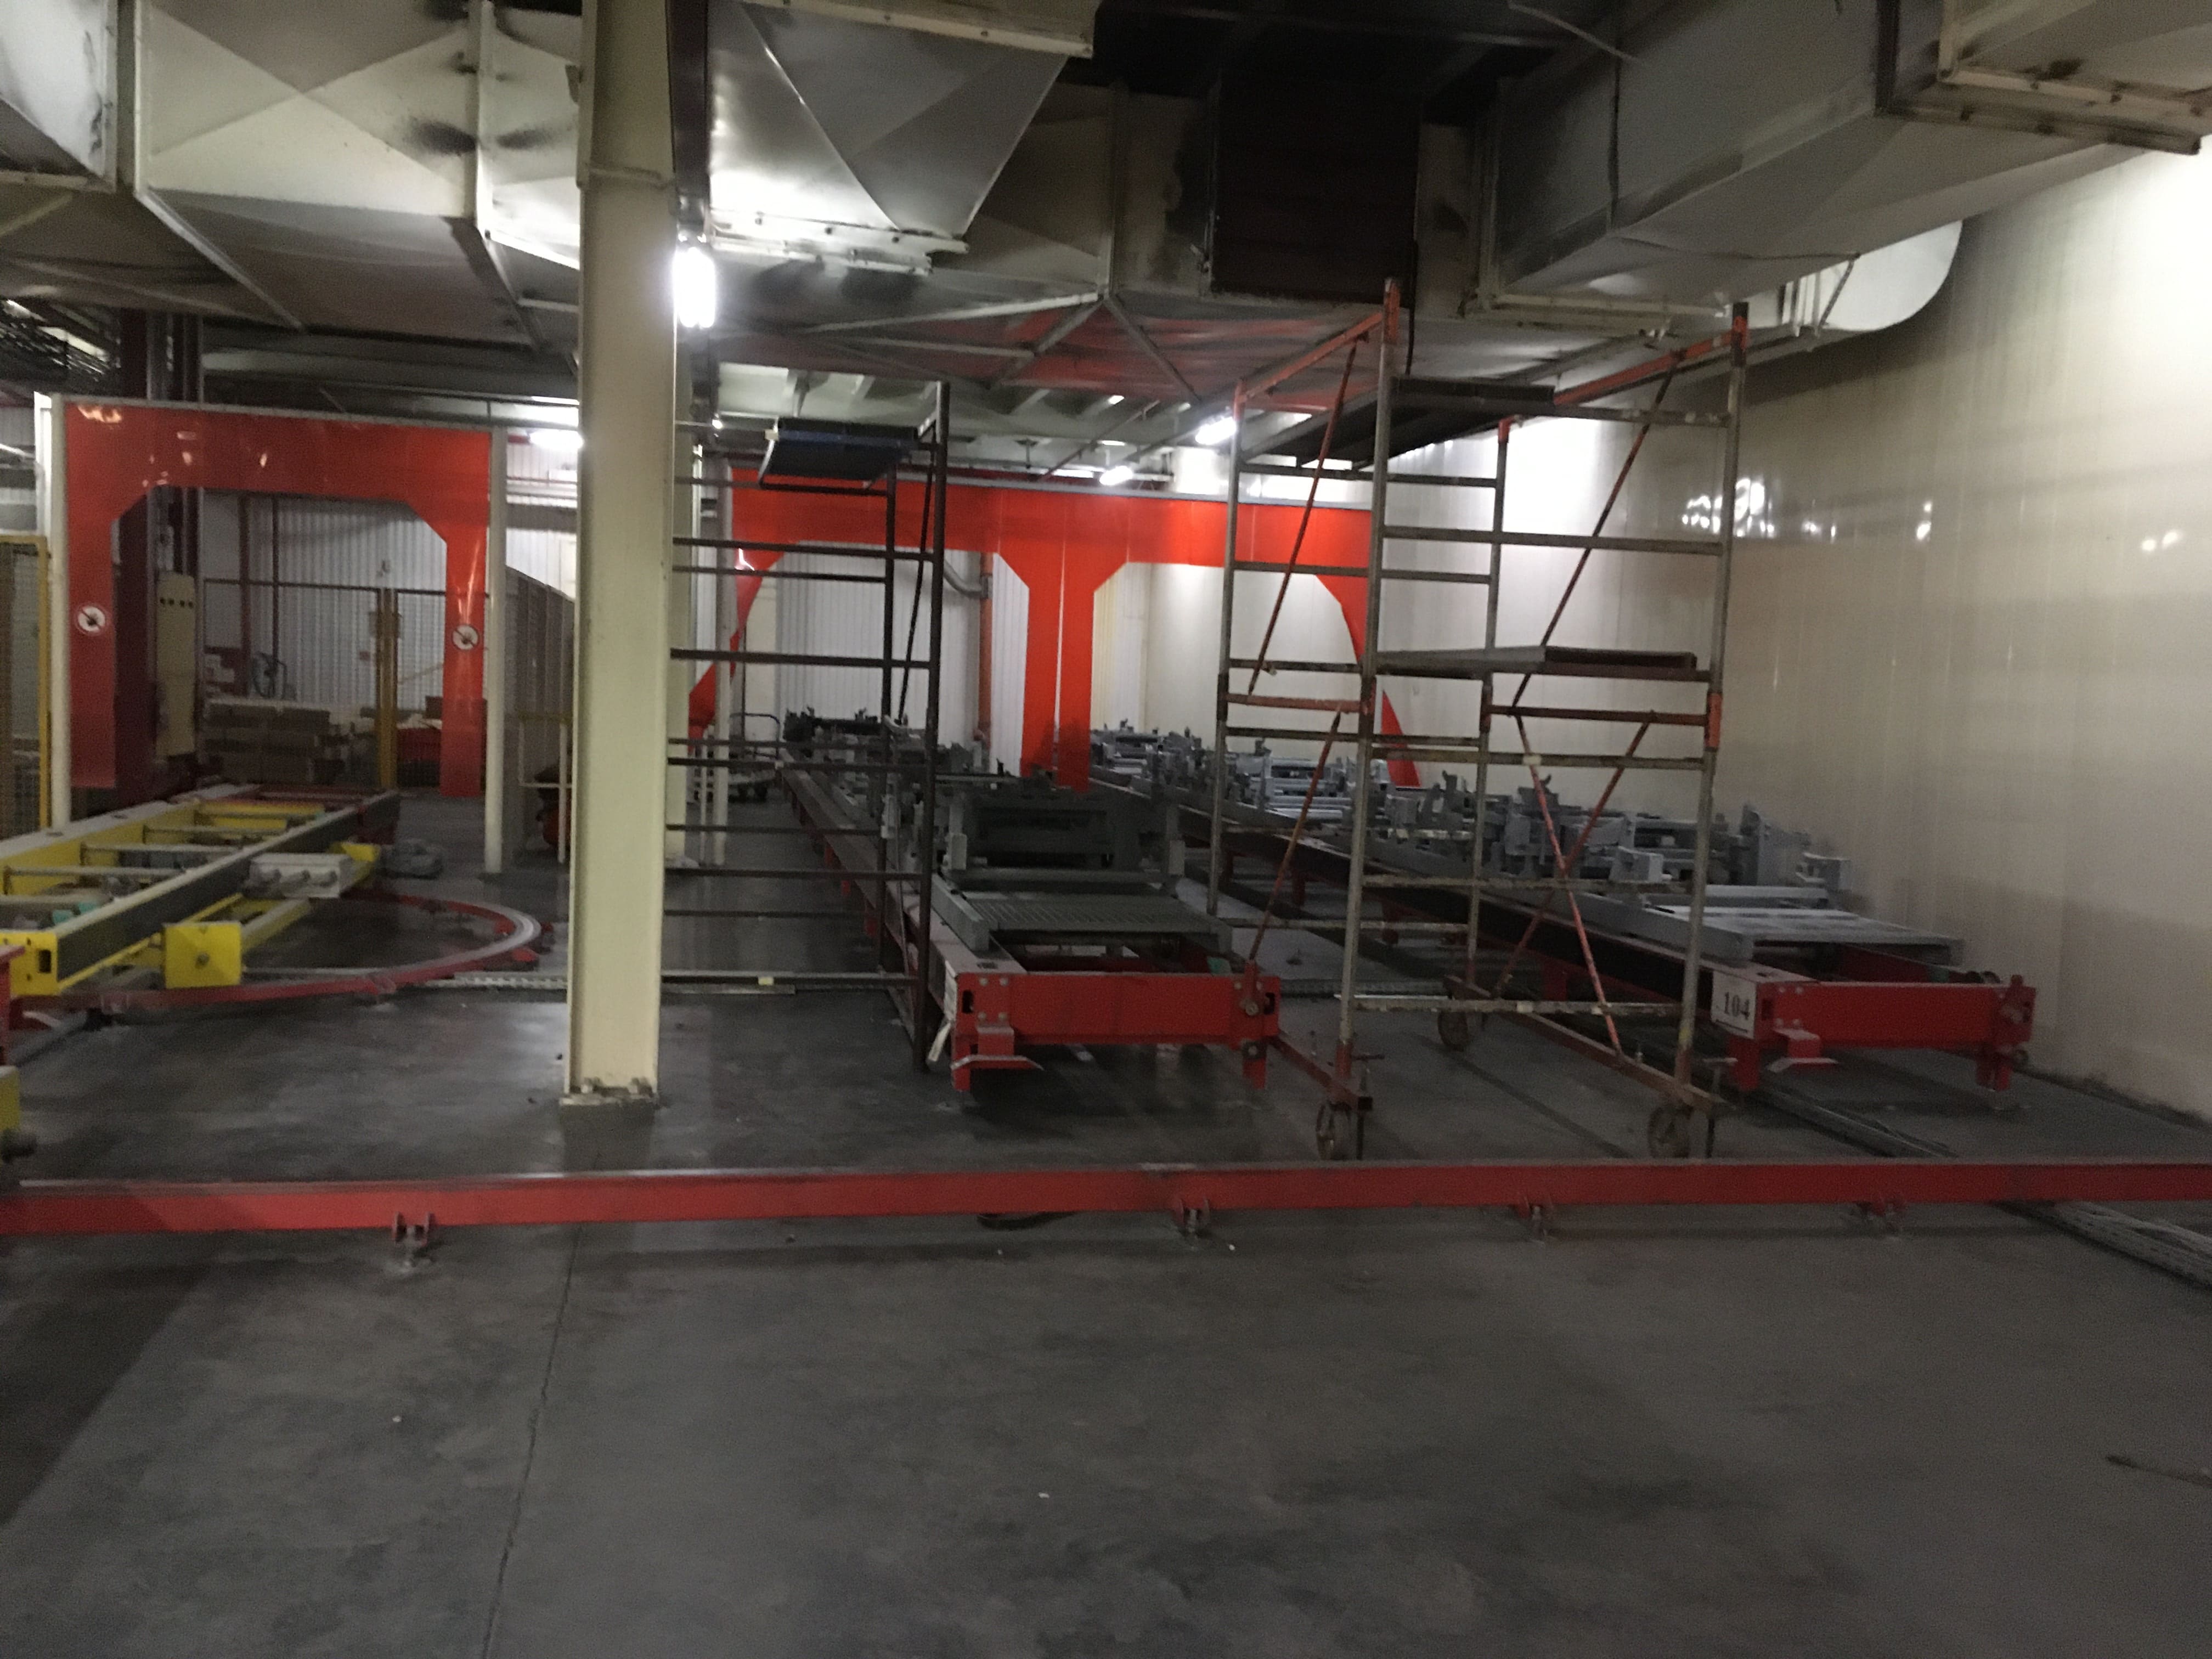
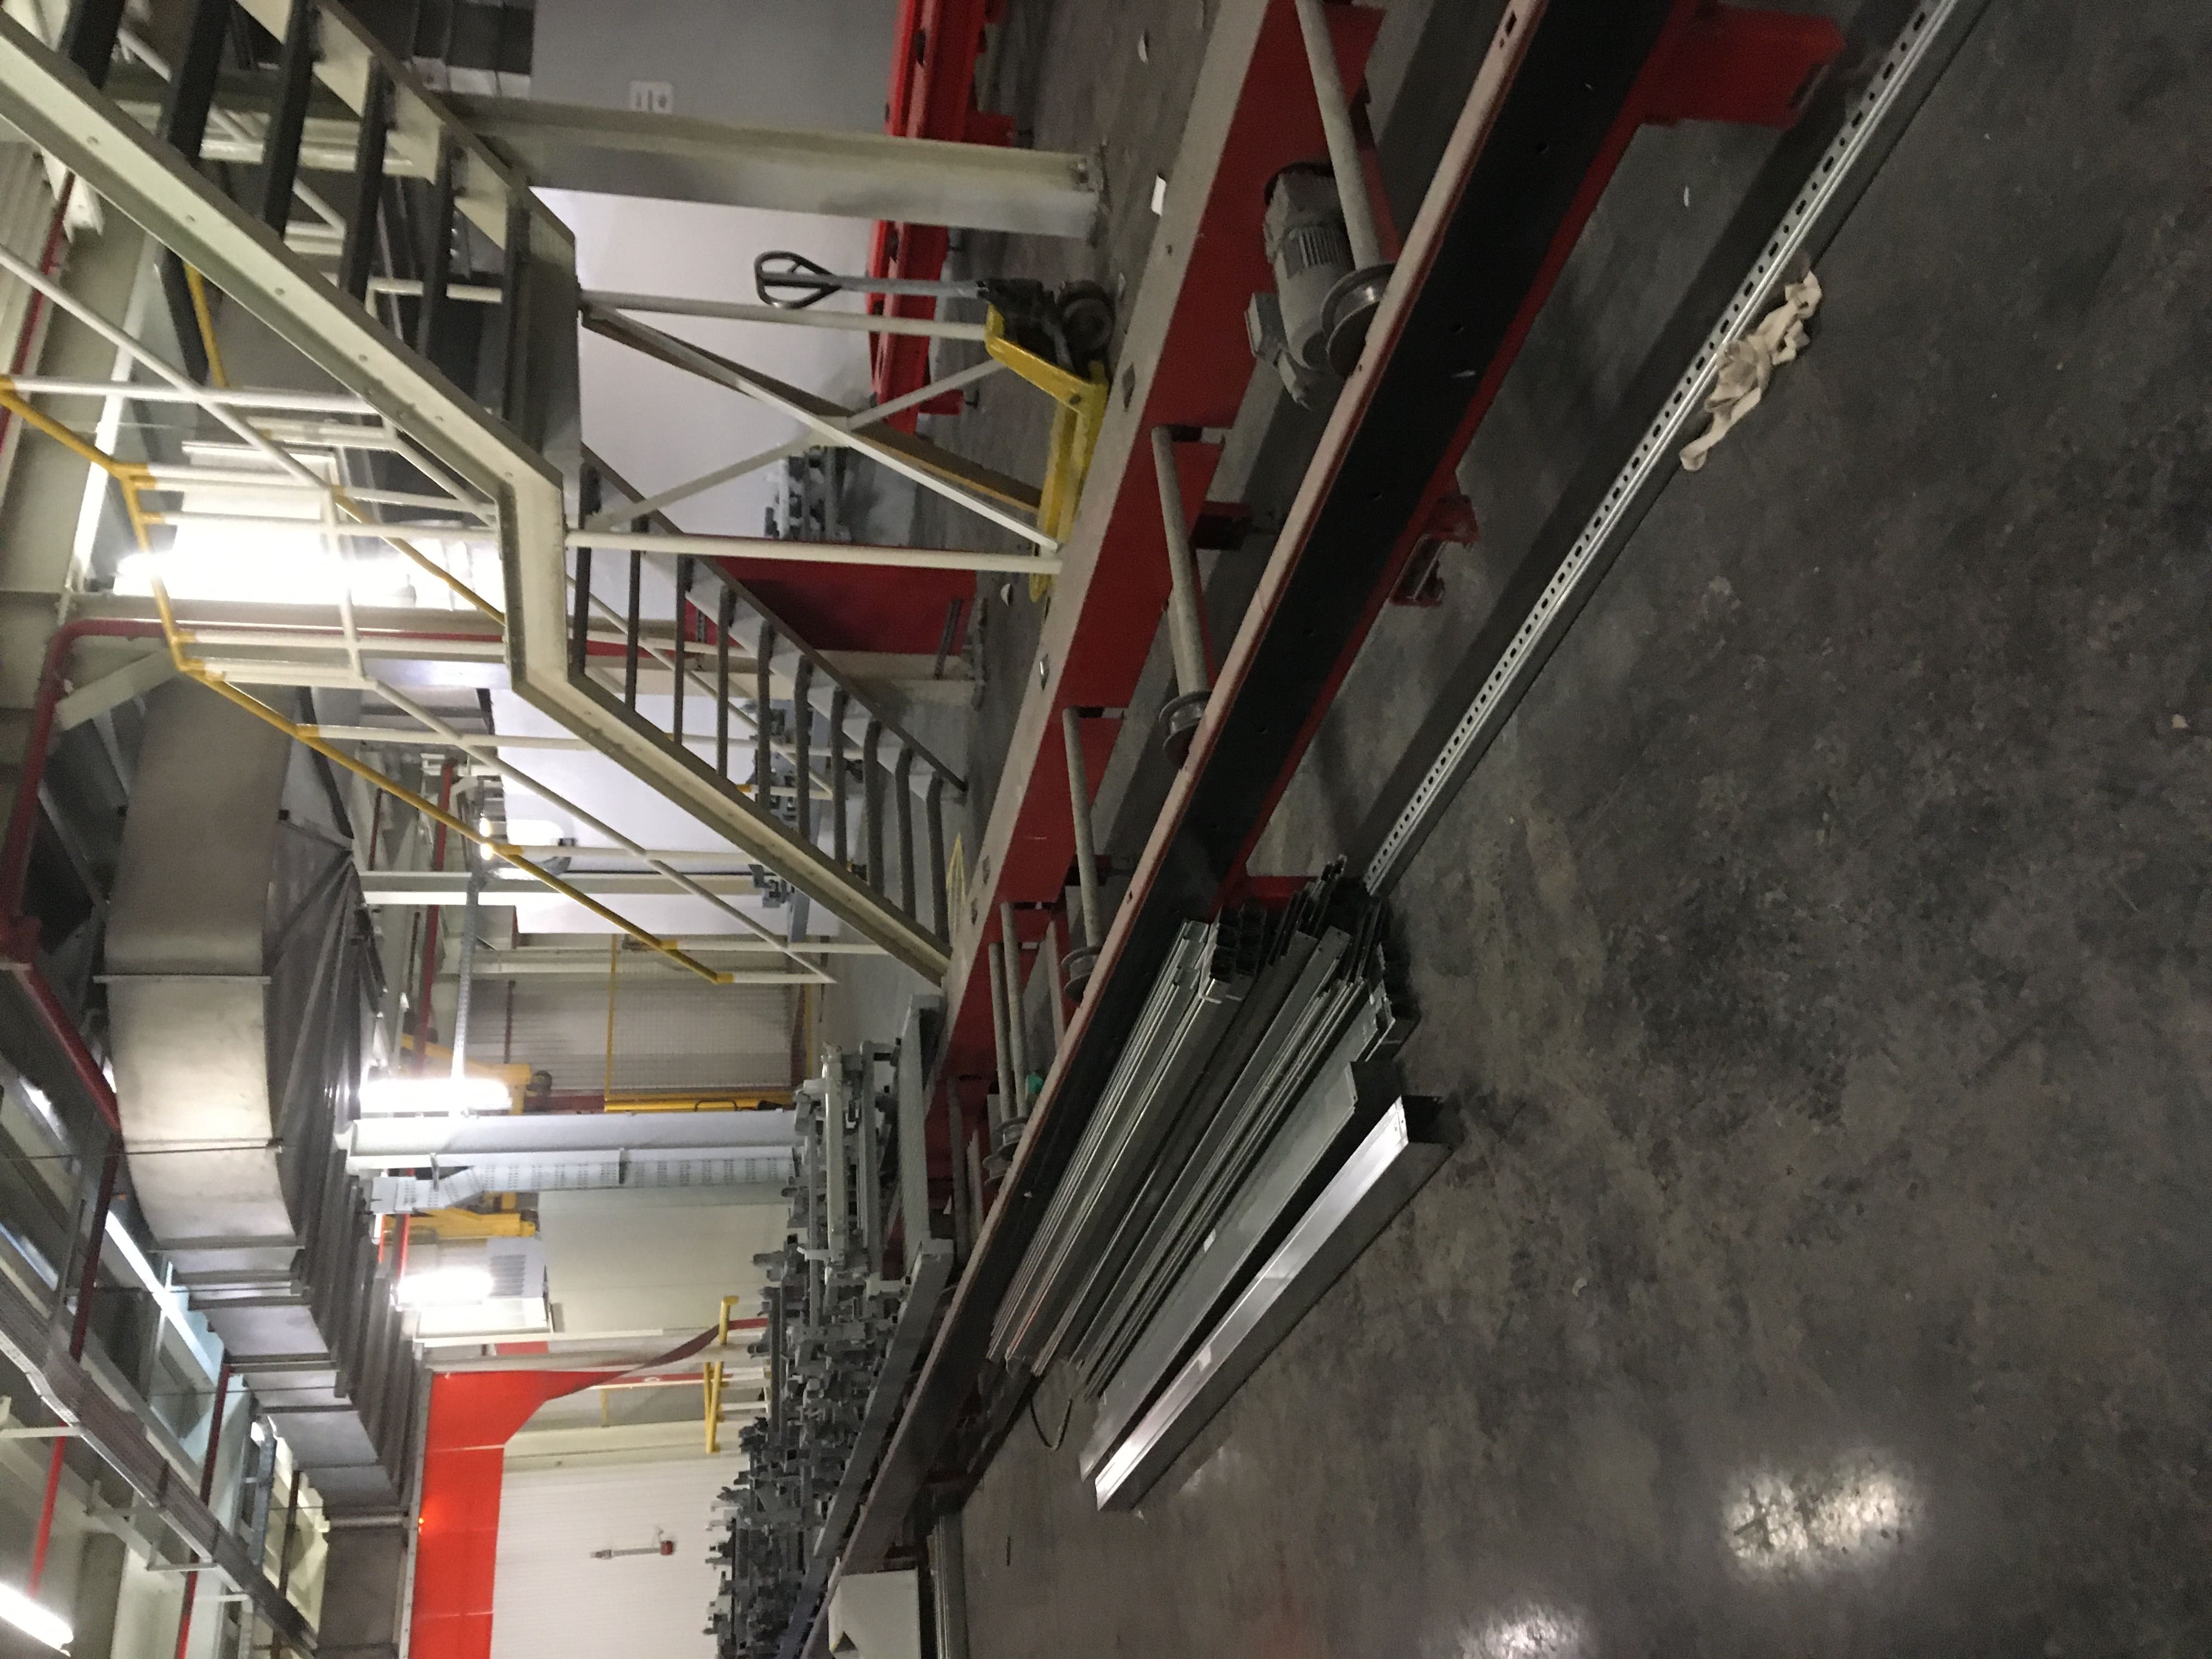
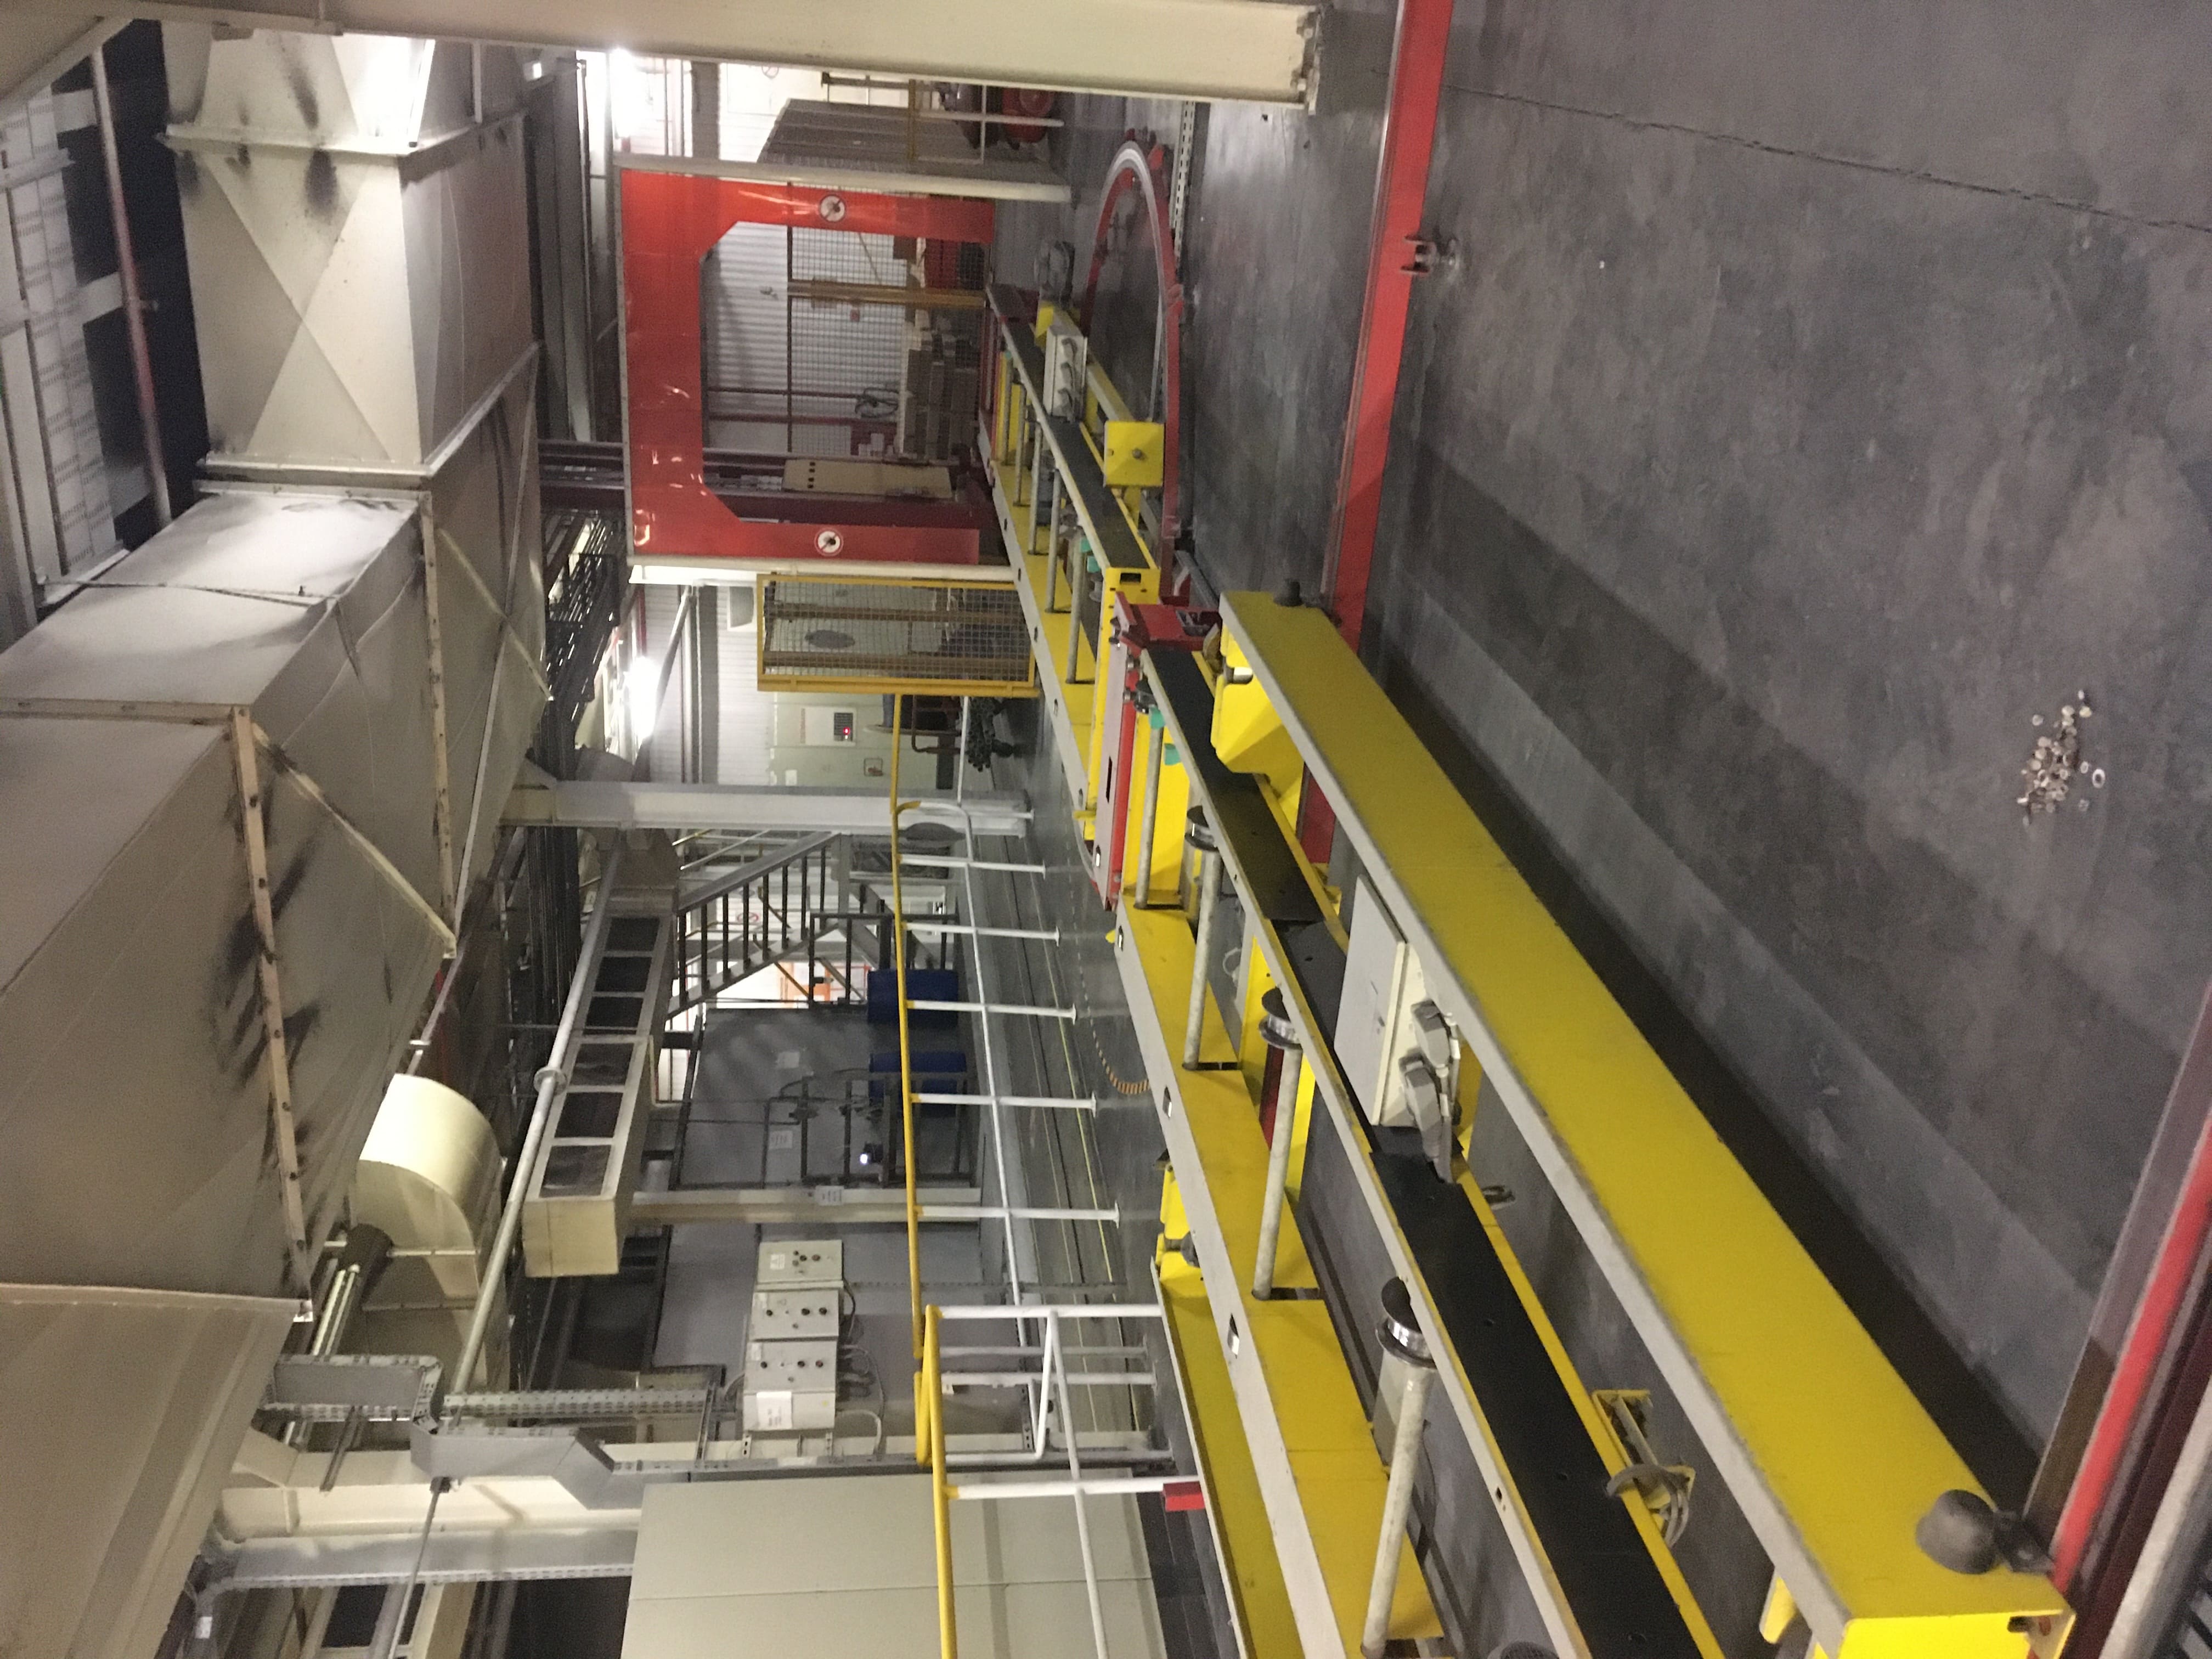
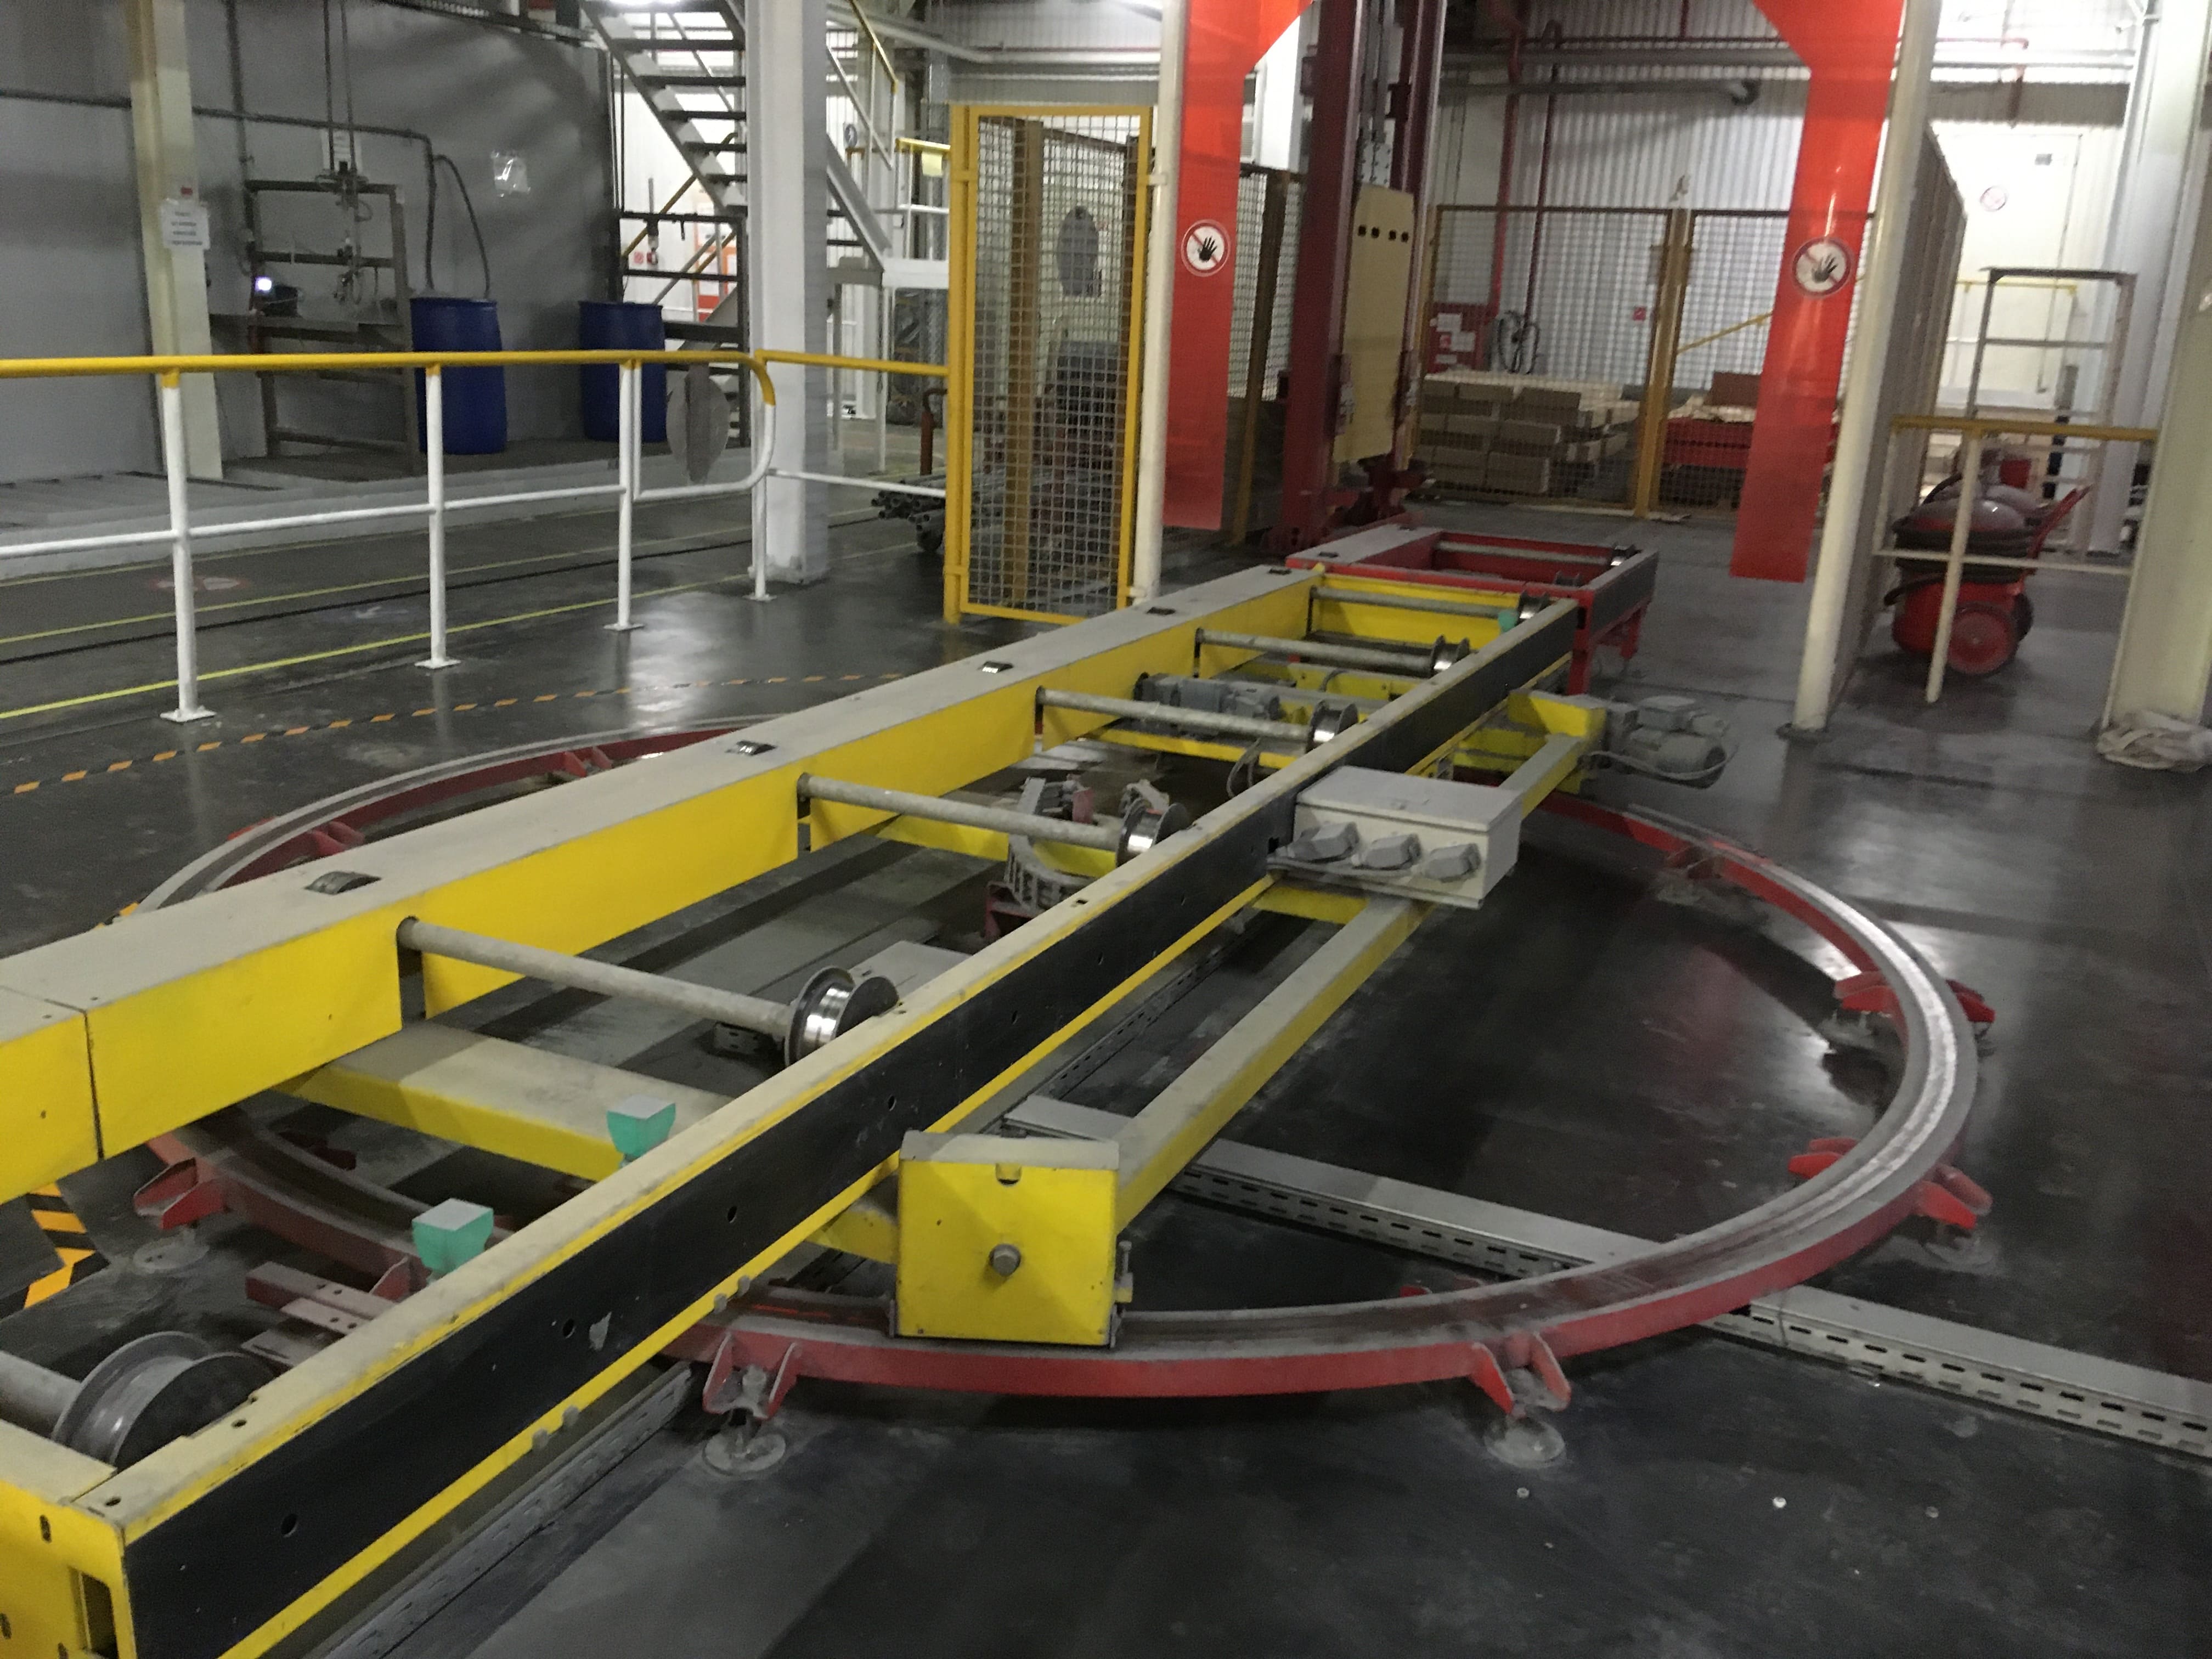
Разработан полный комплект рабочей документации и выполнены пусконаладочные работы для автоматизированной системы управления технологической линией полировки. Проект выполнен для заказчика АО «УАЗ» (Ульяновский автомобильный завод). Система обеспечивает управление приводами рольгангов, транспортеров и технологических механизмов линии, сбор и обработку дискретных сигналов, взаимодействие с панелями оператора и интеграцию в общезаводскую сеть.
Проектом применены современные средства автоматизации Siemens: контроллер SIMATIC S7-1500 (CPU 1516-3 PN/DP), панели оператора SIMATIC HMI KTP900 BASIC и TP900 Comfort, распределённый ввод-вывод SIMATIC ET 200SP, приводы SINAMICS G120C, коммутатор SCALANCE XB008. Система обеспечивает надёжное управление технологическим процессом и удобный интерфейс оператора.
Контекст и задача
Проблема: Технологическая линия полировки требует комплексной автоматизации с управлением множеством приводов, контролем положения механизмов, сбором аварийных сигналов и обеспечением безопасной работы оператора. Существующие решения не обеспечивали требуемой производительности и гибкости.
Технологическая задача
Обеспечить управление приводами рольгангов и транспортеров линии, синхронизацию работы механизмов, контроль скорости и положения, сбор дискретных сигналов от датчиков, управление цепями безопасности и взаимодействие с оператором через панели HMI.
Инженерная задача
Разработать полный комплект рабочей документации, выполнить монтаж и пусконаладочные работы: структурные схемы, схемы питания, принципиальные электрические схемы шкафов управления, схемы подключений клеммников, кабельные журналы, спецификации оборудования. Обеспечить связь по PROFINET и PROFIBUS DP.
Цель проекта: Создать полный, готовый к эксплуатации комплекс — от рабочей документации до введённой в эксплуатацию системы управления линией полировки, отвечающий требованиям технологии, безопасности и действующих нормативных документов.
Процесс разработки вёлся по классическим этапам проектирования и внедрения:
- Анализ технологического процесса. Изучение технического задания, технологического регламента линии полировки, согласование проектных решений с заказчиком АО «УАЗ».
- Разработка структуры АСУ ТП. Определение состава шкафов управления, выбор контроллера, приводов, модулей ввода-вывода, панелей оператора.
- Разработка принципиальных схем. Схемы питания, схемы управления, схемы подключений клеммников, схемы связи по PROFINET/PROFIBUS.
- Рабочая документация (РД). Компоновка шкафов, общие виды, схемы подключений, кабельные журналы, спецификация оборудования и материалов.
- Пусконаладочные работы (ПНР). Монтаж шкафов, прокладка кабельных трасс, подключение внешних цепей, наладка контроллера и приводов, проверка цепей безопасности, комплексное опробование линии под нагрузкой, сдача в эксплуатацию.
Полный пакет документов включал: структурную схему АСУ ТП, схемы питания шкафов, принципиальные электрические схемы ШУ-Н1, ШУ-Н2, ШУ-Н3, 1P40-H1, 1P40-H2, 1P40-H3, 1P39, схемы подключений клеммников, кабельные журналы, спецификацию оборудования и материалов.
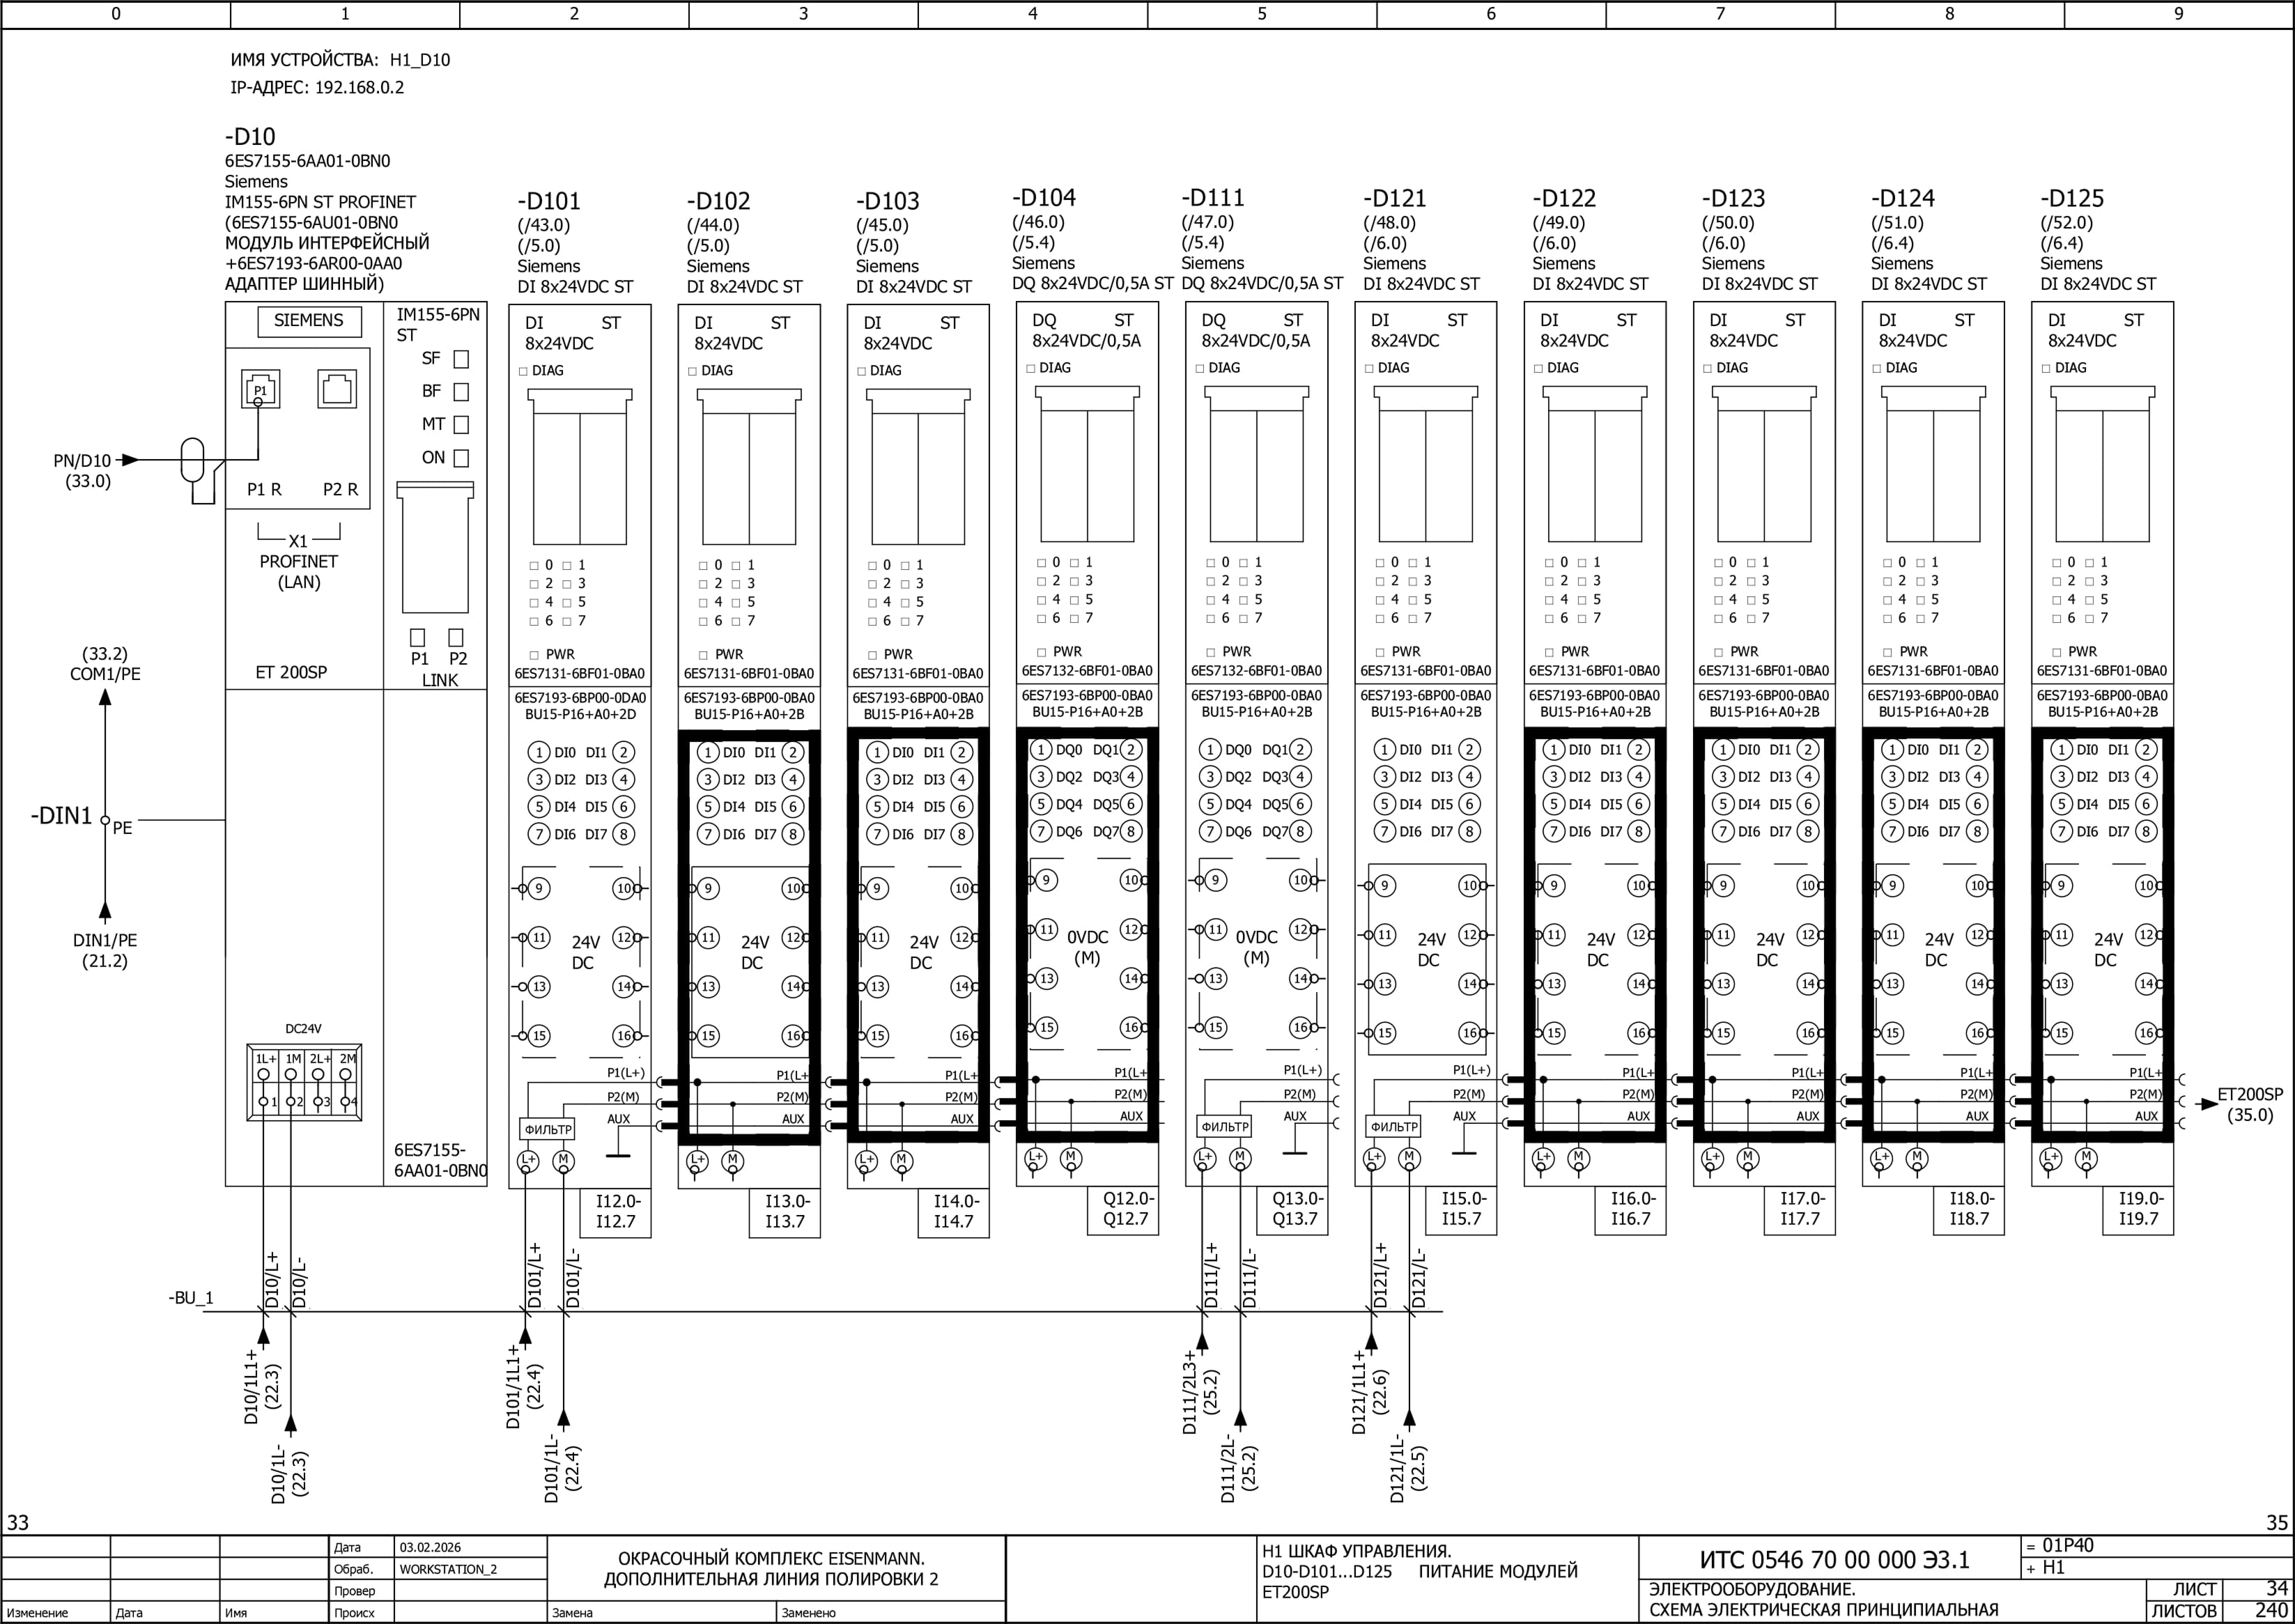
Система управления построена по модульному принципу: главный шкаф управления ШУ-Н1 с контроллером S7-1500 и панелью оператора, а также шкафы управления приводами ШУ-Н2 и ШУ-Н3, связанные с главным шкафом по PROFINET.
Состав выполненных работ по шкафам управления:
ШУ-Н1 — Главный шкаф управления
Контроллер Siemens SIMATIC S7-1500 (CPU 1516-3 PN/DP), панель оператора SIMATIC HMI KTP900 BASIC, коммутатор SCALANCE XB008, модули ввода-вывода SIMATIC ET 200SP.
ШУ-Н2 — Шкаф управления приводами
4 привода Siemens SINAMICS G120C, управление рольгангами и транспортерами линии. Связь с ШУ-Н1 по PROFINET.
ШУ-Н3 — Шкаф управления приводами
5 приводов Siemens SINAMICS G120C, управление механизмами линии. Связь с ШУ-Н1 по PROFINET.
1P40-H1 — Шкаф управления
Контроллер Siemens SIMATIC S7-1500, панель оператора SIMATIC HMI, коммутатор SCALANCE XB008.
1P40-H2 — Шкаф управления приводами
4 привода Siemens SINAMICS G120C, управление приводами линии. Связь по PROFINET.
1P40-H3 — Шкаф управления приводами
5 приводов Siemens SINAMICS G120C, управление приводами линии. Связь по PROFINET.
01P39 — Шкаф распределительный
Распределение питания шкафов управления, организация связи PROFIBUS DP, модуль ET200 IM151.
3BT1 — Пульт управления №1
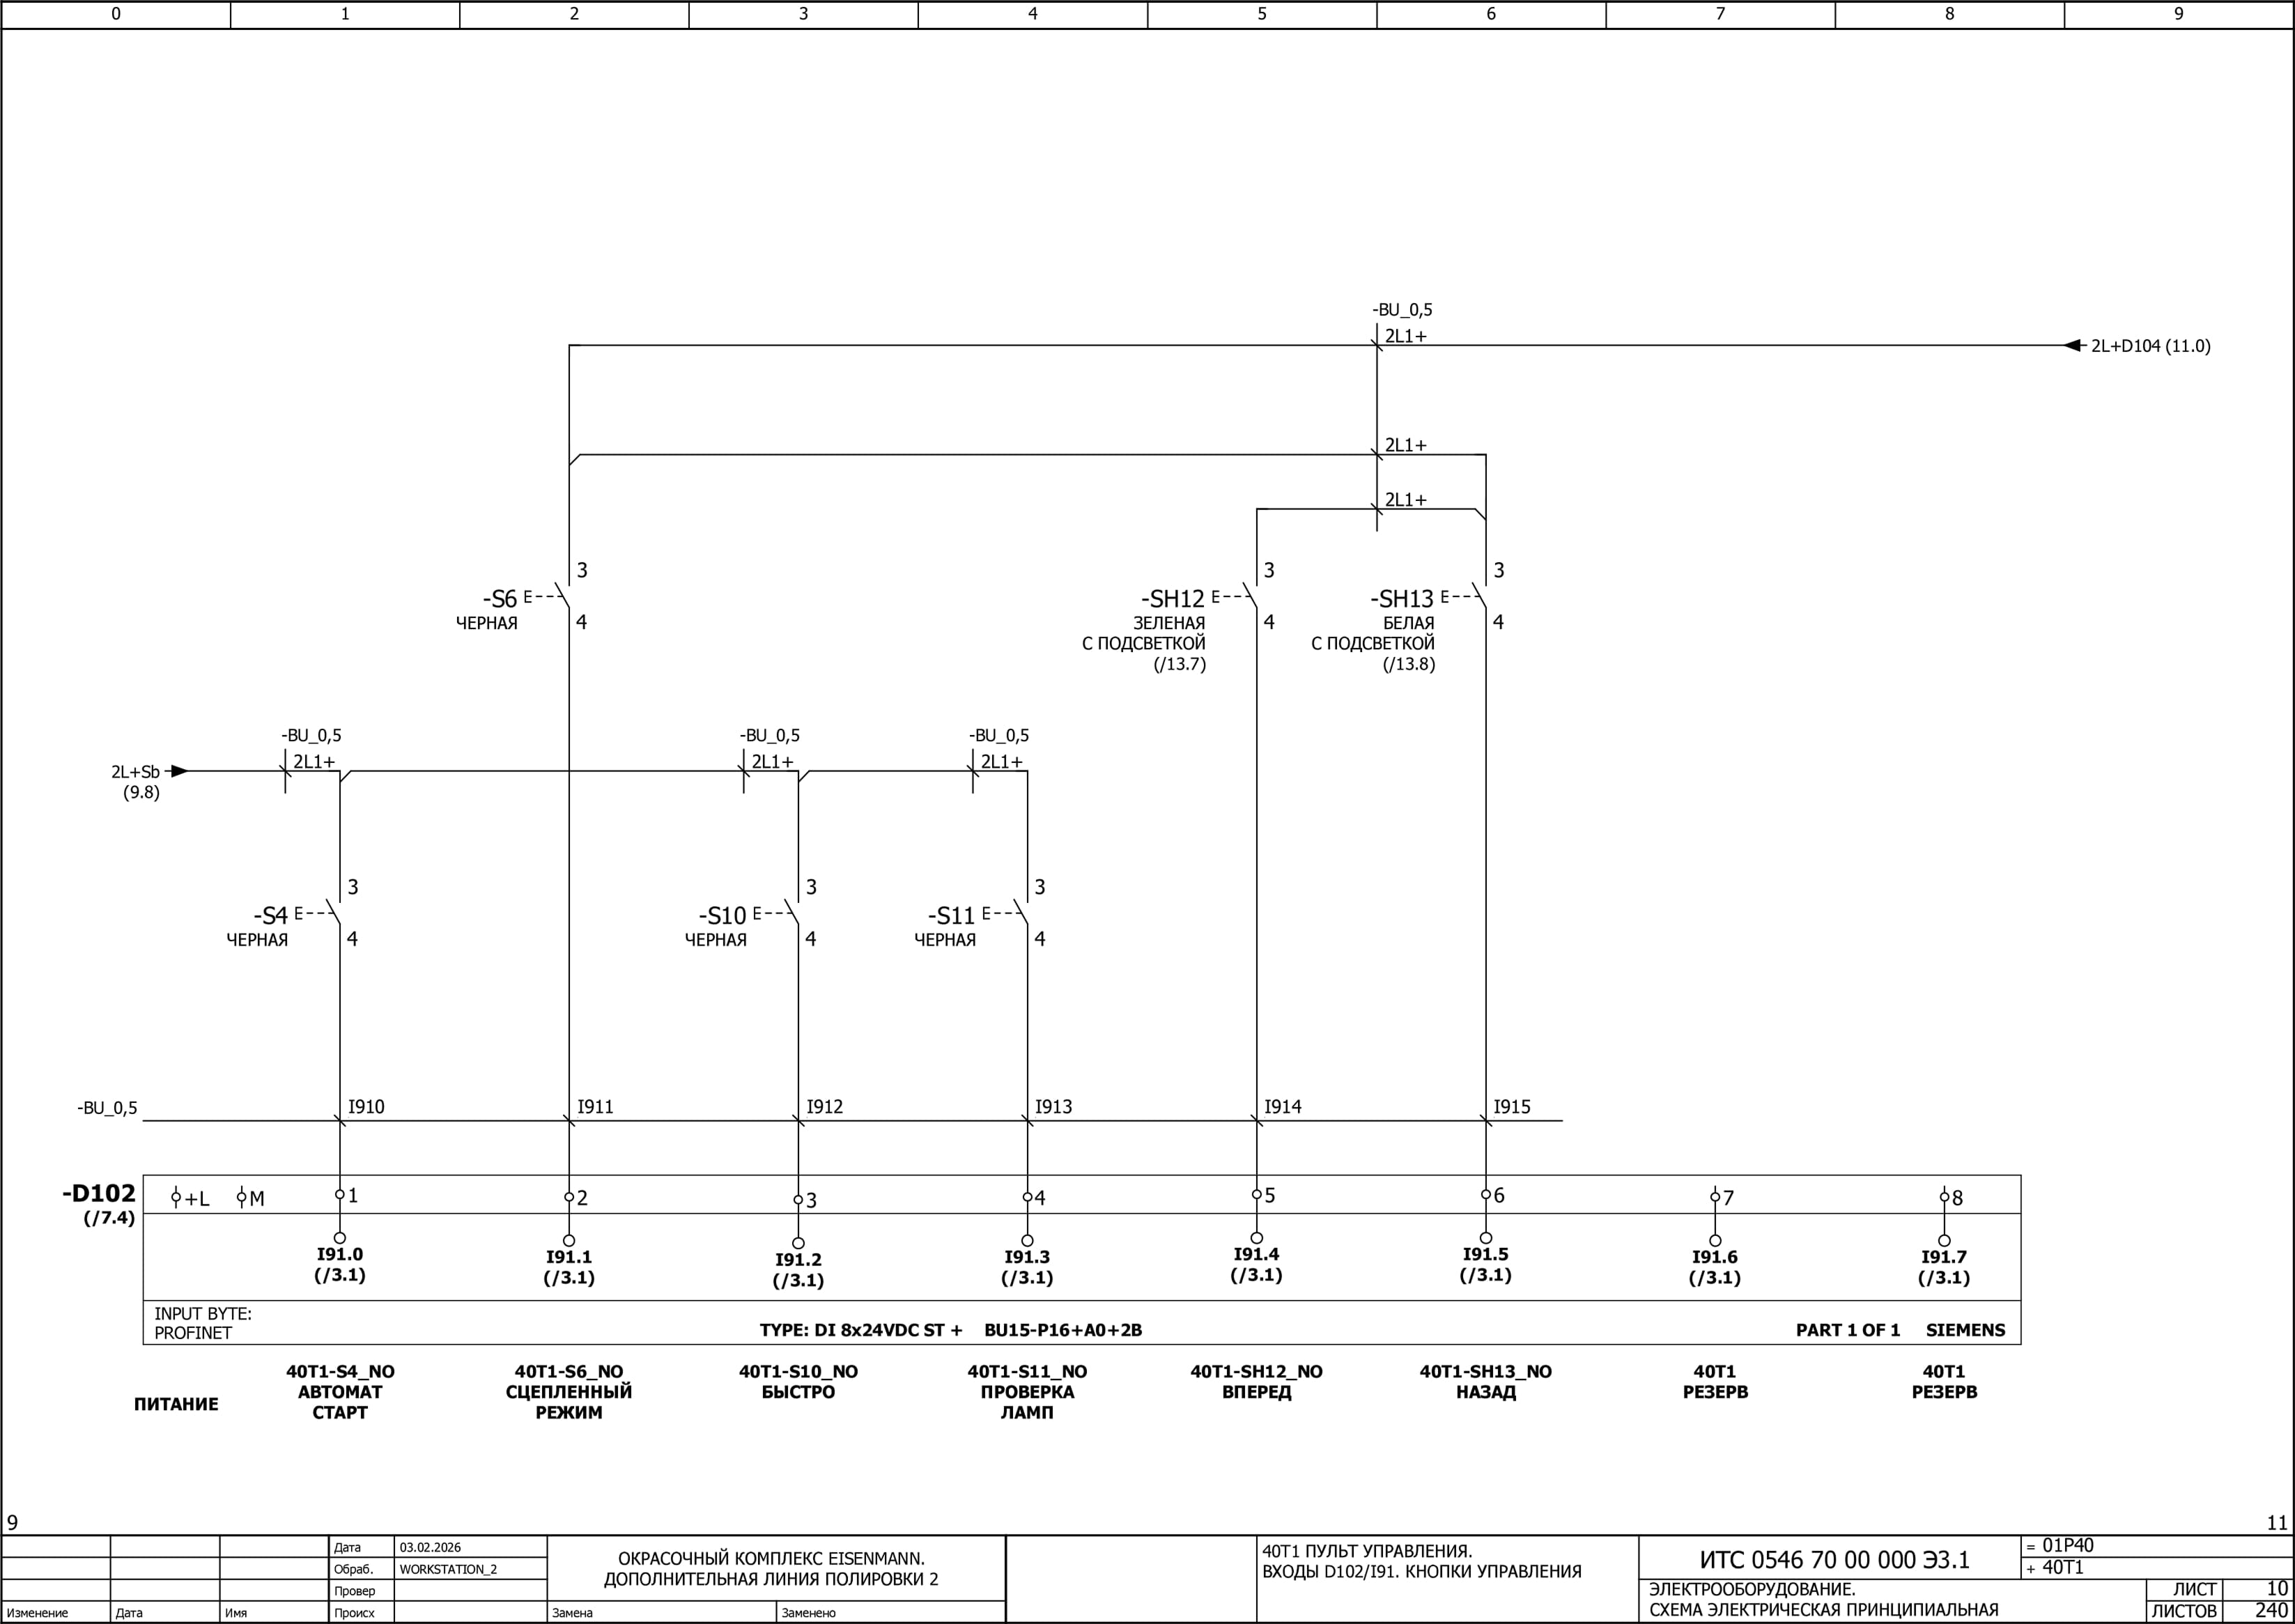
Панель оператора PROFIBUS ET200 IM151, панель оператора SIMATIC HMI, связь с контроллером по PROFIBUS DP.
Применённое оборудование автоматизации:
- Контроллер: Siemens SIMATIC S7-1500, CPU 1516-3 PN/DP — центральный процессор с интерфейсами PROFINET и PROFIBUS DP.
- Панели оператора: SIMATIC HMI KTP900 BASIC (9", PROFINET) и SIMATIC HMI TP900 Comfort — для отображения состояния линии и управления технологическим процессом.
- Распределённый ввод-вывод: Siemens SIMATIC ET 200SP с модулями DI 16x24VDC ST, DQ 16x24VDC/0.5A ST, IM155-6PN ST — для сбора дискретных сигналов и управления исполнительными механизмами.
- Приводы: Siemens SINAMICS G120C — компактные преобразователи частоты для управления асинхронными двигателями рольгангов и транспортеров (мощность 0,25–7,5 кВт).
- Коммутатор: SCALANCE XB008 — 8-портовый промышленный Ethernet-коммутатор для организации сети PROFINET.
- Реле безопасности: PILZ PNOZ s3 — для организации цепей аварийного останова (категория PL d / SIL 2).
- Мотор-редукторы: SEW Eurodrive — приводные механизмы линии.
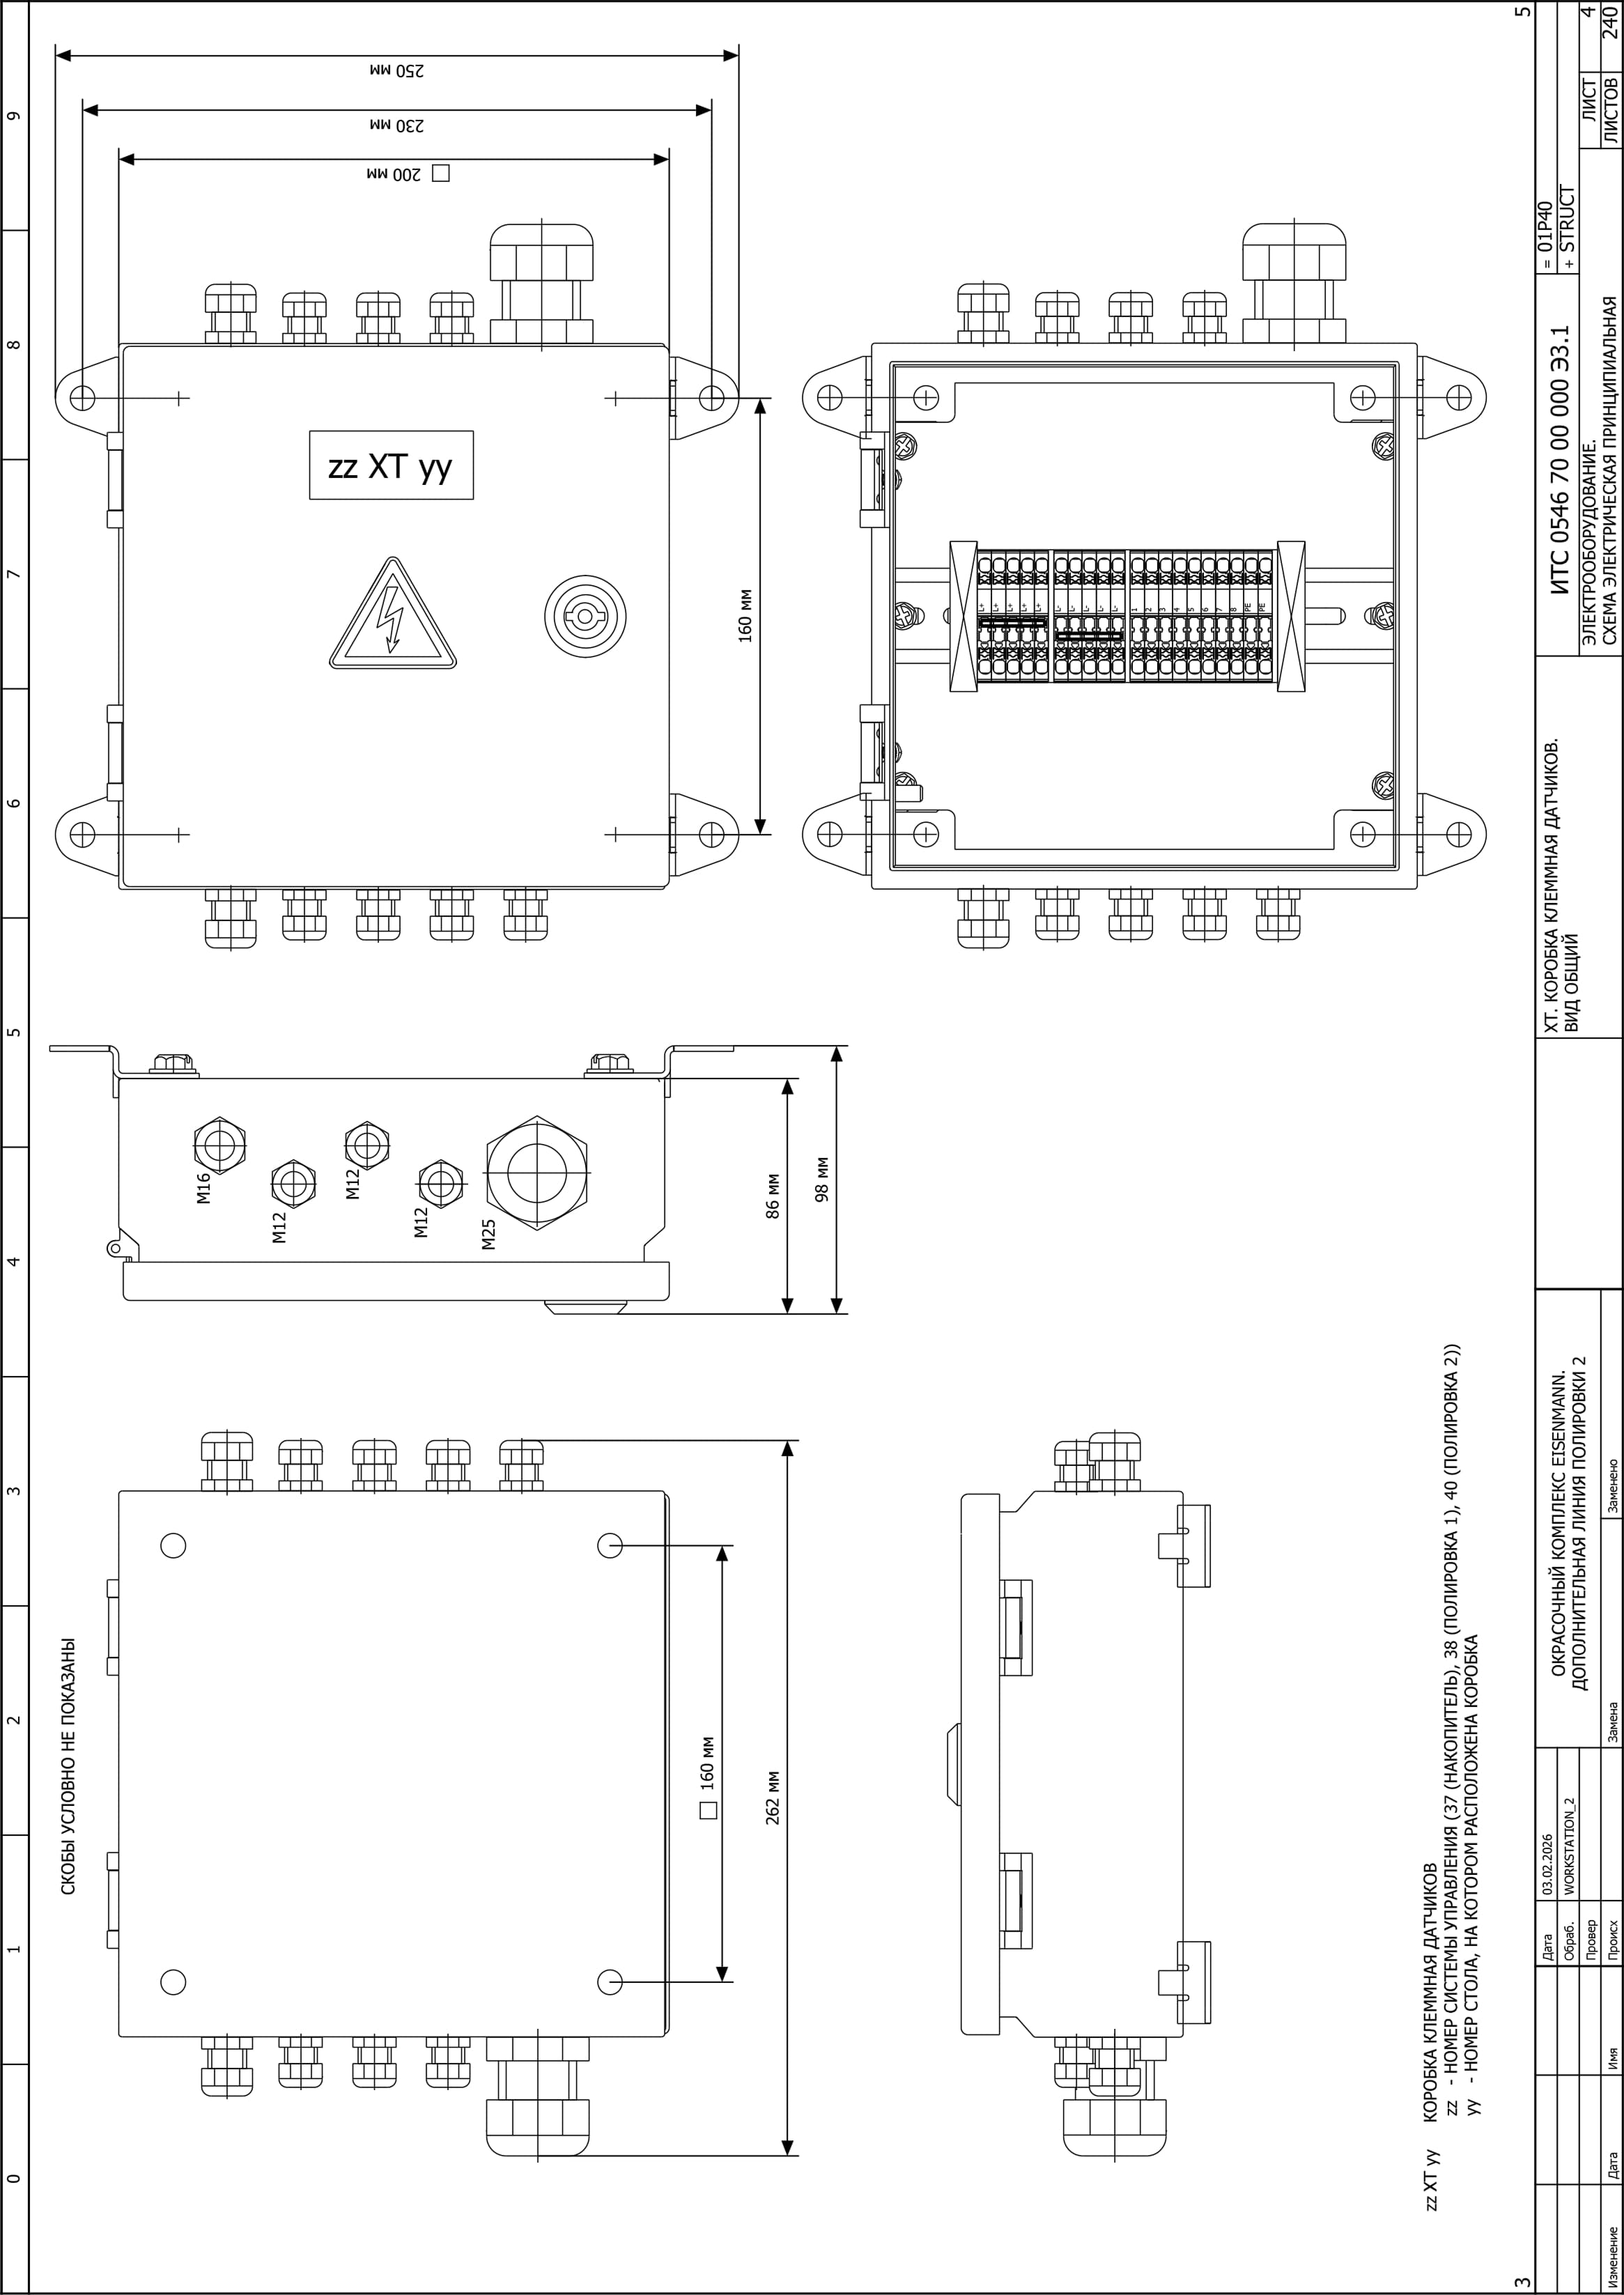
- Клеммы: WAGO, Siemens — для подключения внешних цепей.
- Кабели: Siemens, Lapp — силовые и контрольные кабели.
Функции системы управления:
Управление приводами:
- Пуск, останов, реверс приводов рольгангов и транспортеров.
- Регулирование скорости приводов через преобразователи частоты SINAMICS G120C.
- Контроль состояния приводов (готовность, работа, авария).
- Синхронизация работы нескольких приводов.
Сбор и обработка сигналов:
- Сбор дискретных сигналов от датчиков положения, концевых выключателей, кнопок управления.
- Обработка аварийных сигналов и сигналов блокировок.
- Управление исполнительными механизмами (пускатели, клапаны, лампы индикации).
Взаимодействие с оператором:
- Отображение состояния линии на панелях оператора.
- Управление технологическим процессом с панелей HMI.
- Индикация аварийных сообщений и диагностической информации.
Связь и интеграция:
- Обмен данными между шкафами по PROFINET.
- Связь с пультом управления по PROFIBUS DP.
- Интеграция в общезаводскую сеть через Ethernet.
Особенность проекта: система построена по модульному принципу — главный шкаф управления ШУ-Н1 с контроллером и панелью оператора, а также шкафы управления приводами ШУ-Н2, ШУ-Н3, связанные с главным шкафом по PROFINET. Такая архитектура обеспечивает гибкость при расширении линии и упрощает обслуживание.
Выполненные пусконаладочные работы:
После изготовления шкафов и завершения монтажных работ на объекте АО «УАЗ» специалистами выполнены пусконаладочные работы в полном объёме:
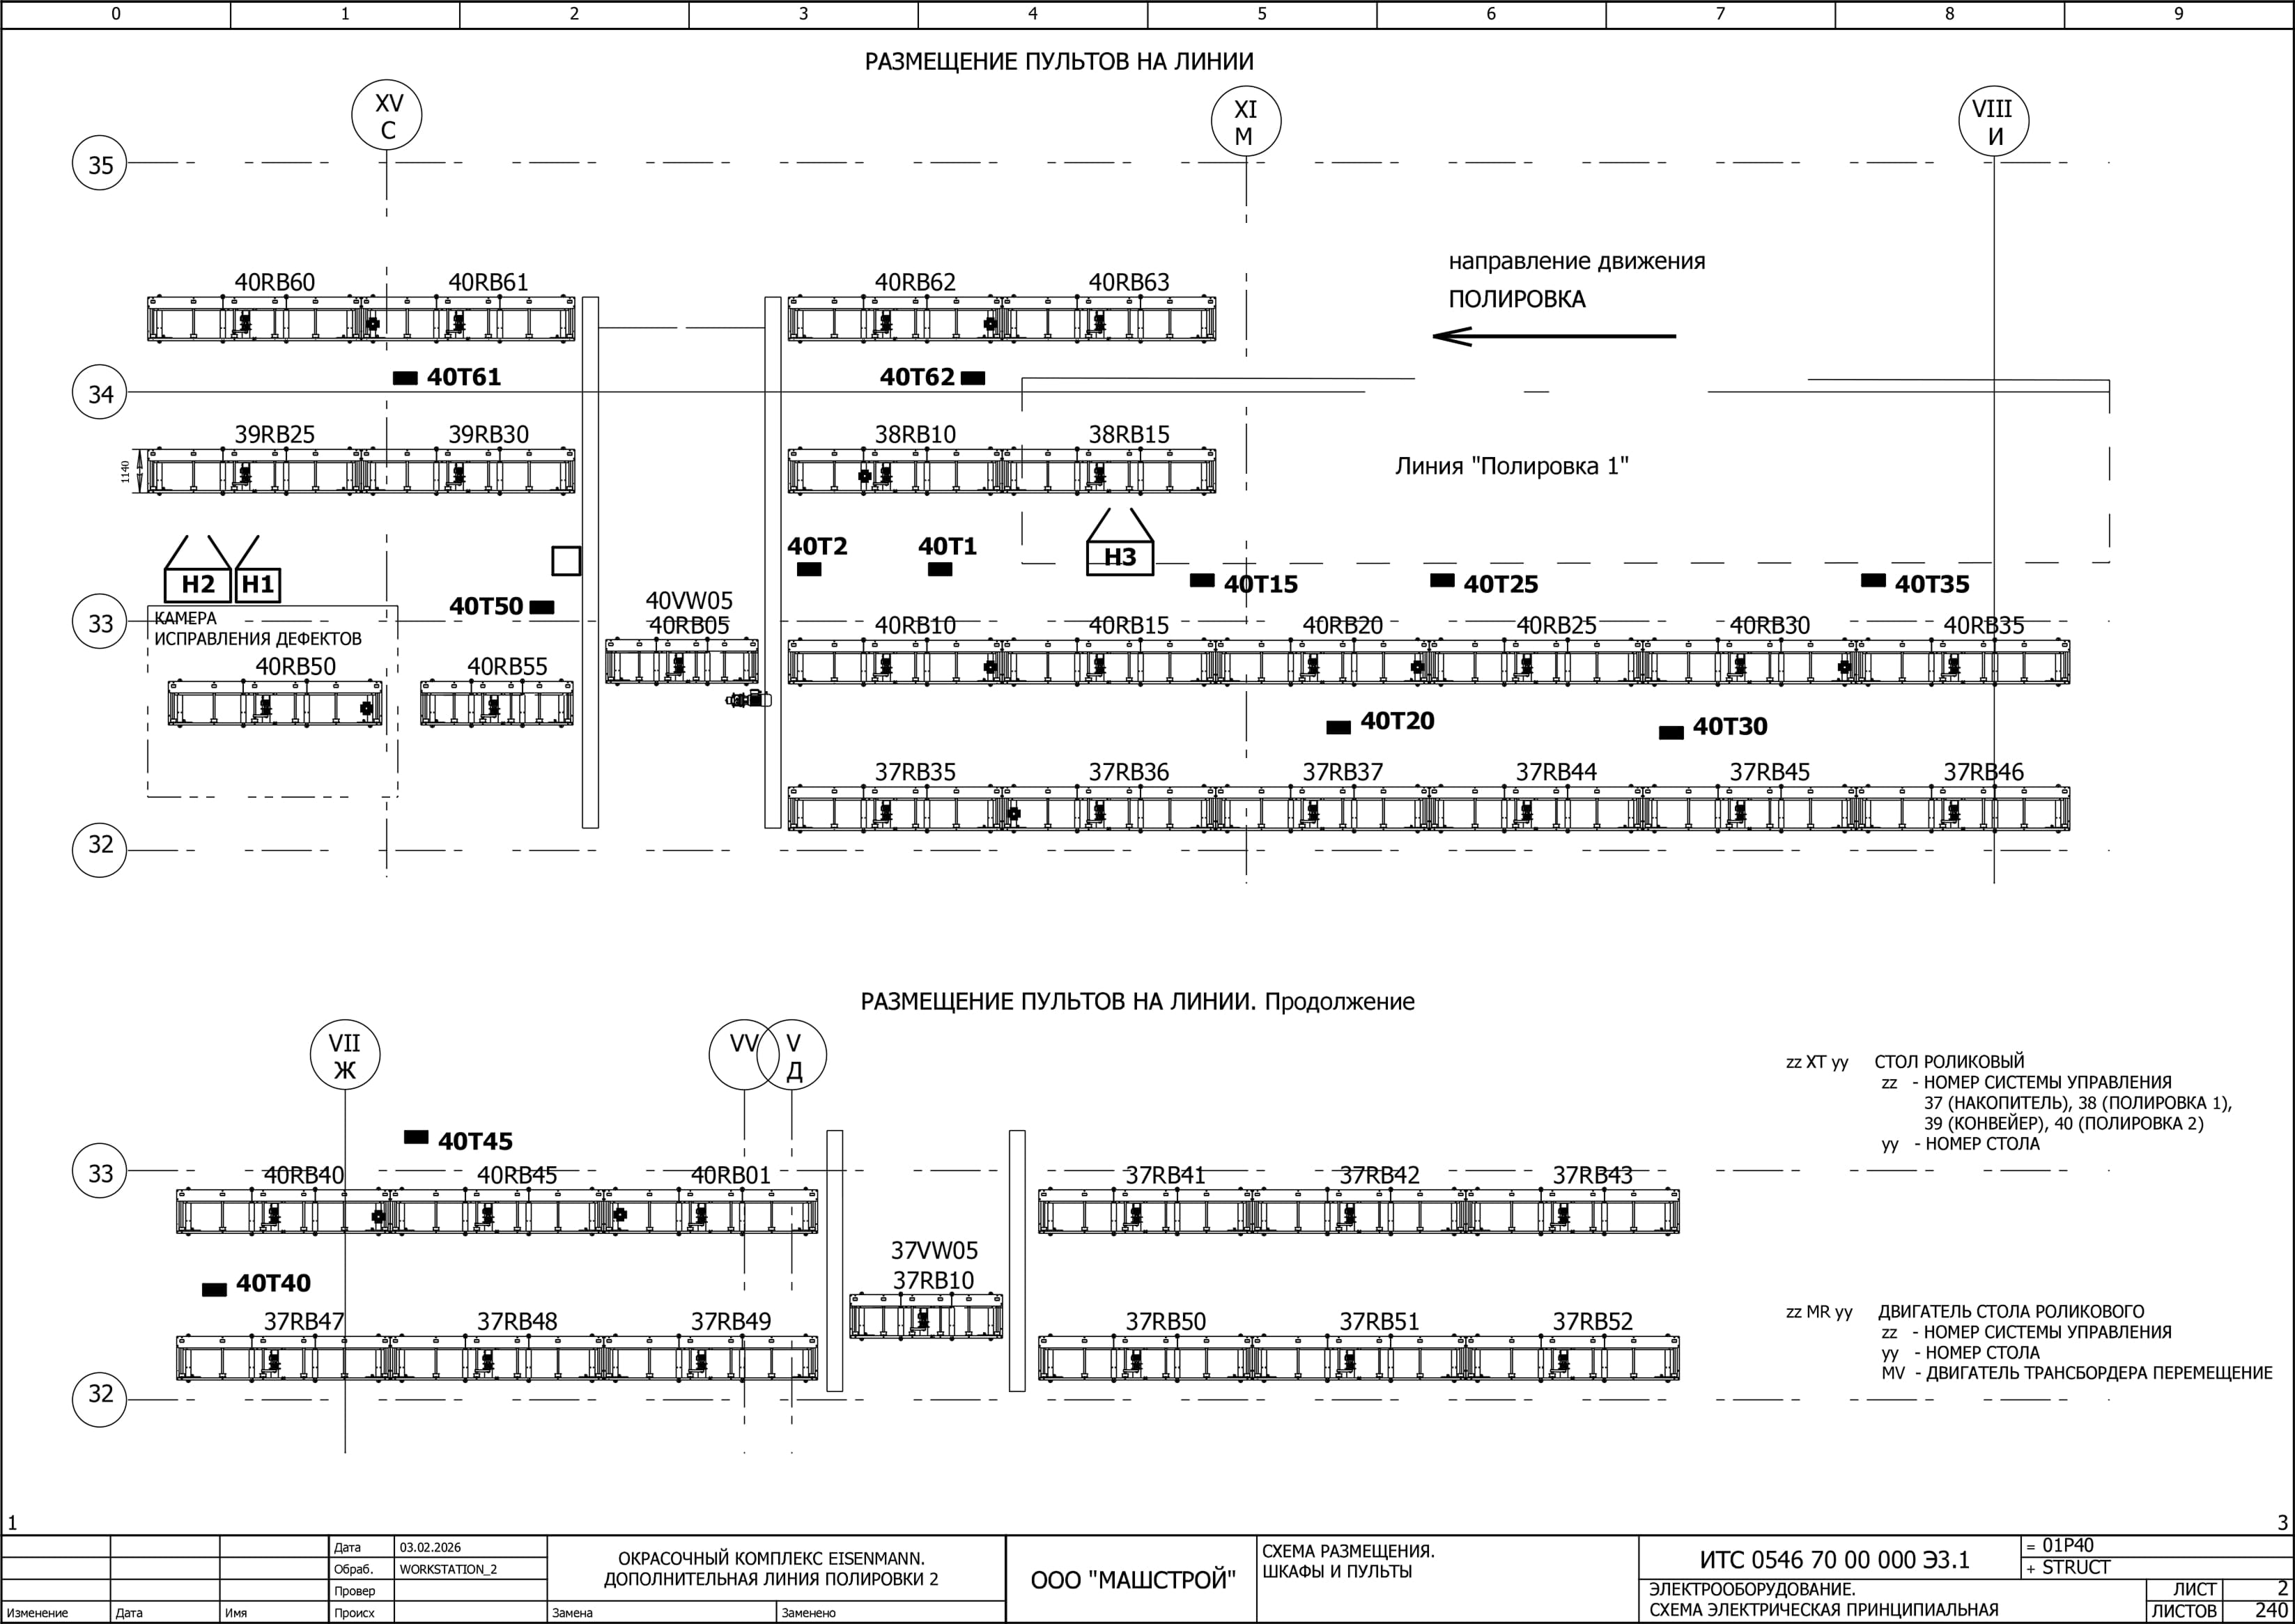
- Монтаж и подключение шкафов управления. Установка шкафов ШУ-Н1, ШУ-Н2, ШУ-Н3, 1P40-H1, 1P40-H2, 1P40-H3, 1P39, 3BT1 на штатные места, подключение силовых и контрольных кабелей согласно схемам подключений.
- Проверка цепей питания. Проверка правильности фазировки, целостности цепей питания 24 В DC и 380 В AC, проверка работы блоков питания и резервирования.
- Наладка контроллера SIMATIC S7-1500. Загрузка программы, проверка работы CPU, настройка интерфейсов PROFINET и PROFIBUS DP, проверка связи с модулями ET 200SP.
- Наладка приводов SINAMICS G120C. Параметрирование преобразователей частоты, проверка направления вращения, настройка разгонов и торможений, проверка защиты двигателей.
- Наладка цепей безопасности. Проверка работы реле PILZ PNOZ s3, проверка цепей аварийного останова, имитация аварийных ситуаций, проверка категории PL d / SIL 2.
- Проверка дискретных входов/выходов. Прозвонка всех цепей, проверка срабатывания датчиков и исполнительных механизмов, проверка диагностики обрыва проводов и КЗ.
- Наладка панелей оператора. Загрузка HMI-проекта, проверка отображения технологических параметров, проверка управления с панелей оператора, настройка аварийных сообщений.
- Комплексное опробование линии. Проверка работы линии в ручном и автоматическом режимах, проверка синхронизации приводов, проверка алгоритмов технологического процесса, работа под нагрузкой.
- Сдача в эксплуатацию. Оформление актов выполненных работ, передача документации заказчику, обучение операторов работе с системой.
Результат ПНР: система управления линией полировки успешно введена в эксплуатацию на АО «УАЗ». Все технологические режимы отработаны, персонал обучен, замечания устранены. Система функционирует в штатном режиме, обеспечивая заданную производительность линии.
Особенности и технические решения:
- Распределённая архитектура: контроллер S7-1500 в главном шкафу, приводы SINAMICS G120C в отдельных шкафах, связанные по PROFINET — это упрощает монтаж и обслуживание.
- Резервирование питания: в шкафах предусмотрены блоки питания 24 В DC с резервированием для питания контроллера и модулей ввода-вывода.
- Цепи безопасности: реле PILZ PNOZ s3 обеспечивают категорию PL d / SIL 2 для цепей аварийного останова.
- Диагностика: модули ET 200SP обеспечивают диагностику обрыва проводов и короткого замыкания, что ускоряет поиск неисправностей.
- Кабельная продукция: применение кабелей Siemens и Lapp, клемм WAGO и Siemens обеспечивает надёжность и удобство монтажа.
- Распределение питания: шкаф 01P39 обеспечивает распределение питания между шкафами управления и организацию связи PROFIBUS DP.
Разработка рабочей документации и выполнение пусконаладочных работ стали критически важными этапами в реализации проекта автоматизации линии полировки на АО «УАЗ». Мы превратили технические требования в точные инженерные решения и довели систему до ввода в эксплуатацию, что открывает путь к надёжной и безопасной работе линии.
Ключевые компетенции, продемонстрированные в проекте:
Проектирование АСУ ТП
Разработка структуры системы, выбор средств автоматизации, разработка принципиальных схем и схем подключений.
Работа с оборудованием Siemens
Применение контроллера S7-1500, приводов SINAMICS G120C, распределённого ввода-вывода ET 200SP, панелей HMI, коммутатора SCALANCE.
Проектирование шкафов управления
Разработка компоновки шкафов, схем питания, схем подключений клеммников, кабельных журналов.
Организация промышленных сетей
Проектирование сети PROFINET между шкафами и PROFIBUS DP для связи с пультом управления.
Пусконаладочные работы
Наладка контроллера, приводов, цепей безопасности, панелей оператора, комплексное опробование линии и сдача в эксплуатацию.
Обсудить проект
Заполните форму, чтобы наш специалист связался с Вами и подробно проконсультировал